



3Dプリンティングのよくあるトラブルと専門家の解決策:FDM/FFF完全ガイド
 FDM/FFF方式3Dプリンタ(特に非プロ/デスクトップ機)の運用では、造形中に様々なトラブルが発生し、遅延・材料ロス・ストレスの原因となります。本記事では、現場で頻発する代表的トラブルの原因と、即効性のある対策を体系的にまとめました。
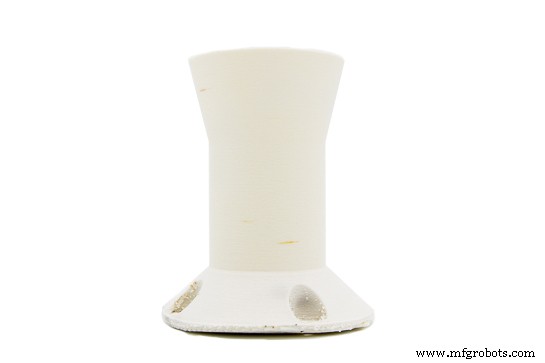
1. 造形開始時のフィラメント不出
造形開始直後にフィラメントが全く出ない、または極めて少ない場合の主因と対策:
① ノズルとベッド隙間が狭すぎる
→ ベッドレベリング(Zオフセット調整)を再実施。ノズル先端がベッドに接触/極近接すると押出不能。
② 待機中の熱だれ(オージング)
→ 造形開始待機中にノズル先端から重力で溶融フィラメントが垂れ落ち、実造形時に材料不足になる。待機温度を下げる、プライムライン/スカートで吐出確保、リトラクション設定見直し。
③ エクストルーダー張力不適
→ 緩すぎ:フィラメント滑り・不出。締めすぎ:フィラメント変形・食い込み・表面品質悪化。フィラメントが滑らず、変形しないギリギリの張力に調整。
④ ノズル詰まり(クロッグ)
→ 最悪のトラブル。前回使用材料の温度+10~20℃でオーバーヒートし、クリーニングフィラメント(Smart Clean等)を押し通し、綺麗に出るまで継続。
予防策:スカート(外周プライムライン)を必ず有効化し、本造形前にノズルから安定吐出されることを確認。
画像1:造形開始時フィラメント不出 出典:Simplify3D
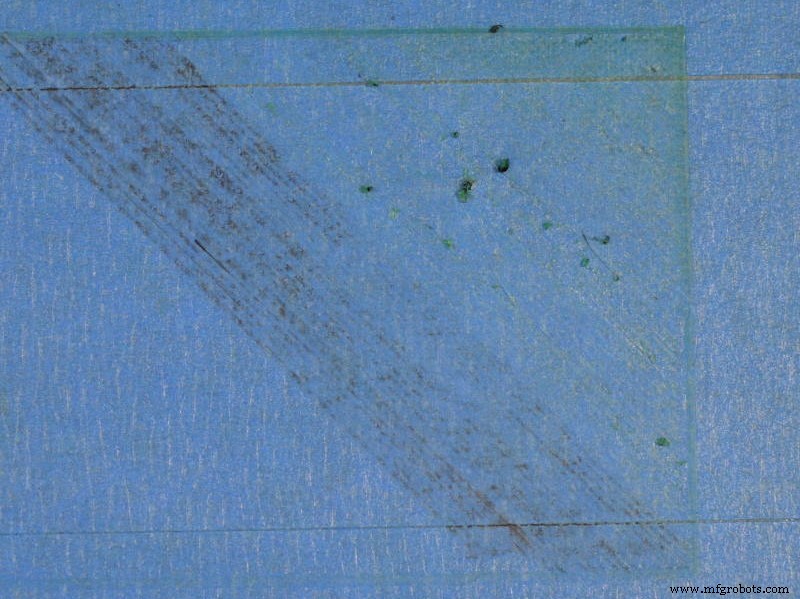
2. 初層接着不良(ベッドに張り付かない)
フィラメント出るが初層がベッドに定着しない主因:
① ノズル-ベッド距離が遠い
→ 造形開始時の初層で目視確認。Zオフセットを詰める(紙1枚分の抵抗感)。
② ベッド温度不足
→ ABS等はベッド温度必須(90~110℃)。PLAでも40~60℃推奨。材料別推奨ベッド温を厳守。接着剤(Dimafix, Magigoo, 糊スティック等)併用時は、ベッドを洗浄(アルコール/中性洗剤)してから塗布。
③ 初層速度過大
→ 多くの機種で 初層速度 20~30 mm/s 推奨。大幅超過で定着失敗リスク急増。
画像2:初層接着不良 出典:Simplify3D
3. 糸引き(ストリンギング/オージング)
造形物周囲や造形物間に細い糸状のフィラメントが付着。主因はリトラクション設定:
① リトラクション距離不足
→ 特に「ボーデン式」(エクストルーダーモーターとホットエンド間が長い)で顕著。初期値 4~6mm(ボーデンは 6~8mm)から開始、糸引き残れば増やす。
② リトラクション速度不適
→ 造形物小/距離近いなら高速化必要(モーターが追従するため)。速すぎるとホットエンド内で気泡発生、フィラメントに歯形跡。材料・ノズル径・ボーデン長に合わせ 25~45 mm/s 範囲で調整。
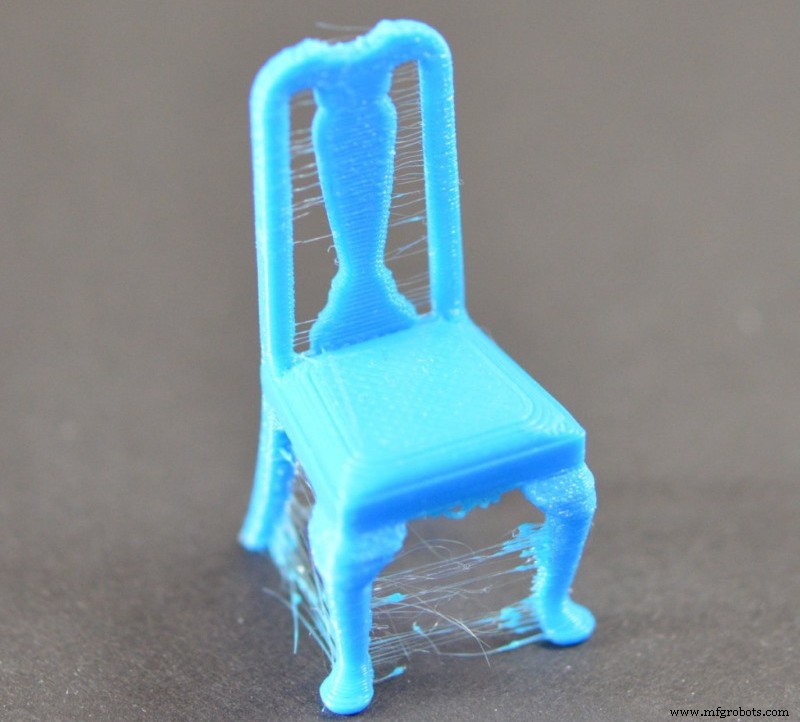
画像3:糸引き(ストリンギング) 出典:Simplify3D
4. 造形物表面の黒い点(焦げ/カーボン付着)
ノズル外側に付着したフィラメント残渣が加熱で炭化・粘着し、造形中に転写される現象。主にZホーミング時(ノズル先端がベッドに接近/接触)に発生。対策:造形開始直前にノズル外側を目視確認、付着物があればピンセットで除去。
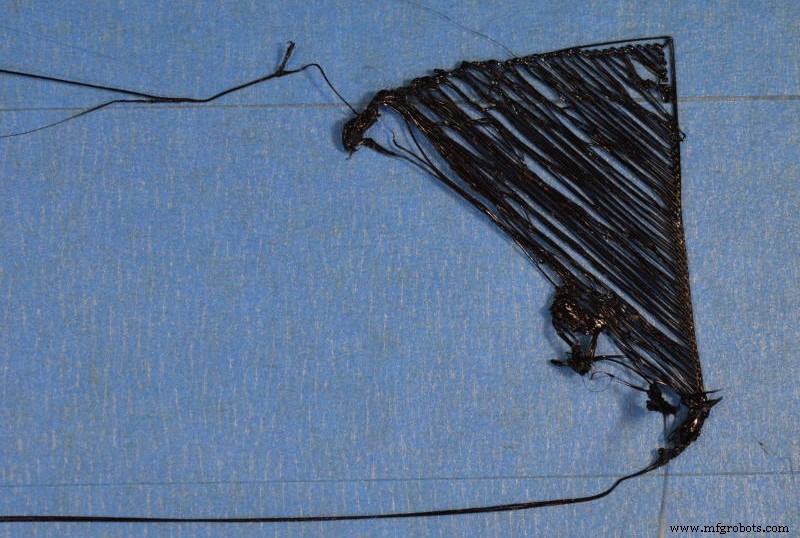
5. 造形途中停止(フィラメント切れ/送り不良)
最悪の遅延要因。原因と対策:
- フィラメント残量不足:造形前に重量実測、または巻き径×巻数×周長で概算長確認
- フィラメント重なり/絡まり:スプール巻き直し、フィラメントガイド設置
- エクストルーダー張力不足:駆動ギアがフィラメントを噛めず空転→送り停止。張力再調整
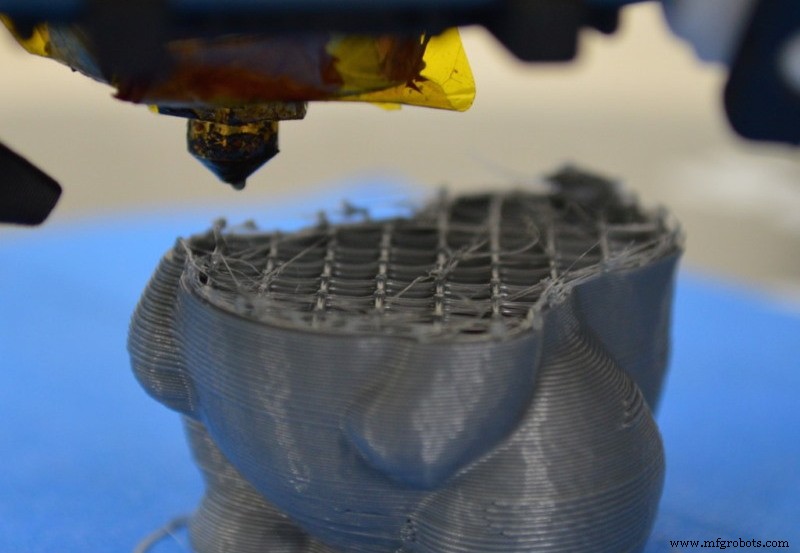
画像4:造形途中停止(半分造形) 出典:Simplify3D
6. 層間剥離(レイヤー剥離/デルタミネーション)
隣接層が十分融着せず、層境界で割れる。二大要因:
① 層高さ(レイヤーハイト)過大
→ 一般則:層高さ ≦ ノズル径 × 0.8。0.4mmノズルなら ≤ 0.32mm。剥離検出時は層高さを下げる。
② 押出温度不足
→ 層高さ適正でも剥離続くなら温度不足。材料推奨温度下限から10℃刻みで上げ、層間融着確認。例:PLA 180℃でも高速(60mm/s)なら融着不足→190~210℃へ上げる。
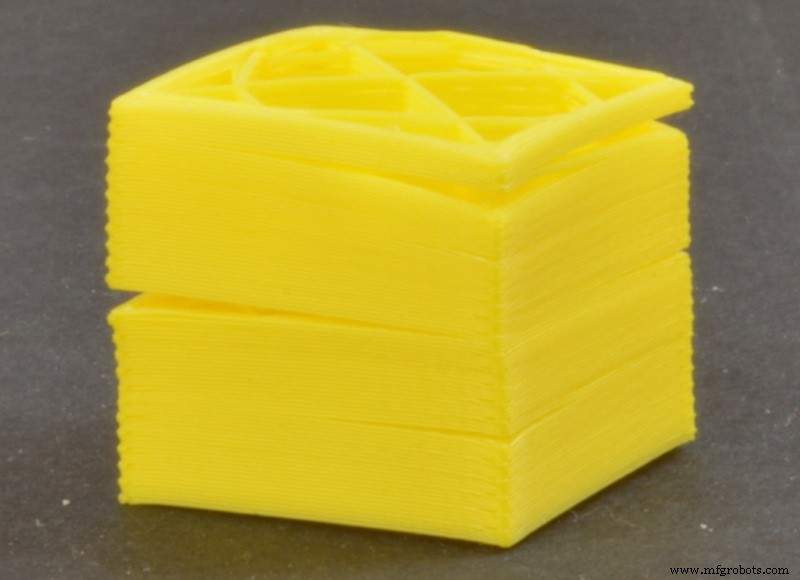
画像5:層間剥離 出典:Simplify3D
7. 外周とインフィルの隙間(オーバーラップ不足)
外周壁と内部インフィルの間に隙間が見える。スライサー設定「インフィルオーバーラップ」を標準15% → 20~25%へ増加 で解消。
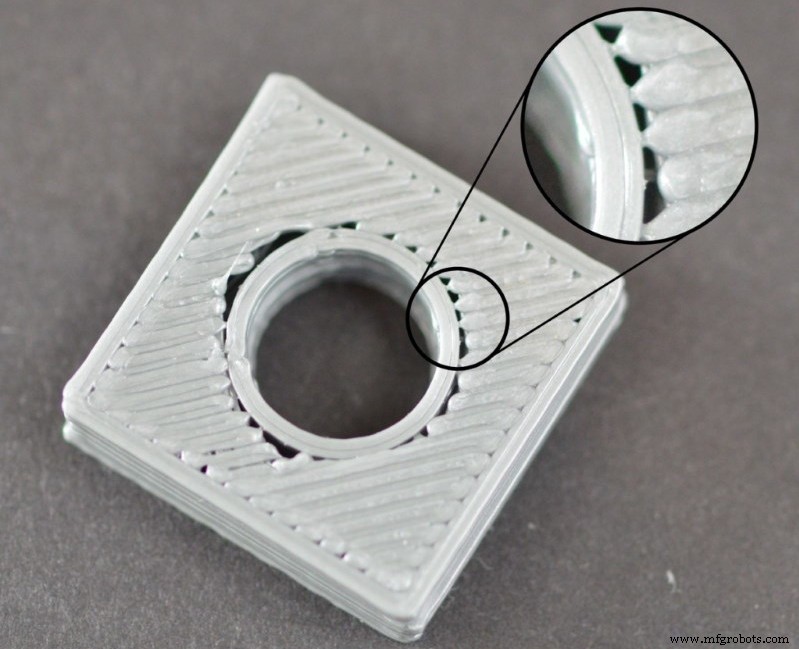
画像6:オーバーラップ不足 出典:Simplify3D
8. ワーピング(反り/ベッド剥離)
ベッド接触層が冷却収縮で浮き上がり、造形物が反る。ABS等高温材料で顕著。対策:
① 加熱ベッドの活用
→ 材料推奨ベッド温(ABS: 100~120℃)を厳守。寸法安定化の要。
② チャンバー化(密閉筐体)
→ 中大型ABS造形ではヒートベッドだけでは不十分。プリンタ筐体密閉化、必要ならチャンバー加熱 で周囲温度維持。
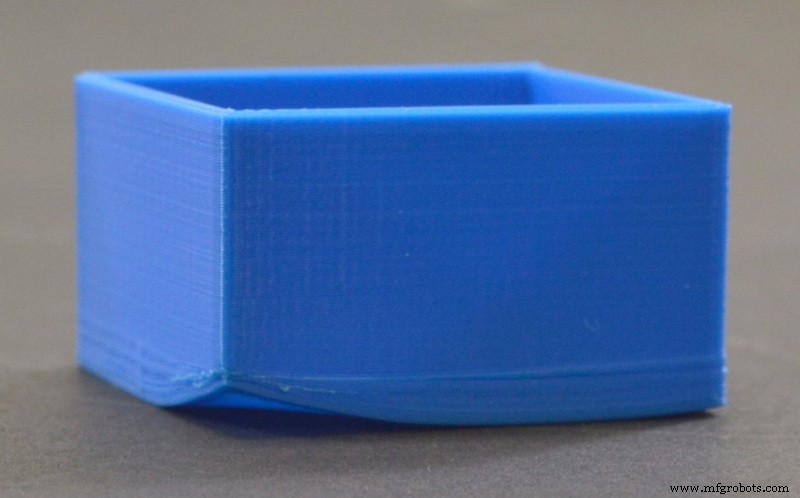
画像7:ワーピング(反り) 出典:Simplify3D
9. 天面(トップレイヤー)のスキマ/粗さ
最上層の仕上げが悪い(材料不足感)。原因と対策:
- インフィル密度低/パターン粗大:インフィル密度上方修正(15%→20~30%)、パターン変更(ジグザグ→グリッド/ジャイロイド)
- トップレイヤー枚数不足:インフィル上を覆うレイヤー数増加(4~6層→6~8層)
- 押出流量(フロー)不足:大型造形で顕著。外形寸法実測で設計値未満ならフロー率を5%刻みで増加 し、設計寸法合致まで調整
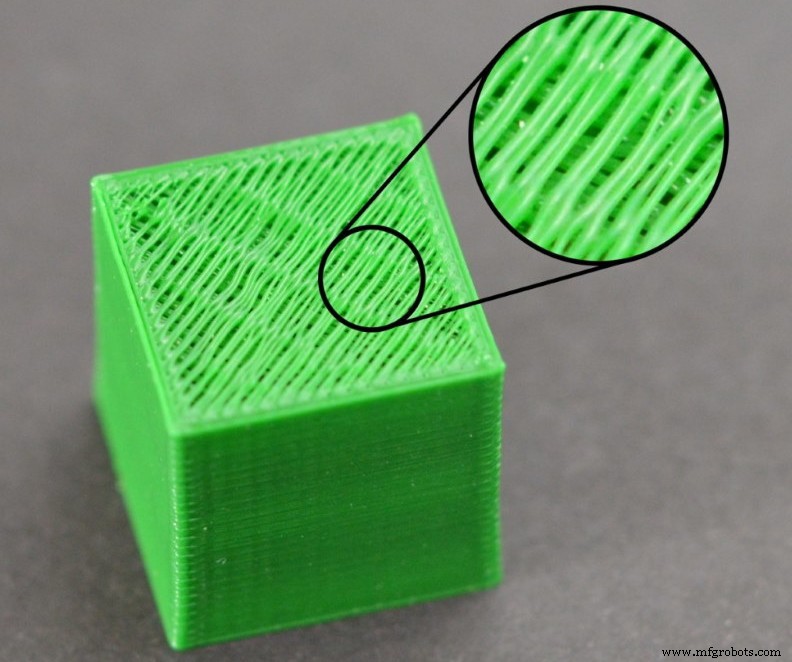
画像8:天面レイヤーのスキマ 出典:Simplify3D
結論
以上を理解すれば、FDM/FFF 3Dプリンタユーザーは、日常業務で遭遇する大半のトラブルを自力で解決できるようになります。 体系的なアプローチ(現象観察 → 設定/ハードウェア要因仮説 → 単一パラメータ変更 → 検証)を習慣化し、造形成功率と品質を安定させてください。
3Dプリント
- 事後保全の課題と解決策、プロアクティブ資産管理への道筋
- 3DプリントワークフローのボトルネックTOP6と実証済み解決策
- メタル3Dプリントの5つのよくある問題と解決策
- COVID-19対応における3Dプリントの役割:迅速かつ信頼性の高い医療機器ソリューション
- アジャイル製造と3Dプリント: 迅速カスタム生産ガイド
- 石油・ガス業界に革命:3Dプリントが効率性と持続可能性を推進
- 遭遇する9つの溶接問題:専門家の修正と予防のヒント
- よくあるガーバー・ファイル問題と専門家の解決策
- レーザー彫刻機の19の主要トラブルと解決策
- CNCルーター上位22トラブルと専門家の修正法
- CNCプラズマカッター上位13トラブルと専門家の修正法