



3Dプリントにおける等方性の重要性:一貫性と性能の向上
材料の等方性とは、測定方向に関わらず特性が均一である性質を指します。
一般的に、ほとんどの熱可塑性樹脂は等方性材料と見なされます。その性質と、構成するポリマー鎖の凝集力が全方向で均一であるため、機械的特性も均一です。
材料が等方性であっても、その材料で作られたすべての部品がこの性質を維持するとは限りません。成形・製造方法によって、原料に等方性があっても部品が異方性または直交異方性になることがよくあります。
例えば、繊維強化熱可塑性樹脂の部品。プラスチックマトリックス内では繊維がランダムかつ均一に配向し、材料の等方性を維持します。しかし、機械的引伸法でこの材料の部品を製造すると、繊維がマトリックス内で優先方向に再配向し、材料が異方性になることがあります。熱可塑性樹脂の射出成形時やレジン硬化時に内部応力が発生し、材料の等方性度合いが低下することもあります。
この異方性がエンジニアリング的判断によるものである場合もあります。部品が受ける荷重を考慮し、性能向上や重量/強度比の最適化を図るケースです。例えば繊維強化複合材では、特定方向の特性を向上させるために配向繊維メッシュがよく使用されます。
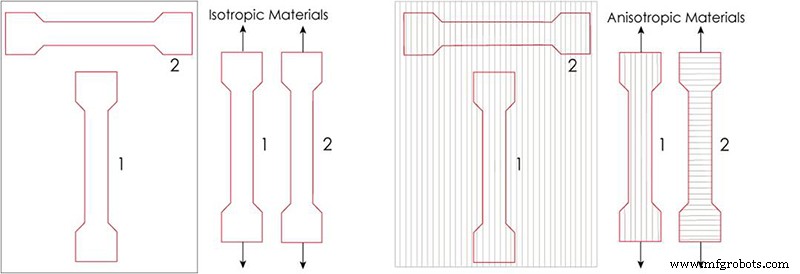
画像1:等方性と異方性材料。出典:Instron.
しかし、この異方性が成形・製造方法の意図しない結果である場合はどうなるでしょうか? 部品に作用する荷重が不均一で、製造後の部品等方性の変化をよく理解していれば、成形工程での部品配向を調整し、優先方向を荷重方向と一致させることができます。これは設計・製造タスクを大幅に複雑化しますが、克服可能なハードルです。
しかし、部品に作用する荷重方向が事前にわからない場合、その特性が全方向で均一でないことは大きな問題となり得ます。 第一に、全方向の特性をテストし、部品の抵抗として最低値を採用しなければなりません。 第二に、その部品がいつ破損するか判断するのが 훨씬 더 복잡해집니다、最も有利な方向に荷重が作用する場合の寿命が、最も不利な方向の場合より大幅に長くなる可能性があるためです。
これが、機械的・構造的機能を果たす部品において、等方性の管理が極めて重要である理由です。
3Dプリントにおける等方性
等方性が明確に影響を受ける製造方法の一つがFDM 3Dプリントです。この製造法は、溶融ポリマー糸を押出し層ごとに部品を形成します。
このためミクロ構造レベルでは、FDMでプリントされた部品は微細多孔質構造となります。これは部品の実断面積がマクロレベルで測定される見かけの断面積に対して、方向ごとに異なることを意味します。さらに別の要因も関与します:層間結合が常に理想的かつ再現性よく起こるとは限らないことです。
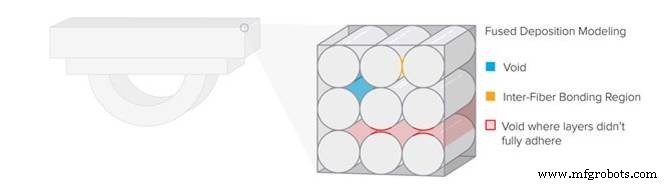
画像2:FDM 3Dプリントのミクロ構造。出典:Formlabs.
実断面積と見かけ断面積のこの不一致により、3軸すべてで部品をテストした際の見かけ弾性率も変化します。
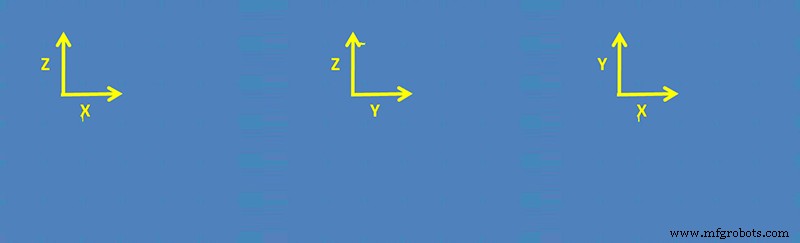
例えば1cm³の立方体をテストすると、3軸で弾性率が異なります。E = (F/S) / (ΔL/L) の計算でSを断面積とすると、3軸すべてで1cm²として計算しますが、画像3のように実断面積は軸ごとに異なるためです。
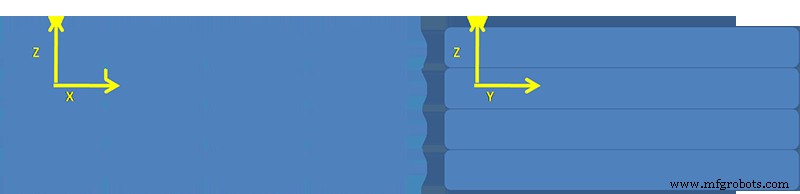
画像3:100%充填、全層同方向でプリントされた部品の断面。
各層のプリント方向を変えることでこの影響を最小化できます。画像4のように層を90°ずつ配向させると、X軸とY軸で直交異方性の部品が得られますが、Z軸の異方性は残ります。
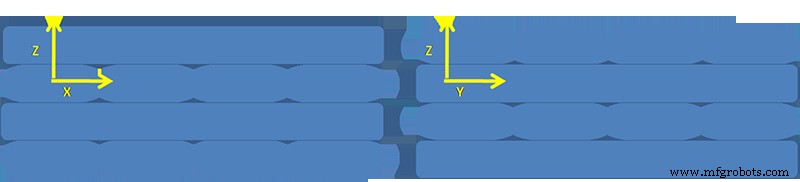
画像4:100%充填、各層を前層から90°ずらしてプリントした部品の断面。
理論的には、各層を微小角度ずつ変化させれば、多数の層が重なる大型部品ではXY平面で平面等方性が得られる可能性がありますが、完全な等方性には達しません。
実断面積を求めて各方向の理論特性を予測しようとしても、実際にはFDMプリンターは均一で再現性のある構造を得るほど精密ではありません(画像5参照)。
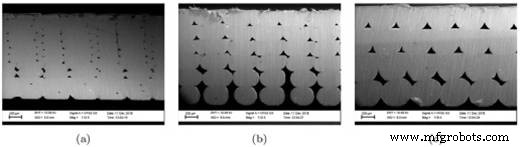
画像5:層厚0.1、0.2、0.3mmでプリントされた部品断面。出典:S. Garzon-Hernandez et al. Materials and Design 188 (2020) 108414
これらすべての理由から、FDMプリント部品の力学的挙動を予測するのは非常に困難です。
しかし、この現象が3Dプリント全般に当てはまるわけではありません。 SLA 3DプリントとSLS 3Dプリントは高い等方性を持つ部品を生産します。
SLAプリントでは、レジンを層ごとに光硬化させて部品を形成します。これにより部品は完全に緻密であり、見かけ断面積と実断面積が同一です。さらに、分子間の結合が化学結合により部品全体で均一に形成されます。
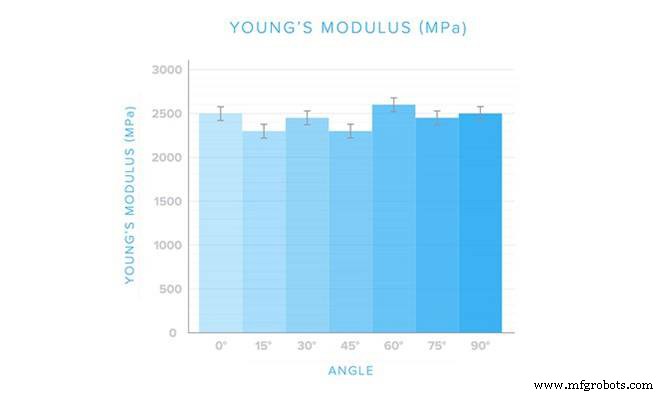
画像6:様々な角度で測定されたSLAプリント部品のヤング率。出典:Formlabs
従来SLAレジンは機械的特性が劣るため技術用途には不向きとされてきましたが、近年、最も要求の厳しい要件に対応できる機械的・熱的特性を持つレジンの開発が大きく進んでいます。Formlabsのエンジニアリングレジンと、最大335×200×300mmの部品製造が可能なForm 3Lプリンターの組み合わせは、高機械特性の等方性部品を必要とする多くの用途に最適な組み合わせです。
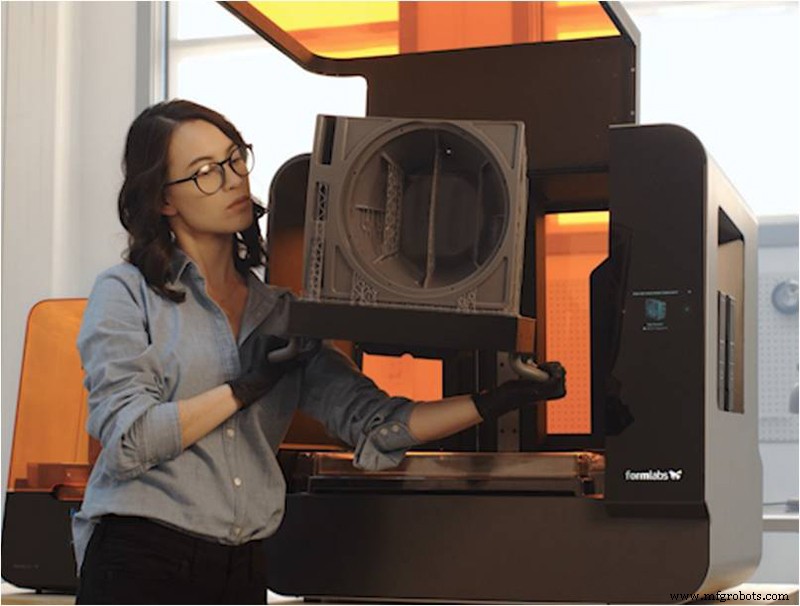
画像7:Form 3L SLAプリンター。出典:Formlabs
しかし、SLA向け技術材料の開発ブレークスルーにもかかわらず、技術用途で最良の結果を保証する技術はSLS 3Dプリントです。
この技術はポリマー微粒子を層ごとに焼結するものです。結果として、エンジニアリング用途に理想的な特性を持つ部品が得られます:高い等方性、高い寸法精度、サポート不要プリントにより、高度に複雑な形状や、組み立て済みの可動機構さえ直接プリント可能です。
SLSプリント部品は多孔質ですが、FDM製部品とは異なり、その多孔性は均質でプリント時の部品配向に依存しません(画像8参照)。
画像8:SLSでプリントされた部品の内部ミクロ構造。
これにより、実断面積と見かけ断面積は異なるものの、全方向で一定であるため高い等方性を持ちます。
このため、SLSプリント部品の機械的特性は原料とは異なりますが、一定であり、部品配向に依存せず、容易に決定できます。これはエンジニアリング計算を簡素化し、この技術で製造されたコンポーネントの強度と寿命を低誤差で決定することを可能にします。
さらに、SLSプリントは産業界で広く使用される技術ポリマーの使用を可能にします。例えばナイロン11、ナイロン12、さらにはTPEやTPUといった熱可塑性エラストマーです。
これはLisa Proのような3Dプリンターのケースで、コストパフォーマンスに優れ、非常に高品質な部品を製造可能で、窒素雰囲気でのプリント能力によりポリアミド11などの材料に対応します。
動画1:Lisa Pro動画。出典:Sinterit
特定の機械的要件を満たす部品を3Dプリントで製造する際、原料の特性だけでなく製造技術も考慮すべきです。FDM技術はおそらく技術材料の選択肢として最も汎用性が高いですが、プリント部品の等方性が非常に低いことは、多くのケースで克服困難な大きな問題となり得ます。プリント時の部品配向、充填パターンの選択、部品がどこでどの条件下で動作するかの理解は、FDM 3Dプリントで技術コンポーネントを製造する上で重要な要素です。つまり、この技術による部品設計と製造は、おそらく最も複雑で、かつ重大な制約を伴うものです。
これらの制約の多くはSLAとSLSプリントで解消されます。 緻密または均質多孔質の部品を、高い等方性で、優れた機械的特性を持つ技術材料を用いて製造できる可能性は、FDM 3Dプリントが不向きな用途への有望な代替案となります。
さらに、事前組み立て済みのサポートや可動機構を不要として部品をプリントできる可能性により、SLSプリントは部品後処理を削減・簡素化する理想的な技術となります。
3Dプリント
- 医療を革新する3Dプリント:患者ケアと手術精度を変える技術
- 3Dプリンティングに革命をもたらす12社
- 3Dプリンティングコストを削減する6つの実証済み戦略
- ネスティングでポリマー3Dプリント性能を最大化:効率化の鍵
- 社内生産: Fuse 1が自らのパーツをプリント
- 3Dプリントが考古学と古生物学を変革:歴史を明らかにする
- 3Dソフトウェアにおける相互運用性の重要性:ワークフロー効率の向上
- 3Dプリンティングが今後10年で製造業をどう変えるか
- 3Dプリンティングが現代製造業に革命をもたらす理由
- 3Dプリントの3つの必須ステップ:CAD設計から仕上げまで
- 3Dプリント急成長の理由:主要ドライバーと将来展望