



フィラメントスプール配置の落とし穴:信頼性の高い3Dプリントのために避けるべき配置ミス
しばしば考慮されませんが、失敗の原因となり得るのがスプールの位置と押出機までの経路です。押出機の負担を軽減するには、フィラメントへの牽引抵抗を最小限に抑える必要があります。抵抗が大きいほど押出機モーターがよりハードに働き、発熱増大とステップアウト可能性を高めます。さらに、ホイールとフィラメントの摩擦が増え、摩耗と汚れが増加し、フィラメントへの噛み跡(バイト)の可能性が高まります。
最適なスプール位置
最適なスプール位置は、押出機への最短かつ最も直線的な経路を保証する位置です。さらに以下の点を考慮すべきです:
- PTFEチューブ: スプールと押出機の距離が長い場合(通常15〜20cm以上)、またはダイレクトシステムでスプールを押出機直上に配置できない場合、PTFEチューブでフィラメントを誘導すべきです。
- スプールから押出機へフィラメントを誘導するPTFEチューブ使用時、フィラメント径よりわずかに大きい内径のチューブを使用すべきです。タイトな内径は摩擦を増やしモーター負荷を高めます。
- 押出機からホットエンドへフィラメントを誘導するPTFEチューブ使用時(ボーデンシステム)、内径を調整し可能な限り均一な圧力を実現すべきです。この場合、摩擦係数最小の高品質PTFEチューブ使用を推奨。
いずれの場合も、経路は可能な限り短く(ボーデンシステムで最大80cm)、曲率半径は可能な限り大きく。また、PTFEチューブの一端は押出機に直接挿入し、もう一端はスプールに接線方向で、フィラメント展開エリアから約10cmの位置に配置。
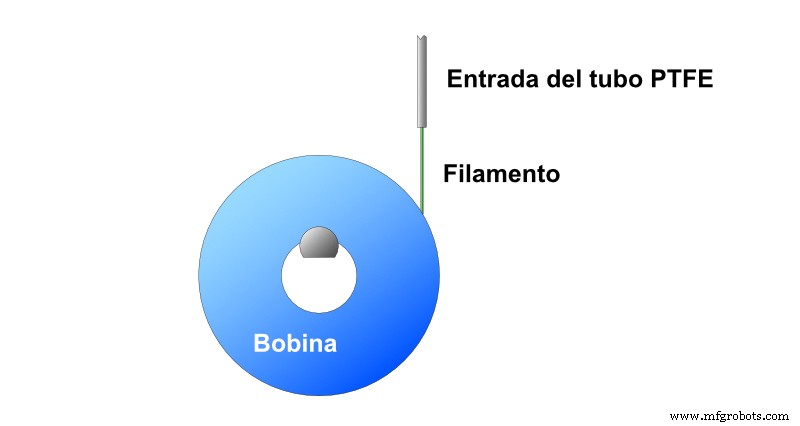
画像1:PTFEチューブ入口の正しい位置。出典:Filament2print
- スプールホルダー: 摩擦が最小であるのが最善と思われがちですが、そうではありません。スプールホルダーが過度な摩擦を持つべきでないのは事実ですが、スプールが自由回転するのも好ましくありません。スプールが過度に回転すると、フィラメント最後の数巻きでテンションが失われ、テンション回復時にオーバーラップリスクが高まります。
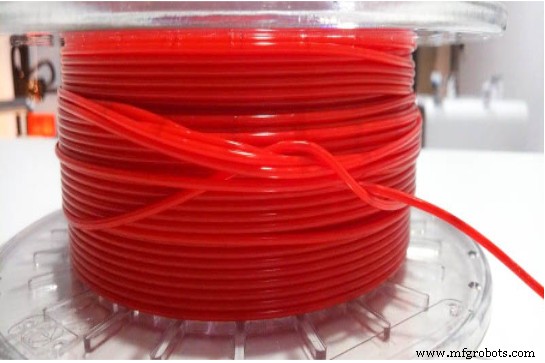
画像2:スプール内のフィラメントオーバーラップ。出典:Filament2print.com
フレキシブルフィラメント
フレキシブルフィラメントの場合、距離と摩擦の低減が特に重要です。相当な摩擦値があると、フィラメントがスプールまでの距離に比例して変形し、ストリクション現象により断面積が減少します。実用上、これはフィラメントの実断面積が公称値ではなくなることを意味し、押出不足を避けるためフロー再調整が必要になります。これが特定のプリンターとフレキシブルフィラメントの組み合わせで、フロー値115%以上が必要になる理由です。
金属/セラミック充填フィラメント
焼結向け高金属/セラミック充填フィラメントの特徴の一つは、曲げに対する高い脆さです。そのため、このタイプのフィラメント供給方法は、プリント中の破損を避けるために極めて重要です。
このタイプのフィラメントを使用する際は、ダイレクト押出システムの3Dプリンターで、スプールから押出機までの経路を完全に直線的にすることを推奨します。
ボーデンプリンターを使用する場合、PTFEチューブを長くしても最大曲げ半径を確保すべきです。また、押出機到達前にフィラメントを予熱し延性を高めるデバイスの使用も必要になる場合があります。
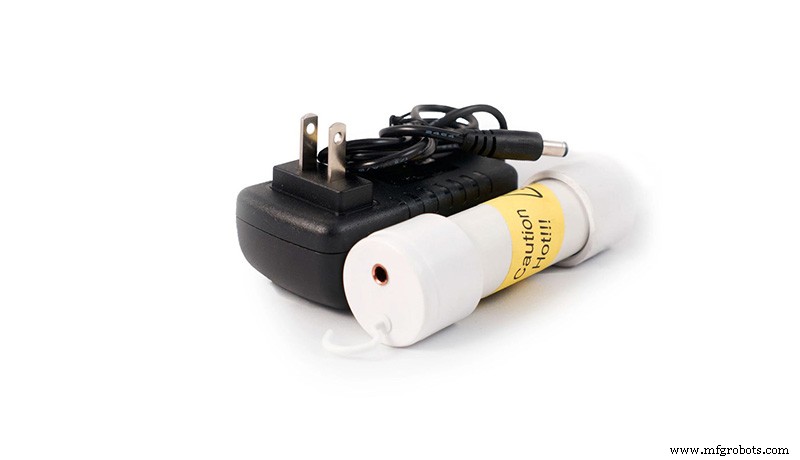
画像3:Filawarmerデバイス、金属フィラメント予熱用。出典:The Virtual Foundry
注:このガイドは一般的な概念について説明しており、特定のブランドやモデルに焦点を当てたものではありません(途中で言及される場合があります)。メーカーやモデルによってキャリブレーションや調整手順に重要な違いがある場合があるため、このガイドを読む前にメーカーのマニュアルを参照することを推奨します。
3Dプリント