



スチュワート・ハース・レーシング、スマート機械加工戦略で性能向上とコスト削減を実現
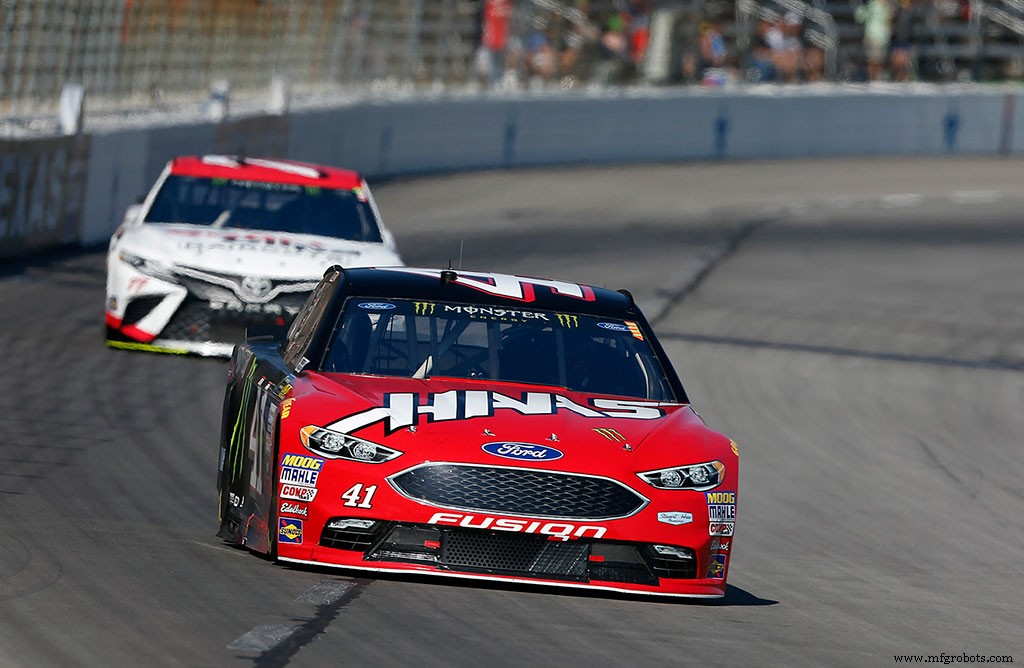
ノースカロライナ州カナポリス — 多くの自動車メーカーと同様、NASCARレーシングチームも車両部品をより良く、より安く、より速く作ることに動機づけられています。数百のフォーチュン500ブランドが鮮やかな車体塗装で露出しており、このスポーツへの健全な投資が継続していることを示しています。
しかし、賢明な企業では慎重さが優先され、レーシングチームも機械加工業務を含め、創造的なコスト削減策を模索しています。スチュワート・ハース・レーシングがそれを実現する一手として採用しているのが、Mastercam CAD/CAMソフトウェア(CNC Software Inc.、コネチカット州トランド)に搭載されたDynamic Motionツールパスです。
スチュワート・ハース・レーシングは、3度のモンスターエナジーNASCARカップシリーズチャンピオン、トニー・スチュワートと、北米最大のCNC工作機械メーカー、ハース・オートメーション創業者のジーン・ハースが共同オーナーを務めるタイトル獲得チームです。
同チームはモンスターエナジーNASCARカップシリーズに4台をエントリーしています。4号車フォード・フュージョン(ケビン・ハービック)、10号車フォード・フュージョン(アリック・アルミローラ)、14号車フォード・フュージョン(クリント・ボウヤー)、41号車フォード・フュージョン(カート・ブッシュ)。また、NASCAR XFINITYシリーズにはフルタイムで00号車フォード・マスタング(コール・カスター)、パートタイムで98号車フォード・マスタングをエントリーしています。ノースカロライナ州カナポリスに拠点を置き、約18,580平方メートル(200,000平方フィート)の施設で約370名の従業員を擁します。
そのうち約372平方メートル(4,000平方フィート)が非常に活発な機械加工ショップです。スチュワート・ハース・レーシングは、従来外注していた部品をより多く自社製造するよう製造戦略を強化してきました。これにより、品質管理の向上、納期短縮、独自設計の保護が可能になります。より多くの自社製造への移行に伴い、同チームは施設リスト(主にハース工作機械)、製造プロセス・手順、CNC部品プログラミングを合理化しました。特に新しいDynamic Motionツールパスの活用が鍵となっています。
解説
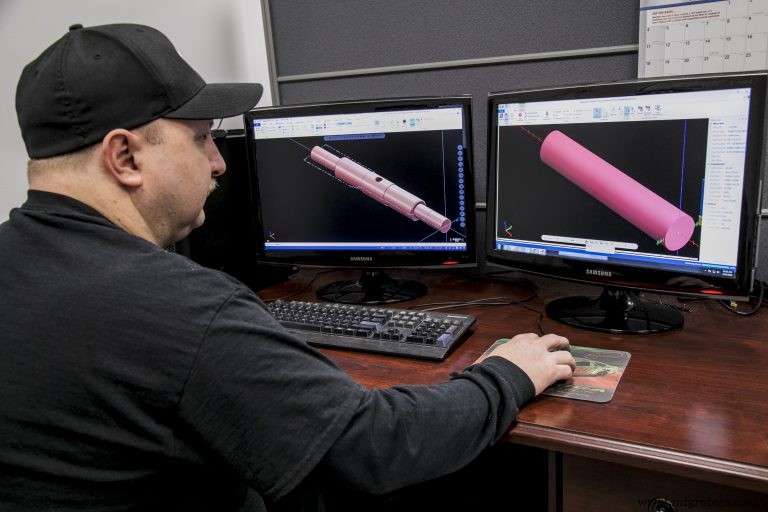
これらの先進CAMツールパスは過去数バージョンのMastercamに搭載され、約10年前に初登場しましたが、製造業の多くにとってはまだ新しく、フライス加工と旋盤加工の両方で、より多くの製品機能へ統合・改良が続けられています。
簡単に説明すると、従来のCNCプログラムは幾何学的境界に基づいています。工具が材料に進入し、壁や障害物に当たるまで一方向に進み、方向を変えます。部品モデルが指示する全領域を工具が通過し、そこに材料があれば切削し、なければ空切りとなります。
一方、最近のDynamic Motionツールパスでは、工具が極めて非従来的な振る舞いをします。工具の動きは、切削すべき領域と、加工の各段階を通じて変化する材料状態の両方を考慮した、高度に設計されたルールセットによって制御されます。独自アルゴリズムが次に起こることを予測し、選択肢を比較検討し、部品が切削されるにつれて変化する材料状態に応じて、送り、ステップオーバー、切削動作を自動的に修正します。
目的は、横方向の切削力を制御して過剰な発熱を防ぎ、材料をより効率的に除去することです。「等切りくず厚加工」とも呼ばれ、常に切削状態にある滑らかで安全な動きが、工具と工作機械へのストレスを軽減し、それらの寿命を延ばします。
「この1年でうちのショップで見られた最大の変革は、Mastercamのダイナミックツールパスを完全採用したことだ」と、スチュワート・ハース・レーシングのCNC機械加工ショップマネージャー、John Simmons氏は語ります。「非常に強力だ。以前なら小さなコンポーネントを作って溶接しなければならなかったものが、大きなビレットから一発で完成部品を作れるようになった。ダイナミックツールパスのおかげで工具エンゲージメントが大幅に増え、荒加工ツールパスの最適化作業が減り、仕上げ加工へずっと速く移れるようになった。」
速度向上
Dynamic Motionツールパスの効果を示す一例として、Simmons氏はステアリングセンターリンク部品を挙げます。ステアリングボックスと車輪を繋ぐ極めて重要な部品です。この部品は、ハースVF6 TR(トラニオン付き)50テーパー立形CNCフライス盤で、約102×127×597ミリ(約4×5×23.5インチ)、重量約68キロ(150ポンド)の合金鋼角材から削り出されます。荒加工は以前12時間かかっていましたが、「材料認識」ツールパスの適用で7時間に短縮されました。
「効率は60〜75%向上したと言える。切削時間だけでなく、ダイナミックモーションのおかげで工具寿命も大幅に延びている」とSimmons氏。
その後の3D輪郭フライス加工で重要寸法を仕上げます。公差、仕上げ形状、部品重量は競争上の理由で非公開ですが、先進ツールパスによる荒加工の効率向上の主因として以下を挙げています。
- 最小ステップオーバーで発熱と過剰な横方向切削力を回避
- 工具と機械へのストレスを緩和する滑らかな動き
- 高主軸回転数
- 最大フルートエンゲージメントで最も多くの材料を除去
- 継続的な材料エンゲージメント(クライミングミリング)で空切りを最小化
- 工具負荷を一定に保つステップオーバーの動的調整
- 材料に最も安全な角度で工具を進入させる進入戦略
- 輪郭形状に関わらず工具を一定の安全な切削状態に保つ材料「認識」(チップサイズを均一化するようパスを修正)
- 再配置時の切削速度調整中に発熱しないよう、カッターを部品底面や壁面から微小リフトアップ
「複雑な技術」
重厚なハースVF6 TR立形マシニングセンタに加え、ハースショップには14台の工作機械があります。ライブミリングヘッド付きハースCNC旋盤が最新の導入で、Simmons氏によると、以前外注していた旋削部品を主に内製化したとのこと。機械加工業務に加え、ショップエリアには完全装備の品質管理部門があり、各部品を丁寧に検査しています。
「複雑な技術がショップでより普及するにつれ、各サプライヤから受けるサポートが極めて重要になる」とSimmons氏。「技術を持つだけでなく、投資から最大限の成果を引き出し、最終的にコスト削減、効率改善、競争力のある車両製造を実現したい。」
「例えばダイナミックツールパスという考え方への進化は、そのメリットに見合うものだが、導入はトリッキーだ」と同氏。「私はCNCプログラマとして約15年キャリアを積んできた。CNC Softwareのアプリケーションエンジニアと、私の地域のリセラーであるBarefoot CNCの支援で、理解が一気に深まった。」
Motorized Vehicle Yearbook編集者Bill Koenigが、CNC Software提供情報に基づき編集。
自動制御システム
- ケベック州で機械技師になる:需要の高いキャリアへの道
- 技術スタッフのパフォーマンス監視:効果的な手法
- トレーサビリティが重要な理由:品質・安全・ブランド信頼を高める
- 温度がCNC工作機械性能に与える影響 – 精度確保のためのエキスパートヒント
- ファイバーレーザー切断機がCO₂レーザーを精度と効率で凌駕する理由
- 中古CNC工作機械の探し方:包括的ガイド
- 中古CNC工作機械の清掃法:長寿命化と再販価値向上のエキスパート tips
- 失敗しないCNC工作機械選び|実務に役立つ8つの選定基準
- 三菱電機、C80 CNCシリーズ発売で工作機械性能を強化
- 産業用ブレーキ点検の包括ガイド:安全性と効率を確保する手順
- 工作機械精度を高めて精密製造を実現する