



レーザーアシスト精密加工が医療機器製造を加速
従来加工であれハイブリッドプロセスであれ、医療製造は工作機械メーカーとツールメイカーに常に最前線での対応を迫る
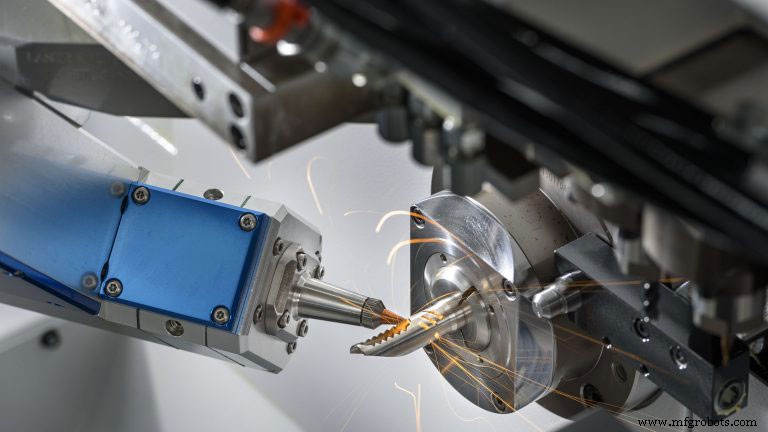
今日の精密な医療部品を加工する際、工具寿命と自動化はもちろん、速度が最優先されます。
ツーリング設計から完成品まで、医療加工の絶え間ない改良には、幅広いプラスチックと金属材料への対応力だけでなく、厳格な規制の下で予測可能な結果を出す能力が求められます。
単なる旋削とフライス加工に留まらず、レーザーをスイス式自動旋盤と組み合わせ、1台のマシンで切削と溶接を完結するハイブリッドプロセスまで、医療製造は工作機械メーカーとツールメイカーに常に最前線での対応を迫ります。
工具寿命と部品品質の最大化
骨ネジのヘキサローブなど、極めて小さな医療部品とフィーチャーを加工しながら工具寿命を維持するため、Tsugami/Rem Sales LLC(コネチカット州ウィンザー)は、ポートフォリオの複数マシンにカスタムの主軸4倍速ユニットを搭載しています。
スイス式自動旋盤の標準主軸は、回転工具を通常6,000〜8,000 rpmで回転させます。Tsugami/Rem Salesのスイス製品マネージャー、Derek Briggs氏は「精密仕上げや5軸輪郭加工、彫刻、エッチングを行う際、工具が非常に小さいため極めて高い回転数が必要です。典型的にはφ3.175ミリ(0.125インチ)以下のボールエンドミルでセンター付近を切削するため、工具寿命と表面仕上げ要件を満たすために許容される切削速度を維持するには、非常に高い主軸回転数が必要です」と説明します。
Tsugamiの解決策は、ギア減速を用いて主軸回転数を最大4倍にするアタッチメントで、主軸モーターに過負荷をかけずに最適な回転数(例:20,000 rpm)を達成します。Tsugami/Rem SalesはNSK America製の高速主軸も統合可能で、80,000 rpmまで対応できます。
ほとんどのスイス式旋盤は、モーター投入時に3〜4本の主軸を同時に駆動するギアトレインを使用します。モジュラー主軸1本だけをギア減速で他より高速回転させることで、「他の主軸に負担をかけません。医療市場がますます求める精密仕上げと小型5軸加工のために、より高い主軸回転数を得られるのは大きなメリットです」とBriggs氏。
標準的なスレッドホワーリングアタッチメントでも仕事はこなせますが、骨ネジ専用マシンとして終日稼働させるなら、標準のスチールローラーベアリングではなくセラミックベアリングの採用を検討すべきです。セラミックベアリングならプリロードをスチールより強く締め付けられ、システムを剛性化し、最大主軸回転数を維持できます。セラミックベアリングは極微細な振動を減衰させ、骨ネジ切削時の高回転発熱にも耐え、熱を効率よく放散します。
速度への渇望
主軸回転数の最大化に加え、Tsugami/Rem Salesはスイス加工へのクイックチェンジ機能拡充にも取り組んでいます。ライブツールアタッチメントとガングツールプレートに着脱可能なヘッドを設け、オペレータがネジ1本を外し、ERコレットアセンブリまたは工具カートリッジ全体を取り出し、マシン外で工具突き出し長さをセットし、予備を装着する—すべて30秒で完了するとBriggs氏は指摘します。
Tsugami/Rem Salesはタレット式マシン向けクイックチェンジタレットホルダの開発も進めており、モジュラーツールセットアップ(面フライス、角度フライス、スレッドホワーリングアタッチメント)に加えられます。「これらのホルダは、マシンクラッシュや工具折損につながりかねないオペレータエラーを低減する設計です。Zoller等のプリセッタでマシン外での作業も可能です。」
ガンドリル加工が送りと速度改善のケーススタディとなりました。
Tsugami/Rem Salesが高周波眼腫瘍除去デバイスの製造を必要とした際、仕様は困難でした:全長127ミリ(5インチ)、φ1.52ミリ(0.06インチ)の穴を全長にわたって貫通させる必要があります。M4 Sciencesの高周波パルセーションTriboMAMシステムを採用しました。
カスタムチタン製のこのデバイスは、バキュームのように腫瘍だけを吸引し、他の軟組織を吸わないとBriggs氏は説明します。通常のガンドリルなら1回転あたり0.1インチ未満の送りしか出せませんが、TriboMAM統合でその4倍の速度を達成しました。「工具の振動がチップを極微細に砕き、高圧クーラントが穴から排出するためです。」本来数分かかるプロセスが75%短縮されました。
もう一つの革新、低周波振動(LFV)サーボシステム技術は、「医療部品製造で使用される難削材加工における最大の進歩の一つ」と、Marubeni Citizen-Cincom Inc.(ニュージャージー州アレンデール)のアクセサリー営業ショーマネージャー、Jim Cepican氏は語ります。LFVは工具寿命、チップコントロール、難削材加工を改善します。
MCCのLシリーズマシンは「我々が取り組む医療メーカーの大半で使用されている」とCepican氏。より高速な処理速度と拡張されたプログラミング機能のためです。「軸数が増え、より複雑な医療部品製造に必要なB軸も搭載されています。」
L12は医療市場で特に好調な販売だと、リージョナルセールスマネージャーのGlen Crews氏。「コンパクトなサイズと高主軸回転数が、微小医療デバイス部品の加工に最適です。全マシンで主軸サイズ縮小オプションも用意され、材料ハンドリングが容易になります。」
クロス加工と端面穴あけ用の高速主軸も開発され、マシンの標準主軸と互換性があります。Crews氏は「ギア駆動のため、多くのメーカーが使用する電動やエア駆動主軸より、より高い回転数をより良いトルクで実現できます」と付け加えます。
主軸への造詣
最終的に、適切なスタンドアロン型電動または空圧駆動主軸を使用することが、今日の医療アプリケーションにおける送りと速度の最適化に不可欠だと、NSK America Corp.(イリノイ州ホフマンエステーツ)のインダストリアルセールスマネージャー、Michael Gabris氏は語ります。
「フライス盤で20,000 rpmが出ても、φ0.254ミリ(0.01インチ)のドリルなら、適切に走らせるために必要な速度が出ません」と同氏。「工具が簡単に折損します。」
実は、φ0.127ミリ(0.005インチ)が超硬エンドミルとドリルの標準径になりつつあると、NSKプロダクトマネージャーのMike Shea氏は付け加えます。「200 sfmで走らせたいなら、正しく運用すれば約76,000 rpmです。メーカー推奨の100 sfmでも、約40,000 rpmに達します。我々の主軸は、ますます一般的になりつつあるマイクロ・ナノアプリケーションの加工ニーズに応えます。」
工場出荷時、NSK主軸は1ミクロン未満の振れを保証するとGabris氏。NSKは独自の精密コレット(3〜5ミクロン精度)も製造し、全高速主軸に高価なセラミックベアリングを提供しています。
新規マシンへの搭載でも既存マシンへのレトロフィットでも、「我々の主軸がすべての仕事をこなします」とGabris氏。「メイン主軸をロックし、電源とエアを我々の主軸に供給するだけ、空圧式ならエアだけで良い」とShea氏。「メイン主軸は回転しないため、マシン主軸の摩耗はゼロ。ギアもありません。少量のエアを冷却とパージに用いることで、熱膨張や振動問題なしに24/7稼働可能。継続的な高生産状況に最適です。」
一方、ギア駆動スピーダーヘッドのみを使用する場合、ギアの熱を逃がすため20〜30分ごとに休ませる必要があると助言します。
ツーリングを前進させる
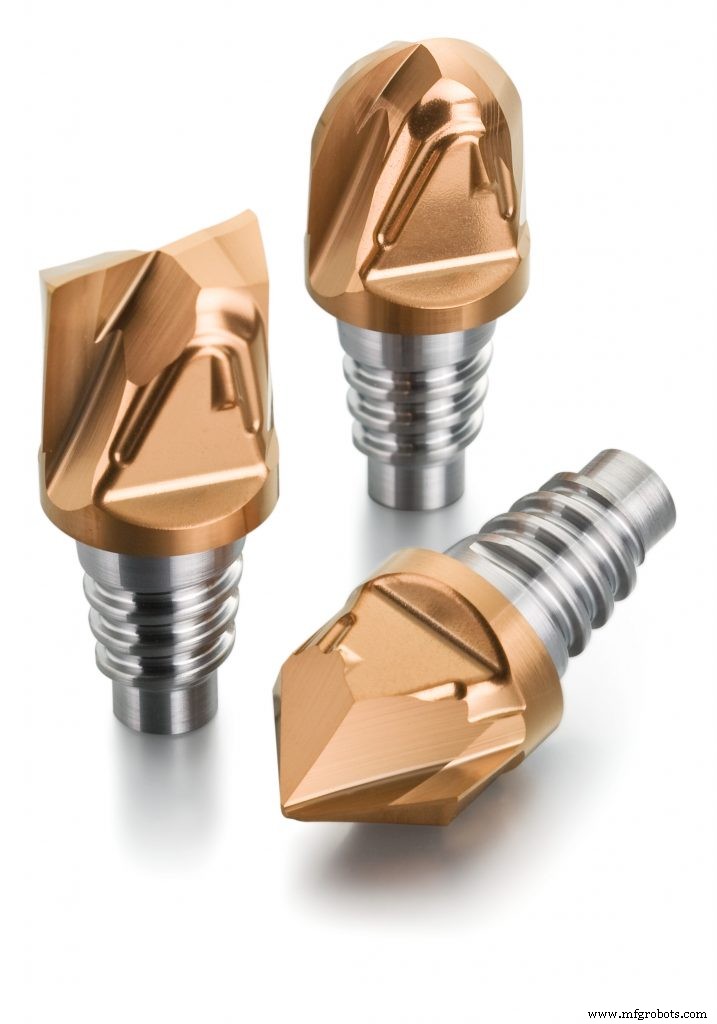
医療部品材料がプラスチックからコバルトクロム、チタンまで多岐にわたる中、Sandvik Coromant(ニュージャージー州フェアローン)はここ数年でツーリングを大幅に進化させてきました。
「より速く部品を作り、公差を守ることだけでなく、プロセスとツーリングの予測可能性が重要です」と、小径部品加工プロダクトマネージャー、Patrick Loughney氏。
例えば旋削インサートでは、「Inveioコーティング技術でテクノロジーを劇的に変えました」と同氏。より強靭な基材、より精密なエッジ処理、新しいコーティング適用方法を実現しました。
「従来プロセスではコーティングの結晶がランダムで、ただインサートを保護するだけでした」と同氏。「今ではそれらの結晶を一方向に配向でき、より長い工具寿命とインサート摩耗の改善を実現しています。」これによりマシン調整が減り、安定した加工プロセスに不可欠な予測可能な工具寿命が得られます。インサート成形後、エッジ処理をミクロン公差で実行します。
「医療用フィーチャーごとにツーリングを最適化しています」と同氏。「膝と股関節のカフ製造専用のメディカルボーリングバーを開発しました。」
一方、CoroMill 316交換式ヘッドフライスシステムは、インプラントを支えるニートレイ製造向けに切込み深さを拡張して改良されました。
Sandvik Coromantは、ポリエーテルエーテルケトン(PEEK)等の医療用プラスチック向け特殊旋削インサートも開発しました。「ほとんどのインサートは上面をブラスト処理し、プラスチックが付着しないようにしています」とLoughney氏。
10月には、医療と航空宇宙用途の耐熱材料向けに特別に設計された新ドリルが、半期ごとの新製品リリースの一環として登場します。
Sandvik Coromantの最大の課題は、スレッドホワーリングインサートです。「骨ネジの大半は特殊なネジ形状を持っています」とLoughney氏。「骨ネジを開発した医師それぞれが独自のシグネチャネジ形状を持っているようです。そのため標準インサートでは対応できず、全てケースバイケースで特殊設計する必要があります。これらのインサートを研削する際、非常に柔軟な対応が求められます。」
レーザーを活用
従来加工だけでは対応できない場合、レーザーを1つ以上追加することで製造能力が大幅に拡張されます。
例えば、Tsugami/Rem SalesのLaserSwissマシンツールラインは医療業界向けに開発されました。LaserSwissは従来のCNCスイス式旋削とレーザー切削を1台に統合すると、Tsugami LaserSwissのマーケティングマネージャー、Tina Carnelli氏は説明します。「医療メーカーは、ステントのような複雑な医療部品を、1セットアップ、1プログラムで製造できます。最近、溶接用の第2レーザーヘッドをLaserSwissに追加し、3工程を1台で効果的に統合しました。」
Marubeni Citizen-Cincomでは、「レーザー切削と溶接をマシンに導入したことは、我々が行った最も重要な改良の一つです」と、リージョナルセールスマネージャーのRich Kuhn氏。「加工とレーザー切削を同一マシンで行えることは、コンポーネント製造に必要な工程数を大幅に削減します。自動化とレーザー溶接の追加で、医療顧客に、ますます高まる高公差要求を解決するための更なる選択肢を提供できます。」
もちろん、レーザーはスタンドアロンの医療製造ソリューションとしても長年実績があります。例えば、Trumpfのポートフォリオは、レーザー溶接と微細切削から添加製造、トレーサビリティのためのレーザーマーキングまで、医療デバイスメーカーに広く採用されています。Salay Quaranta氏(Trumpf Inc.、コネチカット州ファーミントン、業界マネージャー)によると。
添加製造、すなわち3DプリンティングはTrumpfに多くの機会をもたらしました。「TruPrint 1000を用いた各種歯冠、ブリッジ、RPDの製造により、メーカーは最小単位のワンロット部品からプレート上のシリーズ生産まで、ジェネラティブ生産が可能になります。マルチレーザーオプションで生産性を最大80%向上しながら、顧客オーダー処理の柔軟性を維持できます。複雑な形状もCAD設計から高品質な3D金属部品へ、迅速かつ容易に変換できます。」
この設計自由度が、金属ベースの積層粉末床溶融法において、レーザーを従来加工から際立たせる要因です。
「3Dプリンティングの設計技術を活用すれば、メーカーやラボはニアネットシェイプで製品を作れます」とQuaranta氏。「従来加工で見られるスクラップはほぼなく、冶金学的にも健全です。インプラントや歯冠から、足場や多用途の構造体まで、多様なコンポーネントをこれらのプラットフォームで製造できます。」
二次加工への更なる自動化
医療部品製造のあらゆる側面を規定する厳格な規制と、安定した予測可能なプロセスの必要性は、自動化に最適と思われます。しかし、その厳格な管理がジレンマを生むと、Sandvik CoromantのLoughney氏は指摘します。一度プロセスが確立されると、材料やプロセスの革新が控えていても、変更は極めて困難で、時間・コスト面からも非効率的です。
「医療製造での自動化は増えていますが、大半は管理が緩い二次加工、例えば鍛造品のゲート研削などです」と同氏。「股関節ステムの自動化生産など、新しい取り組みも見られます。」
医療部品は通常、頻繁な段取り替えを伴うバッチ生産されるため、アカウンタビリティとトレーサビリティが最重要だと続けます。「そうしたものを自動化するのは少し難しい。しかし変化しています。システムとソフトウェアが改善され、より良く追跡できるようになっています。」
もう一つのトレンド、インダストリー4.0への継続的な推進に対し、工作機械メーカーは多数の革新で応えています。
要請に応じて、Rem SalesはTsugamiスイスマシンにFANUCロボティクスを統合し、部品の搬入・搬出を自動化。Keyenceビジョンシステムで工程内ゲージング、Caron Engineering AutoCompシステムでオフセット調整を飛行中に自動化するとBriggs氏。「ロボットでコンベアから部品を取り出し、向きを整えて測定装置の治具に配置。測定寸法が公差外なら、AutoCompシステムが稼働中にマシン内で自動補正し、ロボットが不良品を別ビンに隔離して良品と混ざらないようにします。」
「今日の顧客には、単に部品を加工する単一マシンを提供するだけでは不十分です」と、MCCのCepican氏。「完全な加工システムを提供しなければなりません。これには高度な技術を持つ自動化システムが含まれます。」MCCはいくつかの自動搬入・搬出システムを設計しています。例えば、ブランケット部品をマシンに搬入し、加工済みコンポーネントにレーザー溶接するシステムなどです。
Star CNC Machine Tool Corp.(ニューヨーク州ロズリンハイツ)のゼネラルマネージャー、George Bursac氏は「自動化は長年医療製造の一部であり、新たな要求に基づき拡大しています」と語ります。骨ネジ、歯科インプラント、手術器具、関連部品は「大きな変化なく現状維持」だが、「我々のチームは製造企業が求める新たな課題に常に対応しています。」
自動制御システム
- CNC工作機械:歴史、設計、未来のトレンド
- 機械加工の基礎:プロセス、工具、応用をマスターする
- Fastems、CNC統合に対応した多様な自動化システムを展示
- 9月工作機械受注1.1%減──業界インサイト
- フジ、多機能自動化マシン「GYROFLEX Ultimate」を発表
- Methods Machine Tools、Koch Machine Toolを買収しテキサス展開を拡大
- 精密医療加工を極める:チタン、コバルトクロム、ステンレス鋼部品のための8つの必須技術
- 高性能加工の成功を最大化:ツールホルダーが重要な理由
- 医療加工:精度と成功を導く切削工具のエキスパートガイダンス
- レーザー溶接機の15の主要メリット:精度、効率、品質を実現
- レーザー切断 vs プラズマ切断:金属加工に最適な手法はどっち?