



CNC加工精度向上:根本原因分析と効果的なエラー軽減策
実際の操作では、CNC工作機械は主にワークピースの製造に使用され、ワークピースは通常極めて高い加工精度を持っています。CNC工作機械自体の加工精度を向上させたい場合、CNC加工の各ステップで発生しうるエラーを分析し、エラーの根本原因を見つけ、エラーの継続的な発生を防止する必要があります。分析された理由に基づいて対応する対策を講じ、エラーが発生したら即座に補正できます。CNC加工プロジェクト全体において、初期図面段階であっても最終製品確定であっても、あらゆるステップでのエラーは最終加工部品の精度に一定の影響を与えます。
以下では、頻繁に発生するいくつかの主要なエラーについて、エラーの理由と改善方法を議論します。
1. 実際の操作で現れやすいエラー
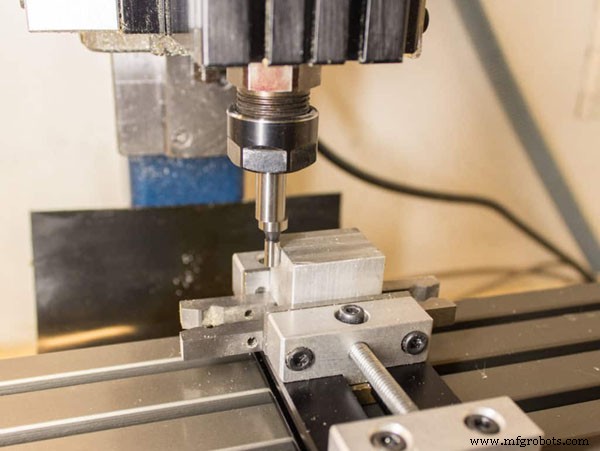
1.1 プログラミングエラー.
このエラーは主にCNCプログラミングソフトウェアのプロセスによって引き起こされ、一種の補間エラーです。CNC工作機械で部品を加工する際、CNC装置には異なる補間機能があるため、部品の輪郭とは異なります。互いに近づくとき、常に直線を選択し、時には円弧を使用します。
直線または円弧が部品の輪郭曲線に即座に近づくとき、近似曲線と実際の輪郭の元の曲線の間に最大の差が生じます。これは一般的に補間エラーと呼ばれ、部品の加工精度に影響を与えます。部品の加工精度に影響を与える要因の中では、これは非常に重要な理由です。
1.2 工具先端アークエラー.
内径切削のプロセスで、外径に移動する操作を行うとき、工具先端アークは通常サイズと形状に影響しません。しかし、テーパー面や円弧を加工するとき、工具先端のアークが影響を与え、一般的にオーバーカットやアンダーカットを引き起こします。
1.3 測定エラー.
このエラーは通常、測定工具の測定精度の影響を受け、測定者が正しい操作方法を採用していない場合にも影響がある可能性があります。実際の測定サイズには通常偏差があります。
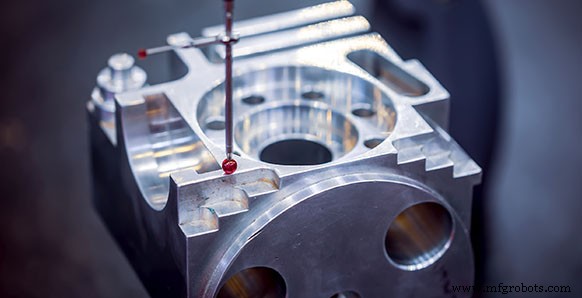
1.4 工具摩耗エラー.
CNC工作機械が連続稼働しているとき、加工される部品と材料、および工具自体は高温高圧環境にあり、一般的に工具先端が摩耗し、これも一定のエラーを引き起こします。作業開始時、工具先端の摩耗速度は速く、その後徐々に小さくなり、最後に再び徐々に加速する傾向があります。
1.5 運動量逆転損失によるエラー.
CNC工作機械は、機械間の隙間と工作機械伝達部品間の弾性変形によりエラーを引き起こします。
1.6 工具設定エラー.
この種のエラーの主なプロセスは工具設定プロセスにあります。工具が開始点に移動し始めると、操作システムは一定の送り調整比値を生成します。この値は偏差に影響を与えます。
1.7 機械システムエラー.
機械本体は一定の影響を持ち、幾何公差の出現を招き、通常調整不可能です。サーボユニットでは、駆動装置が作業中に一定の繰り返し位置決めエラーを持ちます。理由は工作機械のパルス当量がシステムに一定の影響を与えるためです。均一性と伝達経路がシステムに影響を与えますが、上記2つのエラー量は比較的小さく安定しており、精密加工の際のみ考慮すればよいです。
2. 操作方法の改善
実際の操作では、CNC工作機械の部品加工においていかなるエラーも完全に回避することは不可能です。しかし、CNC工作機械の操作において一定の改善を行えば、特定のエラーを合理的な範囲内で効果的に制御できます。
プログラムプロセス
数値制御で部品を加工する前に、ある程度の実現可能性を持つ加工プログラムを作成する必要があります。一般的に、プログラム作成には2つの方法があります。手動プログラミングとコンピュータ支援プログラミングです。
手動プログラミングは通常、シンプルな部品プログラムの作成にのみ適しており、このリンクでは一般的に偏差はありません。コンピュータ支援プログラミングは要求が高く複雑な部品プログラムの作成向けですが、対応するソフトウェアを使用して工具交換点と軌道を設定する必要があるため、避けられない問題が生じ、極めて高い修正設定が必要です。同時に、プログラムが極めて高い実現可能性を持つかどうかに注意を払う必要があります。これらの側面がエラーを引き起こす可能性があります。一般的に、節点数を増やすとこのような問題を効果的に解決できますが、プログラミングの作業量も大幅に増加し、加工効率も大幅に低下します。
プログラム効率のレベルは工作機械の作業効率に大きな影響を与えます。したがって、プログラミング品質の最適化もCNC工作機械の作業効率を向上させます。これには、工作機械のすべての指示と内部機能を徹底的に理解し、効果的なプログラミング方法を常に探求することが必要です。また、コンピュータプログラミングを積極的に推進し、プログラムの信頼性を継続的に向上させる必要があります。もう一点は、プログラミングは合理的でなければならず、工作機械を空転させないことです。
工具先端半径値
プログラム作成完了後、工具先端半径値の問題に注意する必要があります。プログラムで対応するコマンドを使用するだけでなく、CNC工作機械が持つ工具先端半径値を測定する必要もあります。測定後、パラメータ設定ページに設定します。このプロセスを経て初めて、CNCプログラムの対応するコマンドが使用可能になります。そうでない場合、システムのデフォルト工具先端半径値は常にゼロです。
切削工具 設定
その後に行う作業はナイフ設定で、通常試し切りとナイフ設定を同時に行います。工具を選択すると、一方面で加工品質を向上させ、另一方面で加工効率の向上を促進できます。生産性を高めるため、国内外のCNC工作機械は高速化に向けて開発されています。これも工作機械により高い要求を突きつけます:高速切削に耐えられ、同時に強力切削機能を持ち、機能は極めて高い安定性を持たなければなりません。工具材料を選択する際、超硬工具が加工に使用できる場合、ハイス工具を選択すべきではありません。条件が許せば、より高い耐摩耗性を持つ工具を選択できます。
同時に、測定は静的環境で行わなければなりませんが、加工プロセスはまさに動的です。工具とワークピースは避けられない外力の影響を受け、加工寸法と期待寸法が一致しなくなります。したがって、使用する工具の材料に注意し、ワークピースと工具ホルダーがクランプされているか、ワークピースの治具からの突き出し長さが標準を満たしているかを常に確認する必要があります。
CNC工作機械は普通の工作機械とは大きく異なります。普通の工作機械の管理方法を直接CNC工作機械に適用することは不可能です。長寿命工場の経験によれば、多数のCNC工作機械を持つ工場では、生産に応じて配置し、一元管理を採用するのが最善です。条件が許せば、コンピュータを統合管理に使用し、コンピュータで全運転情報を統一管理し、情報共有を実現し、生産に必要な準備時間を大幅に短縮し、生産性は自然に向上します。
3. 結論
加工プロセス全体において、エラーは避けられません。しかし、CNC工作機械の操作方法を改善すれば、実際の生産プロセスにおいて、小ロット部品の生産加工であっても中精度要件であっても、すべての部品がエラー削減の目的を達成し、部品も図面で要求される基準を満たせます。CNC工作機械の製造元であれ、CNC工作機械のユーザーと保守者であれ、CNC工作機械の加工精度に十分な注意を払う必要があります。CNC工作機械は通常、極めて複雑なエラー源を持っています。この記事では最も重要なもののみを分析し、より実行可能な改善策を提案しました。
上記の経験総括と分析を通じて、CNC工作機械の日常的な製造、使用、保守レベルを大幅に向上させられることを願っています。より多くのより良い技術がCNC工作機械の分野に応用されるにつれて、CNC工作機械の既存のエラー問題が確実により満足のいく形で解決されることを信じています。
製造プロセス
- CNC工作機械:歴史、設計、未来のトレンド
- CNC加工効率を向上させる実証済み戦略:優れたパフォーマンスのために
- CNC加工がビジネスパフォーマンスを向上させ、収益性を高める理由
- CNC加工における工具たわみの理解:原因と効果的な低減戦略
- CNCフライス盤と工法:精度と自動化
- 5軸CNC工作機械の構築に実証された3つの技術
- 機械加工の基礎:プロセス、工具、応用をマスターする
- 機械加工とは:定義・プロセス・主要ツール・CNC・精密加工まで完全解説
- CNCフライス加工効率を最大化する6つの実証済み戦略
- CNC工作機械精度を最大化:精度と信頼性の実践ガイド
- CNC加工:精密製造におけるメリットと制約