



三次元測定機(CMM)がシェアを拡大、自動化機能で人手不足に対応
由緒ある三次元測定機は依然として堅調、メーカーが自動化機能を活用し労働力問題を緩和
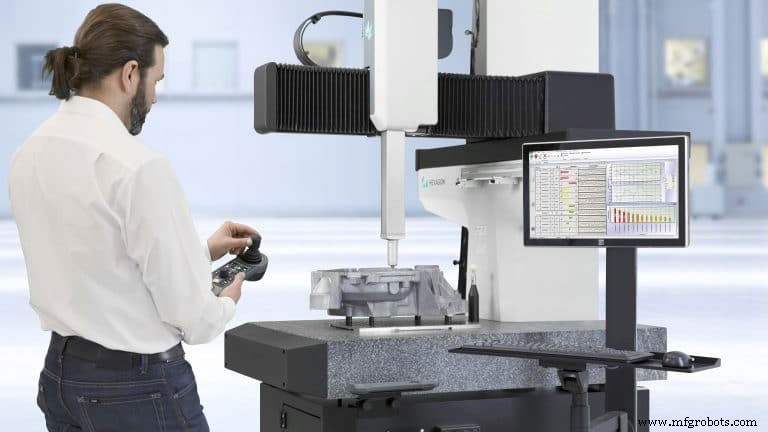
CMMにとって好調な時期が続いています。「ここ3〜4年で起きた驚くべきことの一つは、出荷しているCMMの純粋なボリュームです」と、Hexagon Manufacturing Intelligence北米プレジデントのAngus Taylor氏(ロードアイランド州ノースキングスタウン)。「市場が本当に爆発的に拡大しているように見えます。」
なぜ今なのか?
いくつかの理由があります。今日のCMMはより広い温度と振動範囲に耐えられます。より堅牢で、よりコンパクトで、より高精度に測定できます。これまで以上に高速測定が可能です。また、ショップフロアは昔とは異なります。「製造プラント自体がクリーンになっています」とTaylor氏。今日の精密加工と製造はクリーンな環境を要求します。それが結果としてCMMにとってもフレンドリーな環境を作っています。
おそらく最も重要なのは、人が関係していることかもしれません。
「メーカーは十分な熟練者を見つけられていないため、CMMを自動化測定システムとして見なすようになっています」とTaylor氏は説明します。「1人で20台の[コンピュータ制御]CMMの測定プログラムを作成できます。」これにより、オペレータに求められるスキルセットは、精密治具を用いた部品のロード/アンロード方法、適切な測定プログラムの呼び出し方法を知ることに縮減されます。Hexagonはショップフロア向けに3機種のCMMを提供しています:4.5.4SF、7.10.7SF、そして最新のTIGO SF。
バーコードとロボットマテリアルハンドリングにより、ロード/アンロードさえ自動化可能です。
「メトロロジーが[製造]オペレーションの一部になる傾向もあります」と、Hexagon Manufacturing Intelligenceの戦略開発ディレクター、Michael Mariani氏。つまり、メトロロジーデバイスがクローズドループ製造セルに統合されることです。Hexagonが最近実証したようなセルでは、部品が加工され、ロボットでCMMへ移送されます。CMMが自動的に加工オペレーションの調整情報を提供し、必要なら公差を維持するようにします。
センサと成長
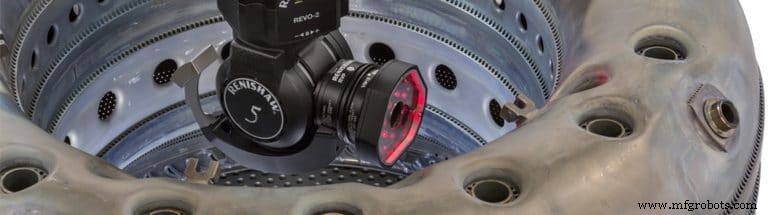
サプライヤがより多くのセンサを提供するにつれ、CMMはより有用になっています。その多様性はHexagon自身のプローブスイートに反映されています。同社はタッチプローブ、スキャニングプローブ、表面粗さ測定、干渉計レーザー技術ベースのHP-O光学センサを提供しています。
プローブとセンサはRenishaw PLC(イリノイ州ウェストダンディー、英国グロスタシャー州ニューミルズ)の主力ビジネスです。CMMを最初に普及させたタッチトリガープローブの発明者です。PH10三軸プローブに加え、5軸高速移動のPH20とRevoヘッドを開発し、CMMスループットを改善しました。CMM機構を静止させローカル移動のみでデータを高速取得することで、移動質量を減らしています。ただしシステム剛性が低下し誤差が増えるため、測定速度を落とす必要もあります。
プローブとセンサは必ずしもCMM上にある必要はありません。Renishaw Equatorのようなフレキシブルゲージングや、工作機械自体に搭載することもできます。それでも、CMMは製品が精密に製造されていることを保証する役割を果たさなければなりません。工作機械は公差からドリフトする可能性があると、RenishawのCMM製品ビジネスマネージャー、Michael Litwin氏。「NIST標準成果物へのトレーサビリティが必要です。独立したチェックとしてCMMは依然として必要です。」
同社は、業界標準のタッチとスキャニングアナログプローブでも全ニーズを満たせないことを認識しています。2018年2月、RenishawはREVO 5軸測定システム上で使用するSFP2表面仕上げ測定プローブを発表しました。「スキャニングと表面仕上げ測定の切り替えを可能にし、表面仕上げ検査をCMM測定の不可欠な一部にします」と同氏。SFP2はスキッド付きプローブで、半径2ミクロンのダイヤモンドスタイラスタイプを備えます。同社によれば、Ra換算で6.3ミクロンから0.05ミクロン(250マイクロインチから2マイクロインチ)の表面測定能力を持ちます。
RenishawはRevo-2ヘッド用ビジョンシステム、RVPビジョンプローブも発表しました。Litwin氏によれば、エッジ検出を用いた2D画像からフィーチャーを測定します。異なる角度から複数画像を取得し後処理することで3次元データを導出します。「触覚測定が不適切なフィーチャー測定のもう一つの手段を提供します」と同氏。「タービンブレードの小さな冷却孔や、複雑な3D形状の板金部品などが含まれます。」
「CMMは通常、大型フィーチャー向けですが、必ずしも大容量ではありません。多くの市場がより小さなフィーチャーと、非接触技術を必要とする能力を求めています」と、Quality Vision International Inc.(ニューヨーク州ロチェスター)の新製品開発マネージャー、Nate Rose氏。
同氏は、最新の5軸工作機械と添加製造システムにより、部品が複雑・精巧なフィーチャーを持つようになり、それらの寸法と位置検証が必要だと指摘します。「それらのフィーチャーは、分析のための点群収集のためのより大きな触覚プロービングの一部として、光学非接触センサで測定するのが最適な場合があります。」
そのためQVIは、Renishaw TP20、TP200、SP25接触プローブに加え、ビデオシステム、ラインスキャンレーザー、Rainbow白色光センサ、TeleStarレーザープローブを自社CMMラインに搭載しています。
「VersaFlexマルチセンサヘッドにより、PH10上で最大3センサを同時使用でき、実質的にあらゆる向きのフィーチャーに到達可能です」とRose氏。「位置が制御されていないフィーチャーでは、小さなフィーチャーが触覚法に適さないことがあります。VersaFlexでビジョンセンサをアクティブにし、まずフィーチャーを発見して基準設定し、その後触覚で測定できます。ポイントレーザーセンサで高分解能表面プロファイルが取得可能です。」
他のCMM OEM同様、Wenzel America Ltd.(ミシガン州ウィクソム)はRenishaw製触覚プローブに加え、自社製2センサを提供します。WenzelのPhoenixセンサは構造化光(ホワイトライト技術とも呼ばれる)を用いて3Dポイントクラウドを取得。このホワイトライトセンサはCMMプローブヘッド搭載に十分軽量です。同社のもう一つのセンサは、標準Renishawプローブヘッドに搭載可能なShapeTracerレーザーラインスキャナです。
マシンと統合
CMMは製造エコシステムに存在します。「メトロロジー機器の所有権に変化が見られます」と、Wenzel AmericaプレジデントのDrew Shemenski氏。「我々が見た真のシフトは、品質グループが管理するラボ内のマシンから、製造チームへの移行です。彼らが今や機器の責任者であり、オーナーです。」
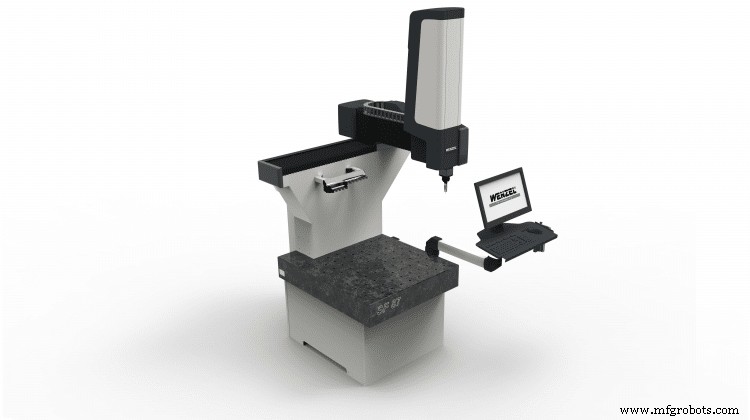
5月、Wenzelはショップフロア向けCMM、SF 87を発表しました。Shemenski氏はこのマシンがマルチセンサ対応で、WenzelとRenishawの全プローブに対応可能と強調します。同社によれば、測定範囲800×700×700ミリは一般的な金属切削・成形マシンサイズと整合します。高速移動と高加速で測定を高速化するとのこと。ショップフロア対応をさらに高めるため、温度安定構造と汚れ耐性ガイド・スケールを備えます。測定空間は3面からアクセス可能で、オプションのWenzel Automation Interfaceで他の自動化と統合可能です。
「現在のCMM市場は強い」と、Mitutoyo America Corp.(イリノイ州オーロラ)のCMMプロダクトスペシャリスト、Gene Hancz氏も同意します。Mitutoyoはブリッジ型、アーム型、横型のCMMを、標準、高精度、超高精度で提供。「標準精度ブリッジCMMが我々のワークホースです」と同氏。
CMMの使い方に変化は見られましたか?「間違いなく、ショップフロアへの継続的な移行です」と同氏。「ウォークアップマシン[汎用]として、またはロボットセルへの統合として。」彼が見た統合導入は、手動配置のシンプルなものから、部品供給と測定プログラム自動実行を行う完全自動ロボットセルまで多岐にわたります。
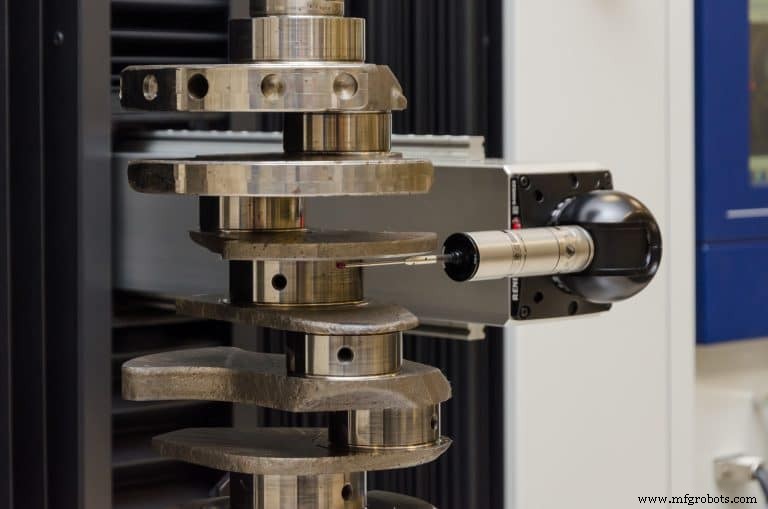
他のCMMサプライヤ同様、Mitutoyoもショップフロア導入向けCMMを提供しています。Machシリーズの3モデルです。Mach-3Aはインライン測定向け横型アーム。横型アームは省スペース。Mach-Vシリーズは製造ラインで使用され、加工調整のため機械へ事前/事後フィードバックを提供します。
興味深いアプローチがMach Ko-Ga-Me、搭載型CMMです。「あらゆる治具設計に搭載可能、CNCフライス盤内部への搭載も可能です」とHancz氏。測定範囲はわずか120×120×80ミリ、移動速度最大340ミリ/秒、精度最大2ミクロンで、小型部品に最適な搭載型CMMです。
「プローブ技術は拡大し続けており、利用可能なものは何でも提供します」とHancz氏。「最も人気なのはRenishaw SP25スキャニングアナログプローブで、最大100ミリ/秒でデータ収集します。」Mitutoyoもスキッドタイプ表面粗さ測定プローブを提供。CMM SurftestプローブはMitutoyoのSJ-210/310シリーズ携帯用表面仕上げユニットから派生。標準、小穴、超小穴、深溝、歯車歯検出の5タイプがあります。
「医療と航空宇宙セグメントでの需要増加、特にマルチセンサシステムへの需要が高まっています」と、Carl Zeiss Industrial Metrology LLC(ミネソタ州メイプルグローブ)のプロダクトマネジメントマネージャー、David Wick氏。Zeissは4月に粗さ測定プローブRotosセンサを発表。CMMタッチ、スキャニング、光学非接触センサのスイートに追加されました。非接触センサにはカメラセンサと共焦点白色光センサが含まれます。
Rotos表面測定プローブは、LVDT検出器と2つの連続回転/傾斜軸を持つスキッドレスタイプの接触式表面テクスチャセンサです。測定マシンと特定スタイラスに依存し、ZeissによればRa粗さ値0.03ミクロンまで、0.25〜1.0ミリ/秒の速度範囲で測定可能です。
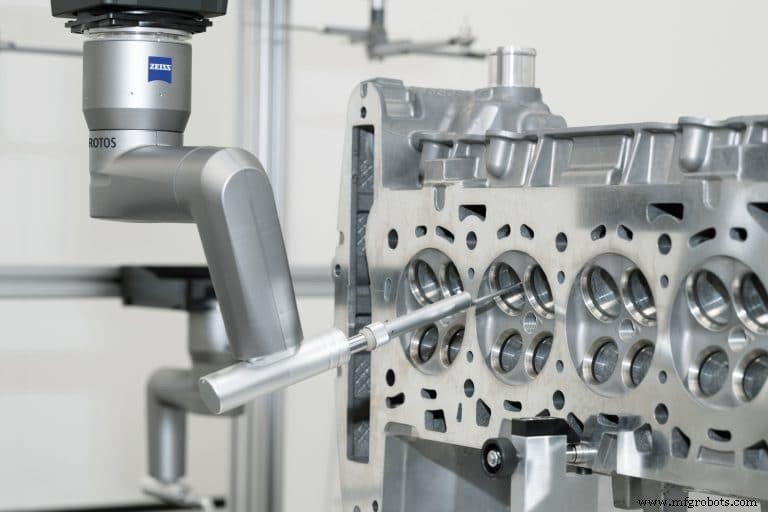
Zeissはショップフロア生産向けCMMラインも提供しています。GageMax、CenterMax、DuraMaxです。Wick氏によれば、DuraMaxは4つの別モデル—DuraMax LTE、DuraMax CNC、ロータリーテーブル付きDuraMax CNC、DuraMax HTG—に拡張されました。HTGは38℃(100°F)までの環境で使用可能。CMMにはスキャニングプローブが装備され、コンパクトなフットプリントと測定ボリュームへの容易なアクセスを備えます。
CenterMaxはブリッジ型CMMで、Wick氏によれば自動車パワートレインと航空宇宙部品のような、高度に設計された部品の大量生産に特に有用です。「新しい表面粗さ測定プローブ[Rotos]をCenterMaxに追加しました。[これで]1セットアップで、径とボア等のフィーチャーを測定し、次に重要な表面粗さを測定できます。」
1プローブ、1マシン
複数センサ搭載CMMにユーティリティを見出す顧客がいる中、Alicona Corp.(イリノイ州バートレット)は少し異なるアプローチを取ります—単一センサでより多くの用途を見出すことです。同社技術の核は、焦点変動を利用した非接触センサです。
この技術は限定的な焦点深度を用いて高分解能表面データを提供します。共焦点イメージングや光学断層法に似ていますが、より高度でカラーデータも提供します。表面形状と粗さの両方を測定します。生産現場で特に有用だと同社。
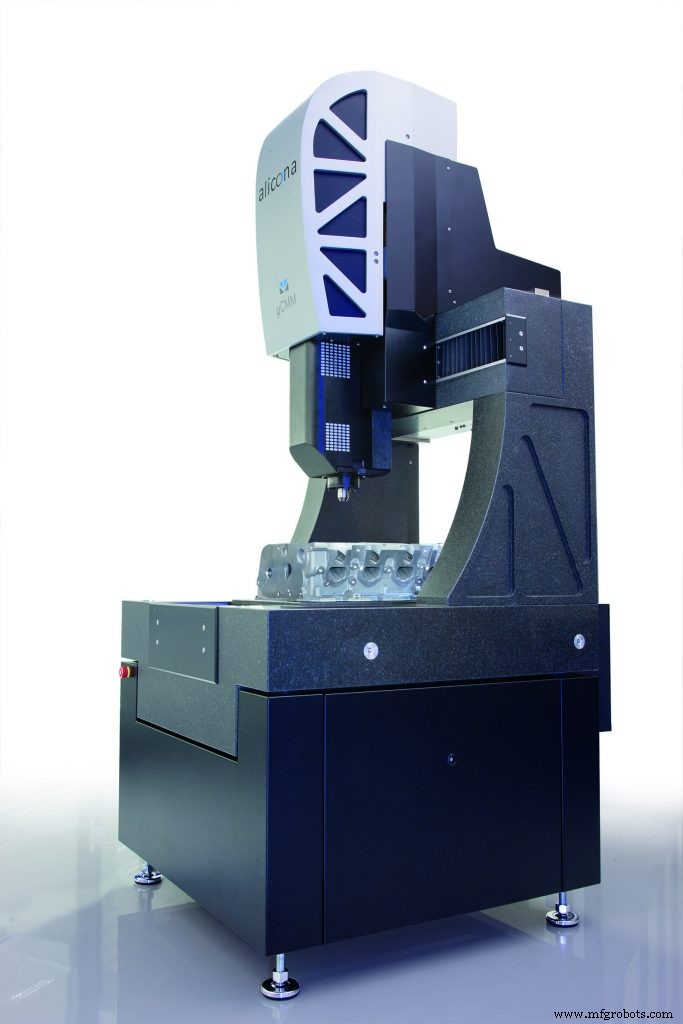
Aliconaはこれを形状と幾何測定の代替手段として適用範囲を拡大しました。レンジがないため、大型物体上を精密に移動させて形状を測定する必要がありました。そのためAliconaは、マイクロCMM座標測定機と呼ばれる精密3軸ステージに3D Focus-Variation測定機器を搭載しました。モータライズド回転ユニット、高度なReal3D Rotation Unitの追加で、希望すれば5軸システムとして機能します。同社はISO10360:8仕様に基づき、EMPE = (0.8 + L/600) μmの精度データを公表しています。
「我々のセンサのユニークな特徴により、CMM界で一般的になりつつある、複数センサを1つのCMMフレームに統合する戦略を採らなくて済みます。焦点変動の特徴により単一センサで対応可能です。[複数センサであれば]いじくり回す必要があるより、より堅牢で、壊れにくく、ユーザーフレンドリーなデバイスになります」とScherer氏。
文脈の中のCMM
ZeissのWick氏はCMMにより大きな未来を見ています。「新ツールと拡張マルチセンサ機能が成長するのは当然ですが、それらがエコシステムにどう適合するかが重要になっています」と同氏。「特にヨーロッパでは、近くの工作機械とCMMを連携させて情報交換している事例が多数あります。」
CMMがマシニングセンタへオフセットを提供できるのは有用ですが、更なる統合とマシン協働の機会もあると考えています。世界的に、CMMをインダストリー4.0と呼べるような完全なスマートファクトリー実装に組み込んでいる事例はまだ多くありません。
「米国ではさらに遅れています」と同氏。しかしそれは間もなく変わるかもしれません。「今後1〜2年で、CMMベンダーがマシンにより多くの自動化オプションを提供するようになるでしょう。例えばProfiNetやProfiBusと通信するアドオンボックスなど」と同氏。マシンレベルでのこうした情報交換によってスマートファクトリーが実現します。
WenzelのShemenski氏は、CMMがどうプログラミングされるかという上流統合もより重要になると見ています。「GD&TをCADモデルに早期に付与するモデルベース設計技術が現実的になりつつあります。解決すべき課題はあり、上流設計者がこれを責任の拡大として認識する必要がありますが、注目すべきトレンドです」と同氏。
これが開くのは、有効なGD&Tが有効なCADモデルに付与されている限り、測定プログラムの自動作成です。「CADモデルに付与されたGD&Tから測定プログラムを自動生成するのはエキサイティングなトレンドだ」とHancz氏も同意。この記事でインタビューした全OEMサプライヤが、自社CMM用部品プログラム作成メトロロジーソフトウェアを持っています。現在はまだあまり使われていない機能ですが、次のトレンドは設計者が上流設計プロセスでGD&Tをどう異なる視点で捉え始めるかになるかもしれません。注目してください。
自動制御システム
- ジャイロスコープ:古典的なおもちゃから現代ナビゲーションの傑作へ
- 線香:古代伝統から現代アロマテラピーへ
- 公式MLB野球ボールの職人技と規格:コルク核から手縫いカウハイドまで
- 協働ロボット市場、2030年に80億ドル規模へ─主要成長ドライバーと投資トレンド
- FlexArm、オハイオ州ワパコネタで新本社建設を開始
- OnRobot、ダラスに米国本社を開設しロボティクスイノベーションを拡大
- インダストリー4.0:効率と収益性を高める鍵
- 顧客の声に耳を傾け、製造ビジネスを成長させる:B2B・B2C共通の成功法則
- EAMとCMMS:主な違いとコア機能を理解する
- ロボティクス統合の拡大:自律ロボットでビジネス成長を加速
- Gartner IOSSでのAppNetaのビジョン:ITのクラウド可視性で存在感を示す