



公式MLB野球ボールの職人技と規格:コルク核から手縫いカウハイドまで
背景
現代野球のルーツはイギリスのラウンダーズに遡ります。1845年、ニューヨークのアレクサンダー・カートライトが最初のルールを定め、ラウンダーズの柔らかいボールをより小さく硬いものに置き換え、アメリカでの急速な発展の基盤を築きました。
ボールの外観はシンプルですが、実は数十年にわたる議論を呼ぶ精密な工業製品です。観客動員減少期にホームラン増加のため「ジュースド(飛びやすく加工された)」ボールが秘密裏に使われたという疑惑が繰り返されてきましたが、MLBと製造メーカーは一貫して否定し、隠蔽工作の確かな証拠は一度も出ていません。
公式MLBボールは、クッション性コルク核(通称「ピル」)を2層のゴムで包み、4層のウールとポリ/コットン糸で同心円状に巻き、最後にステッチ入りカウハイドで覆った構造です。全MLB球団向けに年間約60万個が生産されます。試合では1球が平均5〜7球しか使われません。重量5〜5.25オンス(141.75〜148.83g)、周囲9〜9.25インチ(22.86〜23.49cm)というリーグ規格を満たさなければなりません。
初期は靴職人やタンナー、小規模メーカーが手作りやカスタムオーダーで製造していました。1872年に初の統一規格(重量とサイズ)が採用され、ナショナルリーグの要求で生産一貫性が向上しました。
1900年代初頭、ボールの芯はゴム殻から1910年にコルク中心へ、さらに20年後に現在も使われるクッション性コルク核へと移行しました。それ以降の大きな変更は1974年、馬毛不足によりホースハイドからカウハイドへカバー素材が変わったことだけです。
原材料
野球ボールは3層構造:クッション性コルク核、ウールとポリ/コットン巻き、カウハイドカバーで構成されます。
核は直径13/16インチ(2.06cm)のコルク・ゴム複合球を、黒の内層と赤の外層の2重ゴム殻で覆ったもの。完成した核の周囲は4-1/8インチ(10.47cm)です。
核の周りに4層の糸を巻きます。第1層:4プライグレーウール、第2層:3プライホワイトウール、第3層:3プライグレーウール、第4層:白ポリ/コットン仕上げ糸。ウールの天然「メモリー」特性により圧力で圧縮されても元の形状に戻り、プレー中も球の真円度を保ちます。ポリ/コットン混紡はウールを保護し外皮を強化します。
カバーは主に中西部産ホルスタイン牛から採取されるNo.1グレード、明礬なめし、フルグレインのカウハイド。優れた木目と滑らかさのため選ばれます。公式球は白いカバーに88インチ(223.52cm)のロウ引き赤糸で縫われます。使用前、各革は厚さ、木目強度、引張強度など重要パラメータで検査されます。
製造工程
野球ボール製造は、小さなコルク球の周りにゴム、繊維、革を精密な条件下で重ね、サイズ・形状・品質の一貫性を確保する多段階プロセスです。
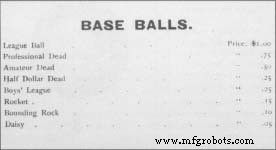 1891年ホレス・パートリッジ社カタログの野球ボール広告
マーク・トウェインは野球を「19世紀の駆動と闘争の象徴」と表現しました。南北戦争後、紳士の余暇から激しい身体的競技へと発展し、クリケットやラウンダーズなどイギリスの類似競技を凌駕しました。
19世紀にはボールの弾み具合がまちまちで、最初は飛びすぎて100点超えの試合もあれば、次は飛ばなすぎて24イニング無得点という試合もあり、バランスの必要性が浮き彫りになりました。1888〜89年、A.G.スポルディングが少年用と公式用のシリーズを発売、価格は4セント〜1ドルでした。
ウィリアム・S・プレッツァー
ゴムピルの成形
- 厚さ約5/3インチ(0.39cm)の黒ゴム半球殻2つを、直径13/16インチ(2.06cm)のゴム含浸コルク核に被せます。殻の小穴は赤ゴムガスケットで密封。
- 厚さ約3/32インチ(0.24cm)の薄い赤ゴム層を黒殻全体に被せます。完成核の重量は約24.80g(0.88oz)、周囲4-1/8インチ(10.48cm)。セメントコートで第1巻きのウール糸を固定します。
繊維の巻き付け
- 温度管理されたウール糸をコンピュータ制御機で高張力巻き付け、「ソフトスポット」を排除し均一な表面を作ります。3層で巻く:4プライグレー121ヤード(110.6m)、3プライホワイト45ヤード(41.13m)、3プライグレー53ヤード(48.44m)。各層後に重量と寸法を測定し規格適合を確認。
- 150ヤード(137.1m)のポリ/コットン仕上げ糸でウールを保護・固定。余分な繊維をトリミングし、接着液に浸してから革を貼り付けます。
革の縫製
- カウハイドカバーを2枚の8の字型ピースに裁断、それぞれ巻き上がった球の半分を覆います。革を湿らせて柔軟にし、接着剤を塗布。
- 2枚を球にステープル留めし、88インチ(223.52cm)のロウ引き赤糸で手縫いします。縫い目は108針、最初と最後は隠し針。所要時間は約13〜14分。
- 縫製後ステープルを除去、15秒転がして盛り上がった縫い目を平らにします。最終測定、重量チェック、目視検査を実施。合格品にメーカー商標とリーグ指定スタンプを押印。
品質管理
全出荷ロットから統計的サンプリングで反発係数(COR)を測定、業界標準としてボールの弾力性を評価します。MLB承認手順で、ボールをエアキャノンから85ft/s(25.90m/s)で発射し、8フィート(2.43m)先の木壁に衝突させます。反発速度は発射速度の54.6%±3.2%でなければなりません。
さらに、65ポンド(29.51kg)の力で200回打撃しても真円を保ち、2つのアンビル間で圧縮した際の変形が0.08インチ(0.20cm)未満であることが要求されます。
将来展望
MLBボールの寸法と原材料は安定して推移する見込みです。 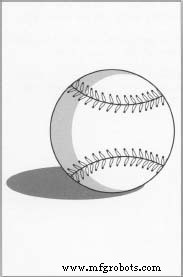 完成したMLBボール、88インチのロウ引き赤糸で縫製、重量5〜5.25oz、周囲9〜9.25インチ
カウハイドカバーの縫製自動化は未だ成功していません。現行機械は開始・停止制御とテンション変動に苦戦し、革を裂かず確実に縫うための重要要件を満たせません。したがって手縫い伝統は続くと見られます。
「ジュースドボール」論争は、野球がプレーされファンがホームラン変動の説明を求める限り、永遠に続くでしょう。
製造プロセス
- トレーサビリティが重要な理由:品質・安全・ブランド信頼を高める
- UGIMA® 4542 H900 – 卓越した切削性を誇る析出硬化型ステンレス鋼
- UGIMA® 4542 H925 - 高性能析出硬化型ステンレス鋼 (17-4PH 改良快削グレード)
- UGIMA® 4542 H1075 – 優れた切削性を誇る析出硬化型ステンレス鋼
- UGIMA® 4542 H1150D – 優れた切削性を誇る析出硬化型ステンレス鋼(バランスグレード)
- UGIMA® 4057 焼鈍材 – 切削性に優れた先進マルテンサイト系ステンレス鋼
- AMPCO® 22 鍛造品 – 卓越した硬度、圧縮・耐摩耗性を持つデュプレックス合金
- AMPCO® 22 連続鋳造 – 卓越した硬度、圧縮・耐摩耗性を持つデュプレックス合金
- AMPCO® 22:優れた硬度と耐摩耗性を持つ高性能デュプレックス鋳造合金
- AMPCO® 22 押出棒:高性能用途向け耐久性デュプレックス合金
- AMPCO® 22 砂型鋳造デュプレックス合金:優れた硬度と耐摩耗性