



高度なツールパス戦略で利益を最大化
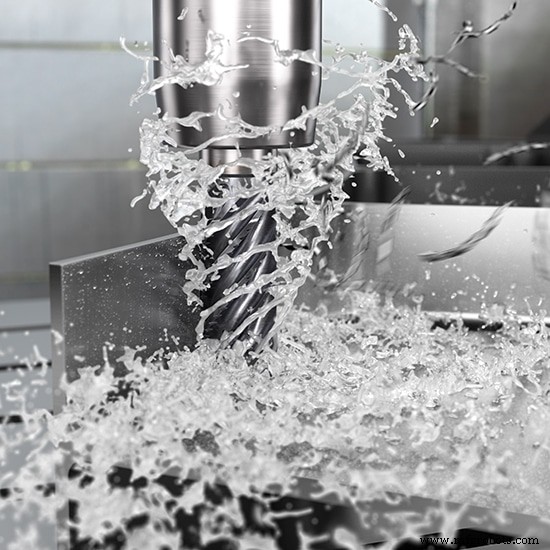
アダプティブミリング、ダイナミックモーション、hyperMILL、プロフィットミリング、VoluMill、波形加工。部品加工で生計を立てている幸運な人々なら、これらまたは同等の高性能プログラミング技術を使って、チップシニング、継続的切削、高軸方向・低半径方向切込みのツールパスをショップのマシニングセンターで生成している確率は約50%でしょう。
どのCAMシステムが優れているかという議論には加わりません。なぜなら、すべてがかなり優秀だからです——実際、10年前に利用できたものよりもはるかに優れています(これは機械加工業界のほぼすべてに当てはまります)。そうは言っても、各CAMプロバイダーに機会を与えれば、それぞれが自社ソフトウェアを最高にする一握りの機能——使いやすさ、より高い生産性、ツールパス精度など——を挙げるでしょう。どれが正解か? 答えは極めてシンプルです:ケースバイケースです。
議論の余地なし
繰り返しますが、今日ここで議論を決着させるつもりはありません。慎重に構築された試験切削、あるいはおそらく数年の日常使用だけが、このしばしば激しい議論に終止符を打つでしょう。それでも、あなたの結果は異なるかもしれません。より重要な質問はこうです:テクノロジーを正しく適用できていますか? 選んだCAMパッケージがユーザーに最大限のメリットを提供できているか、それとも不適切な切削工具選択、弱いワークホールディング、疲弊したツールホルダー、あるいは工作機械自体によって足を引っ張られていないか?
確かめるべき非常に良い理由があります。Sandvik Coromant Co.(ニュージャージー州フェアローン)の航空宇宙エンジニア、ジョン・ヒラルド氏によれば、彼が最近関わったTier 2の航空宇宙メーカーは、Sandvik CoromantのPlura HFSエンドミルを使用した高効率ツールパス戦略の採用により、Waspaloy LPT(低圧タービン)コンポーネントの加工生産性を198%向上させました。また、Tier 4のモータースポーツサプライヤーは、同様のアプローチでチタン製ホイールハブの加工において、工具寿命を2倍に、スループットを3倍にしました。
「航空宇宙業界では、チタンとニッケル基合金での高送り側面フライス加工への需要が高まっています」と同氏。「従来のツールパスではこれらの難削材で性能が出ないため、効率と生産性を維持しつつ、工具摩耗への悪影響を減らす新しいプログラミング戦略の開発が必要とされています。」
飛行機や宇宙船メーカーだけでなく、より新しく効果的なツールパスを求めているのは自動車業界も同様です。ヒラルド氏によると、自動車業界はサプライヤーに生産コスト削減を継続的に迫っており、そのプレッシャーは切削工具サプライヤーとCAD/CAMプロバイダーにも波及しています。サプライヤーは概ねこの挑戦に応えてきましたが、ショップがこれらの先進加工テクノロジーを旧式設備に適応させるのはしばしば困難です。新しいプロセスをテスト・検証する時間を見つけることも含めて。
シナジーを探る
Seco Tools LLC(ミシガン州トロイ)の北米ソリッドミリング製品マネージャー、ジェイ・ボール氏も同意見です。彼は、すべてのショップの少なくとも半分が、試行錯誤で培われた今や数十年も前のプログラミング手法に固執していると述べています。それは、今日のプログラミング技術をまだ信じていないか、設備が単純にそれらを実装するために必要な大幅に高い送り速度を達成できないためです。
「雑誌記事を読んだり、高効率加工のビデオを見たりして興奮し、試してみたいと連絡してきた人がいても、ショップに行ってみるとCNC設備が時代遅れで、ツールホルダーは10年前のもので、これらの戦略を効果的に適用する見込みがほとんどない——というのは本当に残念なことです」と同氏。「もっと悪いのは、とにかく試してみて、顧客を失望させ、新しい機械を導入しても再び試そうとしなくなるケースです。」
ツールパス、切削工具、ツールホルダー、マシニングセンターの相互依存関係は、業界の多くが見落としているものですが、この記事の取材に応じた全員が、それが非常に現実的なものだと同意しています。それにもかかわらず、新しく効果的なツールパスを開発するプレッシャーは高まっています。ボール氏は「ほぼすべてのCAMプロバイダー」が今日、何らかの形の高効率加工を提供しており、それがないと競争できないため、Seco Toolsとその競合他社も同様に高性能な切削工具を開発する必要があると述べています。
ボール氏にとって、これは伝統的な4枚刃エンドミルをはるかに超える刃数——5、6、7、9枚刃版が容易に入手可能——という形で現れています。高速・高送り・高効率・高性能カッターが、先進的なフライス戦略向けに設計・最適化され、可変ピッチ、可変ヘリックス設計で、鋼や超合金を毎分数百インチで切削する際に発生するチャターを生むハーモニクスを低減するものも増えています。
スケールアップ
ボール氏が「悲しいほど多くのショップ」がまだ高効率の波に乗っていないと示唆しつつも、これらの戦略が、機械技師とプログラマーが概念と適用方法に慣れるにつれて人気を集めていることを認めています。「毎日、より多くの人々がこの技術に触れており、サイクルタイム40%以上の短縮がかなり典型的だと認識すれば、さらに多くの人が乗ってくるでしょう。」
このことを熟知しているのが、Mastercam開発元CNC Software Inc.(コネチカット州トランド)のシニアマーケットアナリスト、ベン・マンド氏です。彼は、前述のMastercamのDynamic Motionテクノロジーが人気と機能の両面で成長し続けていると述べ、「過去1年間で、金属除去率を高めたり、ブレンディングとサーフェシング機能を改善したりすることを目的とした、幅広い新しいツールパスと既存ツールパスの改良を導入しました。」
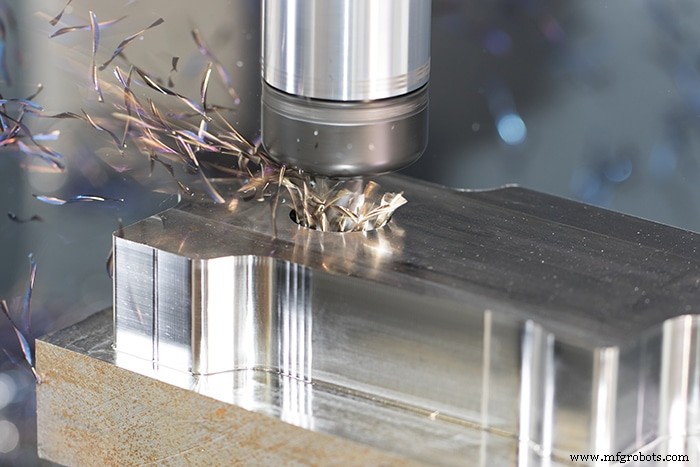
マンド氏は、機械の年式や使用カッターのスタイルに関わらず、生産性向上は常に可能であり、Dynamic Motionはほぼ普遍的に適用可能だと述べています。「安価な切削工具やローエンドCNC機械を使っているからといって失敗することはありませんが、セットアップが最適でないほどメリットは確実に減少します。」
バレルカッターの威力
同氏は、この発言がDynamic Millingによる荒加工、2D加工、3D半仕上げでは成り立つものの、Mastercamの「アクセラレーテッドフィニッシング」は全く別の状況だとすぐに指摘しました。そのシナリオでは、望ましい結果を得るために、通常特定のカッター形状が必要です。
一例がバレルカッティング、別名サークルセグメント工具切削です。マンド氏によると、Mastercamは切削工具メーカーと積極的に協力し、金型製作、医療加工、航空宇宙仕上げアプリケーションでのこれらおよびその他の「成形カッター」の定義とテストを行ってきました。これらのツールは、従来のサーフェシング手法よりも「はるかに短時間で、非常に高精度な仕上げ」をユーザーに生成させる能力を与えます。
同氏は、このオープンドアポリシーがMastercamのすべてのソフトウェア製品に及ぶと説明します。「例えば、数年前にDynamic Motionツールパスエンジンを開発していた際、主要な切削工具プロバイダーと協力しました。内部テスト中にチップコントロールと深さへの迅速な到達で問題が発生したため、カッター形状の調整を提案しました。」
その結果、切削工具サプライヤーはチャターフリーシリーズのエンドミルに高速チップを追加しました。マンド氏と彼のチームもいくつかのことを学び、それらをMastercam機能に取り入れてきました。「これらは、ハードウェアとソフトウェアプロバイダーの間に存在するシナジーの素晴らしい例であり、各参加者が結果としてはるかに優れた製品を得られるものです」とマンド氏。
絶え間ない相互作用
Iscar Metals Inc.(テキサス州アーリントン)のフライス加工担当ナショナルプロダクトマネージャー、トーマス・ラウン氏も、補完的製品を作る企業間のパートナーシップを強く信じる一人です。
「継続的な相互作用があるべきです」と同氏。「時には彼らのソフトウェアの能力が私たち切削工具メーカーの開発を駆動し、時にはその逆です。いずれにせよ、お客様の生産性向上につながるなら、CAM開発者や工作機械メーカーと喜んで協力します。」
セコのボール氏が言及したように、ラウン氏は、切削工具形状のより最近の発展の一つ——より多くの刃——が、トロコイダルフライス加工の軽い半径方向切込みと高送り速度から直接生まれたと述べています。Iscarはこのアイデアを一歩進め、直径1ミリごとに1枚刃の超硬ソリッドエンドミルを提供しています。これらは、古典的な「鶏と卵」の関係で、トロコイダルフライス加工でのみ主に効果を発揮します。
「もちろん、高効率フライス加工への第一歩を踏み出したら、次に求めるのは更なる軸方向切込みで、金属除去量を最大化することです」と同氏。「このため、直径の4倍、6倍の刃長を持つエンドミルが見られるようになっています——これらのツールは以前からありましたが、主にニッチな用途向けでした。今ではかなり一般的です。ただし、ここではチップが数インチの長さになり、非常に速く積み上がり、加工領域からの排出が困難になるという課題があります。そのため、チップを管理しやすい大きさに分割するノッチ付きフルートを開発しました。」
Iscarは他の面でもソフトウェア開発者と協力しています。ラウン氏は、ツール形状と切削パラメータを含むライブラリを作成し、さまざまな人気CAMパッケージに組み込むことが数年前に行われたと指摘します。これにより、重要なアプリケーションデータが数回のマウスクリックでアクセス可能になり、これらの値を手動で入力する必要がなくなったため、ツール選択と送り速度決定のプロセスを本質的に「ポカヨケ(ミス防止)」化したと同氏。
それでも、ラウン氏はこれらの値を鵜呑みにしないよう提案します。「プログラマーは一般的に高効率フライス加工に必要な高送り速度を理解していますが、切削速度の増加可能性を見落としがちです」と同氏。「経験則として、10%ステップオーバーで推奨切削速度を2倍にし、5%では3倍にするのが良いでしょう。もちろん、それは工作機械に依存します。多くの機械は、特に小さな部品や複雑な形状では、これらの高い主軸速度で適切なチップ厚を維持するために必要な送り速度を実際には達成できません。この状況では、工具をアンダーフィードすることになり、こすれと早期摩耗を招きます。」
スペック表を超えて
送り速度と早送り速度のみに基づいて工作機械を購入する際は、スプレッドシートを超えて見る価値があります。Okuma America Corp.(ノースカロライナ州シャーロット)の製品スペシャリストマネージャー、ウェイド・アンダーソン氏によると、Iscarのラウン氏は送り速度について完全に正しく、だからこそ機械購入者が最大送り速度や早送り速度などの値を比較するチャートだけで購入を決めると、「絶対に頭がおかしくなる」のだそうです。「スプレッドシートを見ただけで、どの工作機械がベストかを証明することは、いかなる状況下でも不可能です。」
確かに、設備仕様の比較は工作機械評価プロセスの必須ステップですが、チップが飛び始めて初めて、機械の真価が試されます。これは現実的な試験切削を通じてのみ可能です。できれば自社の材料を使用し、必ずしも自社の切削工具やツールパスでなくても構いません。ショップが高効率フライス加工の曲線に完全に追いついていない限り、どの機械デモでも(そして望むべくして)、ショップが馴染みのないプログラミング手法、ツールホールディング、切削工具が導入されるでしょう——これらは成功するために絶対に必要なテクノロジーです。
これは三角形だとアンダーソン氏は説明します。工作機械メーカー、CAMシステム、切削工具が3つの等しく重要な要素です。「明らかにワークホールディングや切削油など、他の変数も加工方程式に入りますが、イノベーションを引き起こし、他が追随し最終的に超える必要があるのは、この3つです。」
高送り、チップシニング、トロコイダルフライス戦略を利用するあらゆるアプリケーションで、アンダーソン氏は、デュアルコンタクトテーパーとフェイス接続を備えた優れたスピンドル設計、高い金属除去率に必要な適切な質量とチップ排出特性を持つ機械構造、極端な処理速度をサポートできる制御装置を持つマシニングセンターを推奨しています。
この最後の部分は、ラウン氏が以前示唆したことを繰り返しています。特定の送り速度をプログラムしても、工作機械がそれを達成するとは限らないということです。「Okumaにとって重要なのは、CAMと切削工具プロバイダーが市場に投入するあらゆるイノベーションを処理できるプラットフォームを提供することです」とアンダーソン氏。「これは、動的モーション制御に伴う膨大なデータを処理でき、機械が最大ポテンシャルに達することを可能にする高度な加減速とジャーク曲線を持つ、機械制御とサーボシステムを意味します。」
長寿命も考慮すべきです。動的な高速フライス加工のデモを見るのは一ことですが、数年にわたってこのタイプの作業を処理するのは別のことです。アンダーソン氏曰く、「機械に十分な質量がなかったり、スピンドル接続が正しくなかったり、制御が追いつけなかったりすれば、結果は最適とは言えません。すべての変数がバランスよく整って初めて、最新テクノロジーのポテンシャルを最大限に引き出し、長期にわたってそれを維持できます。」
旧知のセラミック
適切な工作機械を持つことは、かつては特殊用途にのみ適すると考えられていた切削工具への扉を開きます。Greenleaf Corp.(ペンシルベニア州セガータウン)のアプリケーションエンジニアリングマネージャー兼プロジェクトマネージャー、マーティン・ディラマン氏は、セラミックがこのカテゴリーに入ると述べています。
「先週ちょうど、過去5〜10年間で工作機械がついにセラミック切削工具に追いついたという話をしていました」と同氏。「より高い主軸速度とより高い機械剛性のおかげで、これらのツールを過去よりも効果的に適用できるようになりました。したがって、より多くのショップが当社製品を使用できるようになっただけでなく、更なる開発の機会も得られました。」
ディラマン氏は、その多くがGreenleafの顧客とそのCAMプロバイダーとの協力から生まれたいくつかの開発を指摘します。これらには、フライス加工に伴う衝撃をより良く吸収する相変化強化セラミック、高せん断インデキサブルカッター、今年後半にリリース予定の微細ピッチExceleratorエンドミルライン、同社のHushcutチャター低減形状を用いた超硬切削工具への参入などが含まれます。
「高性能フライス戦略への移行を進める顧客が明確に増えており、あらゆる面で彼らをサポートしています」と同氏。「彼らのプログラマーと機械技師と座って、どんな材料を切削し、どんなソフトウェアを使っていても、最適な加工アプローチの開発を支援します。エンジニアリング部門にカスタムソリューションを依頼することになってもです。多くのショップが限界に挑戦しており、彼らに最大限の成功を提供するのが私たちの仕事です。」
自動制御システム
- プロが知るべきCNC加工必須テクニック26選
- 自動化強化が射出成形ロボティクスをより高度に:NPE2018のトレンド
- 5軸CNC加工完全マスター|精度・速度・業界メリットを徹底解説
- 貴金属加工のエキスパートガイド:効率的・効果的な機械加工手法
- 高度ダイナミックツールパス戦略でCNC加工効率を最大化
- チタンCNC加工のプロフェッショナルヒント:航空宇宙、自動車など
- 複雑部品に精度をもたらすエキスパートCNC加工サービス
- 精密航空宇宙CNC加工:軽量チタン・アルミニウム部品の製造
- 試作から量産へ:3DプリントとCNC加工の選択
- 超音波加工:プロセス、メリット、限界を解説
- 最高性能のための先進カムシャフト加工技術