



金属加工における最適な研削材選定:実践ガイド
適切な研削材を選定せずに金属加工の目標を達成するのは困難です。多数の要因が組み合わさってどれを使うべきか決まります。しかし、ここにあるヒントは望ましい成果を達成し、落とし穴を避けるための有用な洞察を提供します。
研削材と手法が材料にどう影響するかを理解する
優れた出発点は、異なる研削材のタイプと使用方法が、ベース材料にとってどう不適切になり得るかを検証することです。例えば、砥石の発熱によりステンレス鋼が変色することがあります。部品が最終的に塗装されるなら問題ありませんが、そうでなければ問題になり得ます。
ステンレス鋼について留意すべきもう一つの事実は、表面汚染物質がその保護的酸化被膜を損なう可能性があることです。それが起これば、直ちに腐食が始まるおそれがあります。そのため一部の加工者は、コーティングや錆を除去する際、砥石ディスクではなくロータリーブラシを使用します。

ブラシは、ステンレス鋼を傷つける可能性のある粒子で目詰まりしにくいです。加工関係者はステンレス鋼の異種金属接触リスクにも常に注意しなければなりません。例えば、一度ワイヤーブラシを炭素鋼に使用したら、ベストプラクティスとしてそれをステンレス鋼から遠ざけておくべきです。
発熱を伴う研削手法は、融点が低いアルミニウムにも悪影響を及ぼす可能性があります。具体的には、熱により金属が研削材に付着し、やがて蓄積した材料が切削砥粒より高くなるほど深刻化することがあります。そうなると、研削材は意図した通りに機能しなくなります[1]。
特定の金属に特定の研削手法を用いる際に起こり得る潜在的な問題を知ることは、加工者の成功率を高める助けになります。さらに、そうした知識は仕上げ時の意図しない結果に伴うコスト削減にもつながります。
コスト考慮と平均寿命を天秤にかける
金属加工プロジェクトの予算も、研削材選択に影響を与えます。しかし、初期費用だけに囚われすぎて決断材料にすべきではありません。
例えば、予算重視で選んだ砥石は寿命が短い場合があります。こうしたケースでは、より多くの費用をかけて長期間使用できる研削工具を選ぶ方が、財務的観点からは合理的なことがよくあります。
例えば、セラミック砥粒研削材は他の選択肢の2倍の初期コストかもしれません。しかし、通常は2倍長持ちします。
もう一つの貴重な考慮点は、継続的な摩耗が研削材の性能にどう影響するかです。ジルコニウムとセラミック砥粒は摩耗しても破砕し続け、速やかに材料を除去し続けます。しかし、酸化アルミニウム砥粒は寿命初期に高速切削を提供しますが、使用に伴い性能が低下します[2]。
研削材のコストと寿命に影響するもう一つの側面は、ユーザーが適切なタイミングで廃棄するかどうかです。砥石は中心部が摩耗するまで使用できることを、一部の人は知りません。
また、フラップディスクは見た目が摩耗していても機能し続けます。エポキシや接着剤が研削材のフラップ越しに見えるようになるまで使用できます。
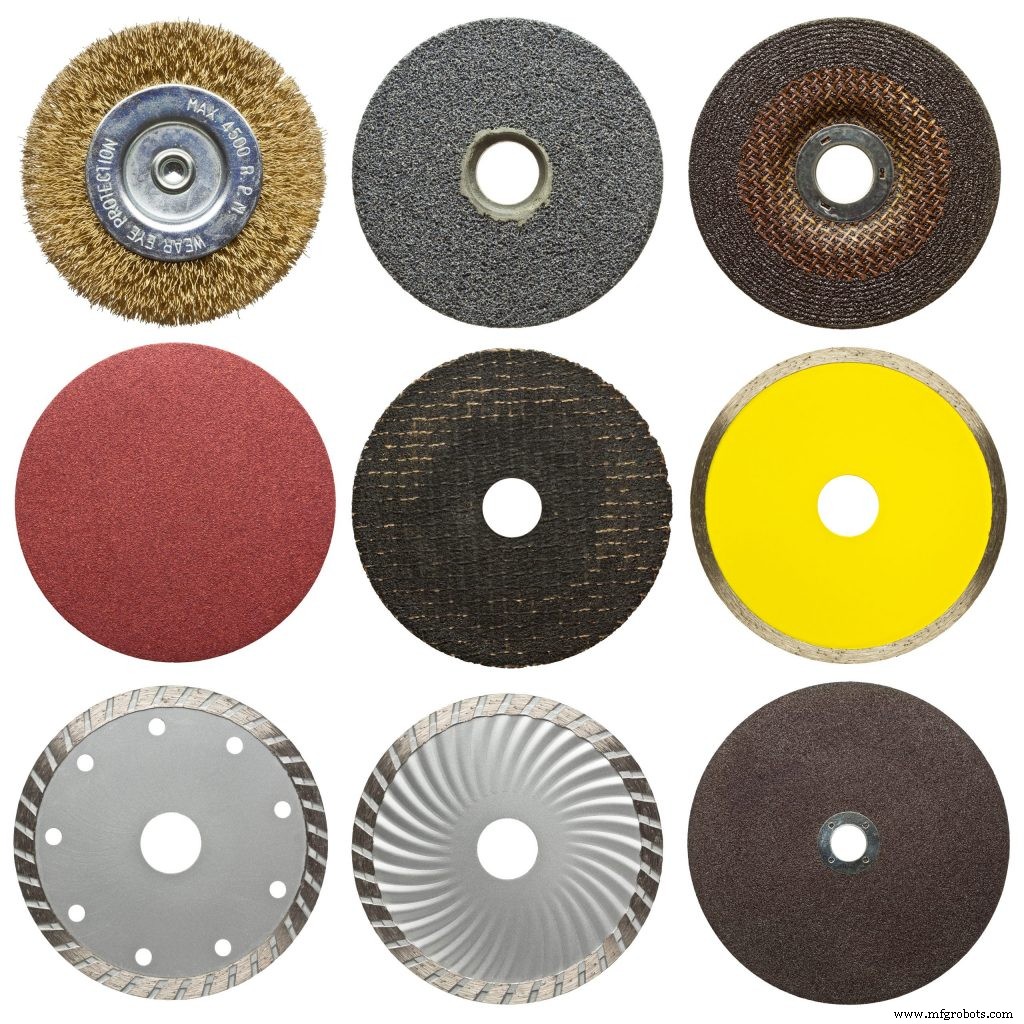
異なる研削材が塗装準備にどう影響するかを考慮する
塗装面を含む金属加工プロジェクトに取り組む際、先見性を持つことは特に重要です。表面に均一な傷パターンを作るために研削材を使用すれば、特に特定の厚さまで塗装する仕様の場合、材料が塗料を保持しやすくなります。
しかし、塗装準備として金属に研削材を使用する前に、清潔な表面であることを確認すべきです。研削ブラストは、塗装前の材料洗浄によく選ばれる方法です。不活性メディアを使用するため、研削ブラストは対象金属表面と化学反応を起こしません。表面が十分に清潔になったら、担当者は複数の段階でいくつかの研削材を使用する必要があることを想定すべきです[3]。

最適なグリット(粒度)オプションの評価
多くの場合、36〜80番の粗い研削材で始め、溶接ビードを平らにし、深い傷を滑らかにし、溶接スパッタを除去します。材料に高い溶接ビードやスパッタがある場合、36番の研削材が効率的に材料を除去します。
しかし、材料に目立つ溶接スパッタと高さがある場合、60番または80番の研削材の方が攻撃性が低く、最適な選択となります[4]。
次に、軽研削とブレンディングディスクを金属に使用して、山と谷のピークを最小限に抑えます。理想的な結果は、山と谷の間隔が小さい一貫したパターンを持つことです。谷が深すぎると塗料で埋まり、表面を覆うのに必要な全体時間が増加します。しかし、山と谷が小さすぎると塗料が剥がれる可能性があります。
最初から過度に粗い研削材を使うのは逆効果になる可能性があることも考慮必須です。滑らかな仕上げが必要な場合、粗いグリットの研削材が金属に深い傷を作り、後工程で除去するのに時間がかかるためです。代替案は、最初のステップでより細かいグリットを使うことです。最初は時間がかかるかもしれませんが、他のいくつかのステップを省略できる可能性があります。
一部の加工者は、塗装準備の第2または第3ステップでオービタルサンディングディスクを使用することもあります。これは金属に円形パターンを作ります。しかし、ランダムオービタルグラインダーで次に作業すれば、ピークと谷を分解することでその面を目立たなくできます。

塗装準備で新しい研削材を使う際、スクラップ金属や非重要部品で試験使用し、結果を確認すべきです。そうすれば、コストのかかる望ましくない結果を招かずに結果を把握できます。
エンジニアード研削材ブレンドの使用を検討する
一部の金属加工者は、ブレンド砥粒から作られるエンジニアード研削材が、精密砥石に必ずしも適さない合金や鋼材で作業する際、望ましい仕上げをもたらすことがあると見出すかもしれません。
詳細な調査の一つでは、シードゲル(SG)焼結技術を用いて、高純度セラミック酸化アルミニウムから砥粒研削材を作製しました。SGアプローチではナノ粒子アルミナシードを挿入し、100〜500ナノメートルの結晶粒からなる不均一構造を作ります。これは制御された破砕率を持つ効果的な研削材になり得ます[5]。
このテストに携わったエンジニアたちは、タルガ砥粒100%、50%、30%で作った砥石を使用しました。30%と50%版はすべての研削条件で同様の研削消費電力を示しましたが、100%タルガ砥石は他の材料の割合が高い砥石と比べて、すべてのテストで6〜8%高い電力を消費しました。しかし、この違いがほとんどのワーク表面で問題を引き起こすことはないという結論です[5]。
主な例外は、熱拡散率の低い材料を扱う場合です。こうしたケースでは、100%エンジニアード砥石の電力差が熱損傷、クラックを含む原因となり得ます。全体として、100%エンジニアード砥石は一貫して高い金属除去率を示し、過度な砥石摩耗なしに生産性向上を可能にしました。
研削材選定がプロジェクト成功に貢献
ここで示した例のように、今後の金属加工プロジェクトの研削材を熟慮して選ぶ時間を取ることは、仕事を完了するために必要な総コストや労力を削減できます。さらに、特定材料の特性により、最初から特定の研削材を不適切と判断できる場合があります。
しかし、プロジェクト開始前にこうした要因を検討することは、プロジェクトをスムーズに進める最良の方法の一つです。また、特定の材料とプロジェクトに何が最適かを学ぶことは、後々のエラーを防ぎます。
産業技術
- 真空管テスター(チューブチェッカー)選定ガイド:測定項目・精度・運用コストまで
- プロジェクトに最適な板金加工方法の選び方
- 最適CNCカッター選定とプログラミングでピーク性能を引き出す
- レーザー切断:精密金属加工の究極のソリューション
- 家具・機械用レベリングフット選びの完全ガイド:タイプ・ロック・チルト・材質
- ハンドホイール材質選びの実践ガイド:用途に最適な素材を選ぶ
- 適切な充填センサーの選び方:精度、信頼性、収益性
- ブレーキパッド材料の選び方:性能・安全性・コストの最適バランス
- 建設プロジェクトに最適なクレーン選定:実践ガイド
- ブレーキ摩擦材の選び方:用途別最適ガイド
- 適切なエアフィルター選び:コンプレッサ性能を最適化する実践ガイド