



機械加工と研削加工の違い:荒取りから仕上げまでの使い分け
複雑形状の製品を鋳造で良好な仕上げ面とともに製造することは、常に実現可能かつ経済的とは限りません。鋳造品に対して様々な二次加工を施し、最終的に所望の物体を生産します。これらの操作には、接合(溶接等)、材料除去・機械加工、熱処理・特性変更、着色・コーティング等が含まれます。材料除去プロセスは、工作物表面から材料を除去して所望の寸法と公差を与えます。多数のプロセスが存在し、多様な材料を多様な方法で加工し、様々なレベルで表面を仕上げるニーズに応えています。その中で従来型切削加工プロセスは歴史が古く信頼性が高い一方、各種研削加工プロセスやいわゆる非伝統的加工(NTM)プロセスも同様の機能を提供できます。
定義と位置づけ
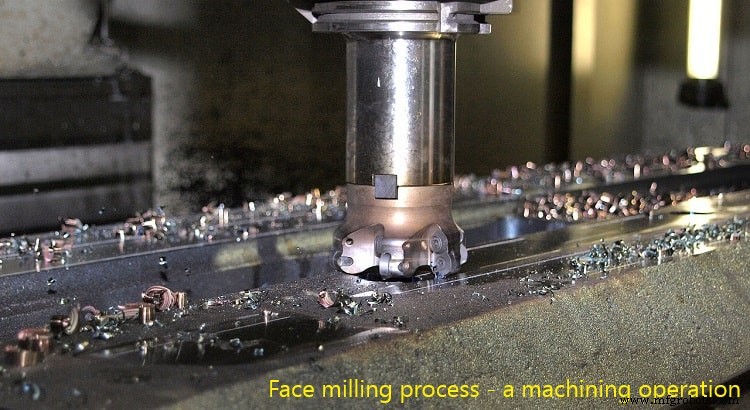
定義により、機械加工(金属切削)は、予め成形されたブランクから層ごとに材料をチップとして徐々に除去し、所望の形状、寸法、仕上げを得る二次製造プロセスの一つです。この要求を満たすため、旋削、ねじ切り、テーパー加工、面取り、スピニング、タップ、ネッキング、フィレット、端面削り、溝切り、切断、クロレット、穴あけ、フライス削り、整形、平削り、溝削り、穴仕上げ、ホブ削り、ブローチ等、多様な加工プロセスが存在します。これらのプロセスは高い材料除去率(MRR)を提供し、工作物材料の大量除去に適し、生産的かつ経済的です。硬く鋭利な切削工具(カッタ)がせん断除去のために必須です。この切削工具は、定義された仕様と相性の良い材質を持ち、途切れのない効率的な加工のために必要です。これらの従来型プロセスの大半は多様な材料を加工できますが、特定の工作材料では許容できる切削性が得られず、その場合は研削加工やNTMなど他の材料除去プロセスが推奨されます。
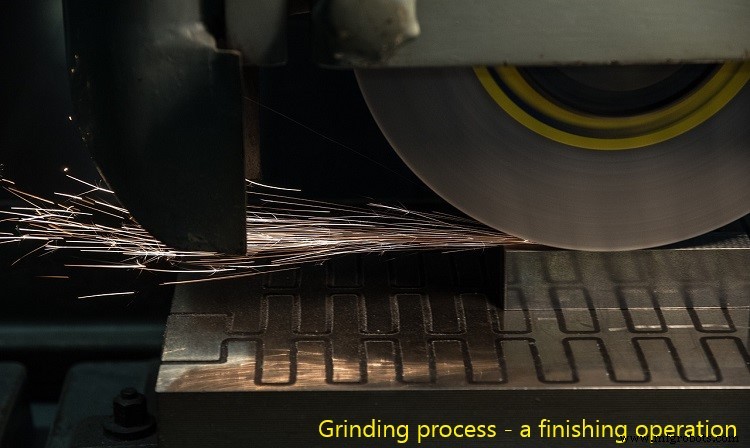
研削加工は、研磨切削プロセスの一種で、従来型機械加工の様々な限界を克服できます。ここでは切削工具の代わりに砥石を用います。砥石は、アルミナ、シリカ、ダイヤモンド等の微小で硬い砥粒を適切な媒質(結合剤)で固めたものです。このような砥粒は任意の形状を持ち、明確な幾何形状を欠きます(砥石自体は特定の構成を持ちます)。チップとして材料は除去されますが、ここではチップが微小です。このプロセスは材料の大量除去には不向きで、代わりに表面をミクロンレベル(0.5〜2.0µm)で仕上げるために好まれます。硬く靭性の高い材料も効率的に研削できます。
機械加工と研削加工の主な違い
| 比較項目 | 機械加工(切削) | 研削加工 |
|---|---|---|
| 主目的 | 主に荒取り・大量除去(高MRR)。半仕上げも可能 | 主に仕上げ加工。低MRR |
| 寸法精度・公差 | あまり良くない。2µm以下の公差達成は非常に困難 | 高い寸法精度と厳しい公差が可能。0.5µm以下も容易 |
| 使用工具 | 切削工具(カッタ)。主に金属製だがセラミック、ダイヤモンド、cBNも可 | 砥石。微小鋭利砥粒(アルミナ、シリカ等)を他媒質(レジン、金属等)で結合 |
| 工具幾何形状 | すべてのカッタに明確な幾何形状。各種角度、面姿勢、ノーズ半径等が明確 | 砥石に仕様はあるが、砥粒はランダム形状。角度、姿勢、半径等は未定義 |
| すくい角 | 正、負、ゼロを取り得る。典型的に+15°〜-15° | 砥粒は突発的なすくい角を持ち、+60°〜-60°、時にはそれ以上も |
| 逃げ角 | ゼロまたは負不可。必ず正。典型的に+3°〜+15° | 砥粒も突発的な逃げ角。ゼロや負もあり得る |
| 切れ刃の参加 | カッタのすべての切れ刃が等しく切削作用に参加 | ホイール周面の砥粒のうちごく一部(1%未満)のみが切削に参加 |
| 除去機構 | 主にせん断 | 摩擦、掻き取り、耕起、およびせん断が混在 |
| 比エネルギー消費量 | 高MRRにより比較的低い | 摩擦・耕起・掻き取りによるエネルギー損失大で非常に高い(5〜20倍) |
| 切削熱の工作物への流入 | 発熱のごく微小部分のみ(70〜80%は移動チップが運び去る) | 発熱のかなりの部分が工作物内部へ流入し、深刻な熱的損傷を誘発 |
| 硬質・靭性材への対応 | 焼入れ材や本質的に脆く靭い材は円滑に加工困難 | 工作物の硬度、延性、靭性は通常問題にならない |
詳細解説
荒取り vs 仕上げプロセス
材料除去率(MRR)は、任意の切削プロセスにおいて工作物表面から単位時間あたりに除去される工作物材料体積の割合と定義されます。ほとんどの従来型機械加工プロセス(クロレット等少数を除く)は、より多くの材料を除去して基本形状と寸法を与えるために用いられます。高MRRを提供し、より生産的です。操作とプロセスパラメータに基づき、製品表面を1〜50µmレベルで半仕上げすることも可能です。一方、研削加工は主に表面をより高いレベルで仕上げるために用いられます。表面粗さ0.5〜2µmオーダーが容易に達成可能で、高い寸法精度と厳しい公差を実現できます。
切削工具 — その材質と幾何形状
すべての従来型機械加工プロセスは、特定の幾何形状と材質を持つ切削工具(カッタ)を必須とします。このカッタは、工作物表面から効率的に材料をせん断除去するための1つ以上の鋭利な切れ刃を持ちます。工具材質も加工性能を決める重要因子です。最も重要なのは、工具材料硬度が工作材料硬度より著しく高いことです。ハイス(HSS)、超硬、セラミックスから、現在ではcBNやダイヤモンド工具も容易に入手可能です。研削ではカッタの代わりに砥石を用い、砥石上の砥粒が実際に材料を除去します。カッタとは異なり、砥粒には明確な幾何形状がありません(各種角度、刃先半径、ノーズ半径、切れ刃長等が任意に変動)。ただし、砥材はアルミナ、シリカ、ダイヤモンド等で固定されている場合があります。
すくい角と逃げ角
切削工具のすくい角は、すくい面の基準面からの傾斜を示します。せん断変形、チップ流れ方向、チップ厚、切削力、せん断ひずみ、消費電力等に影響する重要因子です。従来型機械加工で用いられるカッタは、正、負、ゼロのすくい角を取り得、通常+15°〜-15°の範囲です。砥石の砥粒は突発的なすくい角を持ち、+60°〜-60°、時にはこの限界を超えて変動します。このような高いすくい角は通常望ましくなく、切削のバランスを崩し、切削電力消費増大(大きな正)または工具破損(大きな負)を招きます。逃げ角について、カッタの逃げ角は負やゼロにはできず、必ず正の値でなければなりません。仕上げ面の品質と公差はこの角度に依存します。カッタでは逃げ角は通常+3°〜+15°ですが、砥粒では任意です(ゼロや+90°まであり得ます)。
せん断と切れ刃の参加
カッタは1つまたは複数の切れ刃を持ち、単刃または多刃工具となります。刃数に関わらず、各切れ刃は等しく材料除去作用に参加します。また、機械加工では、カッタが十分な圧縮力を加えることで薄い材料層をせん断することで材料除去が実現されます。砥石では、露出砥粒のごく一部(時には1%未満)のみが材料除去作用に参加します。残りの砥粒は工作物表面に接触しない(切込みが非常に小さい、10µm未満も)か、せん断ではなく掻き取り、耕起、摩擦を引き起こします。しかし、材料除去はせん断によってのみ実現され、その他は望ましくない法線力を増大させるだけです。
比エネルギー消費量
単位体積材料除去に必要な切削エネルギーを比エネルギーと呼び、J/mm³で測定されます。数学的には動力÷MRRで求められます。従来型機械加工は高MRRを提供するため比エネルギーは比較的低いです。一方、研削ではMRRが低く、エネルギーの大部分がせん断ではなく掻き取り、耕起、摩擦に浪費されます。したがって比エネルギーは急増し、従来型加工の5〜20倍に達することもあります。
発熱による表面損傷
従来型機械加工では、切削熱の大部分はチップとすくい面の激しい摩擦が起こる二次変形域で生成されます。一次せん断域もある程度寄与します。しかし、生成熱の大半(70〜80%)は連続的に流れるチップによって運び去られ、工具や工作物へ流入するのは微小部分のみです。したがって、適切な切削油を使用すれば、工作物と工具の熱的損傷は通常無視できます。研削では、発熱は主に掻き取り、耕起、摩擦によって生じます。この熱は砥粒が熱絶縁体であり微小なマイクロチップしか形成されないため、工作物内部に蓄積します。極端な熱蓄積は、焼け、機械的特性変化、熱膨張による寸法不正確等、仕上げ面への様々な熱的損傷を引き起こす可能性があります。
硬質・靭性材料の加工
このような材料は、従来型機械加工プロセスで処理する際、高工具摩耗、チップ破砕等の課題を孕み、最終的に切削性不良を招きます。研削加工は、工作物の靭性と硬度に関わらず、有利に適用できます。
参考文献
- 『切削加工と工作機械』A. B. チャットパダヤイ著(第1版、Wiley)
- 『製造工学と技術 SI版』S. カルパキジャン、S. R. シュミット著(第7版、ピアソン・エデュケーション・アジア)
- Difference Between Machining and Grinding by difference.minaprem.com.
産業技術