



切削工具と砥石の違い:構造・材質・幾何形態の比較
機械加工(金属切削)は、予め成形されたブランクから余分な材料を徐々に除去し、所望の形状、寸法、仕上げを与える製造プロセスの一つです。寸法精度と公差レベルの向上を主目的とする減材製造プロセスです。様々な材料を効率的かつ経済的に複数の方法で加工するため、材料除去率(MRR)、加工精度、形状サイズ、加工可能形状・材料、加工コスト等の点で異なる能力を持つ多様な機械加工プロセスが存在します。これらは大別すると、従来型切削加工、研削加工、非伝統的加工(NTM)の3群に分類されます。
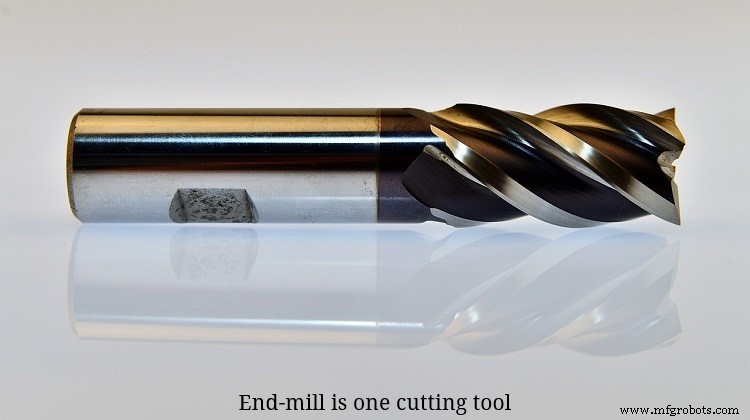
切削工具と砥石の概要
従来型切削加工プロセスは、楔形の切削工具(カッタ)を用いて、工作物からチップとして余分な材料を徐々に除去します。旋削、ねじ切り、端面削り、穴あけ、タップ、穴仕上げ、フライス削り、整形、平削り、リーマ、クロレット等が該当します。初期には金属工具が主流でしたが、現在では多くの非金属工具も容易に入手可能です。カッタの機能は、直前の材料層を圧縮し、徐々にせん断分離して材料除去を実現することです。通常、工作物とカッタは担当工作機械上で剛性よく固定され、必要な相対速度(速度、送り、切込み深さ)が与えられて材料除去を促進します。すべての機械加工操作は特定タイプのカッタで行われますが、同一カッタでも複数の特徴は一定範囲内で変動可能です。カッタには明確な幾何形状と材質が要求されます。
研削加工プロセスも同様にチップとして材料を除去しますが、金属カッタは用いません。研削工具は主に難熔セラミックス材料、すなわち砥粒で構成されます。これらの微小で鋭利な砥粒が実際に工作物から材料を除去します。工具全体としては一定の仕様を持ちますが、砥粒自体はランダムな幾何形状を持ちます。典型例として研削、ホーニング、ラッピング等があり、これらは荒取りよりも仕上げに適しています。研削では、砥粒で作られた円筒形の砥石を切削工具として用います。砥材、砥粒度、結合剤、その他関連パラメータは予め定義されますが、砥粒の幾何形状は定義されていません。
切削工具と砥石の主な違い
| 比較項目 | 切削工具 | 砥石 |
|---|---|---|
| 刃数分類 | 単刃または多刃のいずれにもなり得る | 常に多刃工具(砥粒の集合体) |
| 材質 | 金属、セラミックス、ダイヤモンド、cBN等多様 | アルミナ、シリカ、ダイヤモンド等の砥粒をレジンや金属等の結合剤で固めた複合体 |
| 幾何形状の定義 | すべての切削工具は明確に定義された幾何形状を持つ | 砥石全体として仕様はあるが、砥粒はランダムな幾何形状。角度・姿勢・半径等は未定義 |
詳細解説
単刃と多刃工具
切削工具は、工具本体内に1つまたは複数の活性切れ刃を持つことがあります。1つの主切れ刃のみが材料除去作用に参加する場合を単刃工具、複数の切れ刃が同時に切削作用に参加する場合を多刃工具と呼びます。単刃工具は安価で製作容易ですが、高チップ負荷に耐えられず生産性が低下します。旋削、整形、平削り、穴仕上げ、フライカッティング等は単刃工具、フライス削り、穴あけ、リーマ、ブローチ、ホブ削り、研削等は多刃工具を用います。したがって、切削工具は単刃にも多刃にもなり得ますが、砥石は常に多刃工具です。
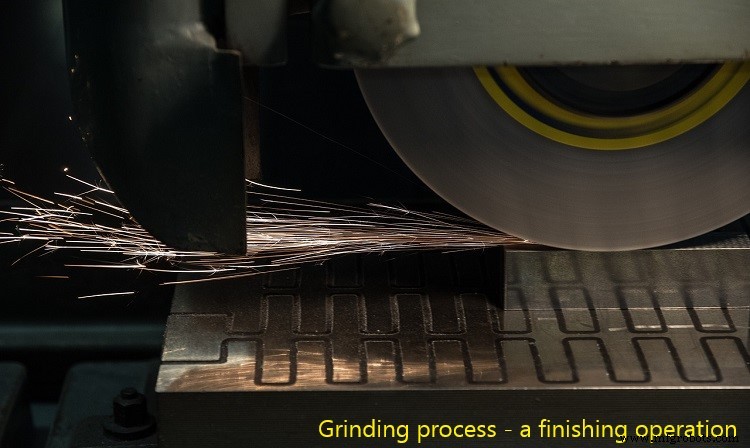
工具材質
切削工具は、炭素鋼、ハイス(HSS)、超硬合金、セラミックス、ダイヤモンド、立方晶窒化ホウ素(cBN)等、多様な材料で作られます。各材料は異なる能力を示し、工作材料、加工プロセス、その他関連パラメータに基づいて最適なものが選択されます。砥石は、アルミナ、シリカ、ダイヤモンド等の砥粒で構成されます。これらの砥粒は、レジン、金属等の軟らかいまたは硬い結合剤(バインダ)で保持されています。材料除去は砥粒のみによって実現されますが、ホイール周面に露出している全砥粒のうち、ごく少数(約1%)のみが1パスで実際に材料せん断作用に参加します。
工具幾何形状
幾何形状、姿勢、材質は、あらゆる機械加工において総合的な加工性能を支配する3大パラメータです。切削工具は明確に定義された幾何形状を持つべきであり、実際にカッタはその幾何形状に基づいて選定されます。幾何学的特徴には、すくい角、逃げ角、切削角、ノーズ半径等が含まれます。砥石は通常、一定の仕様を持ちますが、砥粒には特定の幾何形状がありません。各種工具角度はランダムで、砥粒間で大きくばらつきます。このランダムな幾何形状が、切削力や温度の増大など、加工性能に影響を与えることがあります。
参考文献
- 『切削加工と工作機械』A. B. チャットパダヤイ著(第1版、Wiley)
- 『製造工学と技術 SI版』S. カルパキジャン、S. R. シュミット著(第7版、ピアソン・エデュケーション・アジア)
産業技術