



旋削とフライス削りの違いを徹底比較
機械加工(金属切削)は、工作物から不要な材料を除去し、寸法精度と公差を向上させるために主に用いられる減材製造プロセスです。長年にわたり、より多様な材料をより多様な方法で効率的に加工するため、多数の機械加工プロセスが進化してきました。大別すると、従来型切削加工、研削・研磨仕上げ、非伝統的加工(NTM)の3群に分類されます。定義により、従来型切削加工とは、楔形切削工具を用いて予め成形されたブランクからチップとして余分な材料をせん断除去し、所望の形状、寸法、仕上げを与える製造プロセスの一つです。旋削、ねじ切り、端面削り、センタリング、穴あけ、穴仕上げ、リーマ、タップ、整形、溝削り、平削り、フライス削り、ブローチ、ホブ削り等が従来型切削加工の例です。
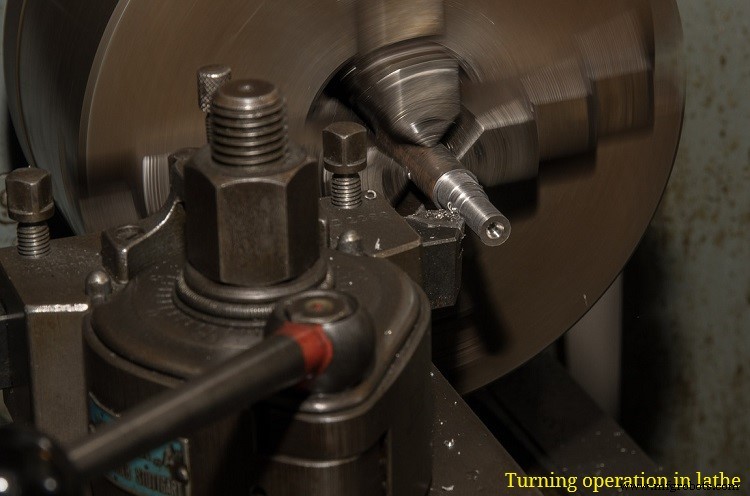
したがって、旋削とフライス削りはともに従来型切削加工ですが、それぞれ異なる能力を持ち、工作物から材料を除去して異なる形状を生成するのに適しています。旋削は、円筒面や円錐面の生成に広く用いられます。素材(加工前原料)の形状は任意です(取り付け可能な治具と機械能力に依存)。単刃旋削バイトを用いて、薄い材料層を連続または不連続チップとしてせん断除去します。この操作は、旋盤と呼ばれるよく知られた汎用工作機械で行われます。生成形状に基づき、旋削は外径旋削、テーパー旋削、内径旋削、段付き旋削等に細分されます。しかし、すべての場合において生成面は円筒面または円錐面です。
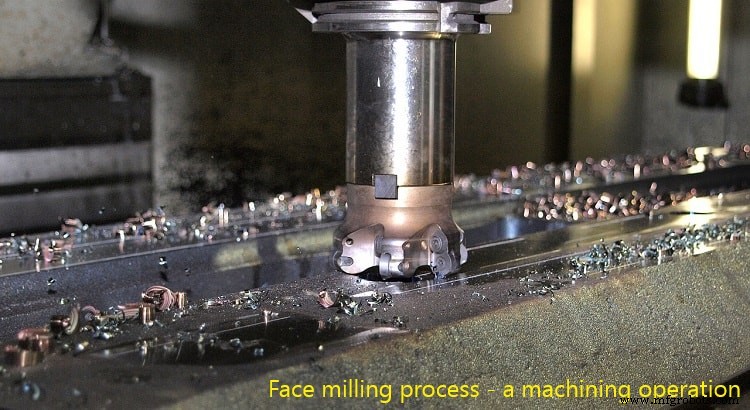
フライス削りも旋削と同様の機械加工操作ですが、そのプロセス技術、能力、生成形状は旋削と異なります。旋削が円筒・円錐面を生成するのに対し、フライス削りは平面や彫刻面の生成に有用です。2〜150枚の切れ刃を持つ多刃工具を用いるため、より高速なプロセスで生産性が高まります。フライス盤(横型主軸または立型主軸)で行われます。生成形状と技法により、正面フライス、側面フライス、エンドミル削り等に細分されます。
旋削とフライス削りの主な違い
| 比較項目 | 旋削 | フライス削り |
|---|---|---|
| 生成面形状 | 円筒面または円錐面 | 平面または彫刻面(曲面) |
| 使用工作機械 | 旋盤 | フライス盤 |
| 使用工具 | 単刃バイト(主切れ刃1つ) | 多刃工具(2〜150枚以上の切れ刃) |
| 切削運動 | 工作物回転により付与 | カッタ回転により付与 |
| 送り運動 | バイトを工作物に対して移動 | 工作物(テーブル)をカッタに対して移動 |
| 切削の連続性 | 通常、連続切削 | 通常、断続切削 |
| チップ形状 | 条件が悪くない限り連続チップ | 本質的に不連続チップ |
| 材料除去率(MRR) | 単刃のため低い | 高MRRで生産性が高い |
詳細解説
生成される面と形状
旋削は、素材形状に関わらず、円筒面または円錐面の生成に主に用いられます。このプロセスで生成される形状はすべて回転対称でなければなりません。典型的には、円筒・円錐軸、段付き軸、テーパー物、内径拡大(穴あけは不可)、円筒溝切り等、軸対称部品の製作に用いられます。対照的に、フライス削りは任意姿勢の平面や輪郭面を生成できます。溝、キー溝、ポケット、壁、フィン、ウェブ等の形状がフライス削りでよく遭遇されます。
使用工作機械
金属切削分野において、工作機械とは、工作物および/またはカッタに必要なすべての運動を与え、それらの取り付け設備を提供する特定の機械カテゴリです。異なる加工操作は異なる工作機械で行われますが、1台の工作機械で複数の類似操作が可能な場合もあります。旋削は「旋盤」と呼ばれる汎用工作機械で行われます。これは主に横型主軸機械ですが、立型旋盤(特にテーブル型)も存在します。フライス削りはフライス盤で行われ、立型・横型の両方が一般的です。
単刃と多刃工具
切削工具(カッタ)は、加工中に材料除去作用に積極的に参加する活性切れ刃を1つまたは複数持つことがあります。切れ刃数に基づき、単刃工具と多刃工具に分類されます。旋削操作は単刃工具、すなわちSPTT(単刃旋削バイト)を用いて行われます。したがって、せん断除去に積極的に参加する主切れ刃は1つだけです。対照的に、フライスカッタは2〜150枚、時にはそれ以上の切れ刃を持ち、明らかに多刃工具です。複数の切れ刃が同時にせん断除去に参加します。
切削運動と送り運動
工作物とカッタの間には、同時作用により工作物材料から層をせん断する2つの相対運動があります。これらは大部分の切削動力を吸収するため「主運動」と呼ばれますが、生成形状・面に基づき他の副運動が存在することもあります。これらの相対運動を所定方向・所定速度で与えるのが工作機械の機能です。旋削では、工作物を一定切削速度で回転させることが切削運動となり、バイトを固定したツールポスト(キャリッジ)の移動が送り運動となります。フライス削りではこれが完全に逆転します。カッタを一定回転数で回転させることが切削運動、工作物を載せたテーブルの移動が送り運動となります。
連続・断続切削と対応するチップ
旋削操作中、バイトは工作物と連続的に密接接触し続けるため、連続チップが生成されます。チップ形状は多くの予測可能・不可能な因子に依存しますが、旋削は好条件下で連続チップを生成する能力を持ちます。フライス削りは本質的に断続切削であり、単一の切れ刃が工作物と接触し続けることはなく、切れ刃が操作全体を通じて繰り返し噛み合い・離脱するため、不連続チップが固有に生成されます。
チップ負荷と生産性
任意の瞬間に切削工具直前に存在する工作物材料の面積をチップ負荷と呼び、材料除去率(MRR)に比例します。フライス削りでは、1回転あたり多数の切れ刃が参加するため、総チップ負荷が全刃で等分されることから、より高いチップ負荷を活用できます。したがって、特に送りと切込み深さについて、より高い切削条件を1パスで採用でき、単位時間あたりの除去体積を増やせます。旋削では、工具破損リスクの変化により切削条件を一定レベル以上に高められません。したがって、大量材料除去が主眼の場合、フライス削りは旋削に比べて極めて高生産性です。
参考文献
- 『切削加工と工作機械』A. B. チャットパダヤイ著(第1版、Wiley)
- 『製造工学と技術 SI版』S. カルパキジャン、S. R. シュミット著(第7版、ピアソン・エデュケーション・アジア)
産業技術