



ベアリング温度チャート:理想的な運転範囲と潤滑ガイドライン
ベアリング温度チャート
ベアリング温度チャートは、様々な運転条件下でのベアリング温度範囲を示します。
または、
ベアリング温度チャートは、最適潤滑条件下でのベアリング理想作動温度についての情報を提供します。
下図は、特定潤滑剤(粘度指数)とベアリングタイプでの最高温度が、最大運転温度に制限される様子を示しています。
必読:ベアリング温度センサー
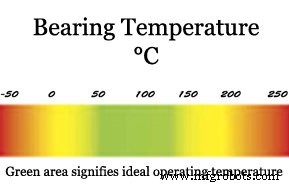
上図の緑色領域がベアリングの理想的な運転温度です。
この緑色領域がベアリングの安定運転温度です。
ベアリング温度チャートの説明
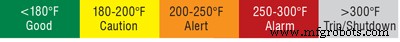
ベアリング運転温度には常に変動があります。多くの要因に依存します(後述)。
しかし参考として、180°F(90°C)を正常と見なせます。
この点から温度が上昇するにつれ、重大故障とエンジン損傷のリスクも高まります。
様々な条件下でのベアリング温度範囲を理解します。
注意域
ベアリング温度が180〜200°F(約82〜93°C)なら注意域。わずかに高めですが、用途によっては正常運転温度の場合も。この範囲の機器運転温度記録を持つことで正常か判断重要。
警戒域
温度アラームは190°F(90°C)で設定すべき。無視せず即座に原因究明・解決を。この段階で停止すれば損傷最小限、全壊防止可能。
警報域
警報状態ではベアリング温度が250〜300°F(約121〜149°C)。加熱用途、新規グリス充填、油面問題、ベアリング初期故障段階等が原因。
停止域
装置トリップ/停止状態ではベアリング温度が300°F(約149°C)超。故障最終段階のベアリングに見られる温度。装置構成により故障は急速・壊滅的。対応時間は日単位でなく時間単位。
この段階ではベアリングは寿命なので、残存部品(シャフト、ハウジング等)の二次故障最小化に集中。壊滅的故障と追加損傷防止のため、即時装置トリップ/停止を推奨。
ベアリング運転温度に影響する要因
ベアリングは摩擦低減用なので、適切な潤滑が重要。潤滑はベアリングを冷却し、微細摩耗粒子を清浄し、摩擦を低減。
適正潤滑維持には温度定期チェックが必要。高温作動は潤滑油蒸発を招き、金属接触発生の恐れ。
こうした事態防止には、温度に応じた必要潤滑量を知り、表面寿命最大化に適した条件を把握することが重要。
安定運転温度は多くの要因に依存。
ベアリング運転温度の主要因:
1. ベアリング形式
2. 潤滑タイプ
3. シャフト取付形式
4. 運転要因
5. 環境条件
6. メンテナンスレベル
7. 補助機器
SKFベアリング温度チャート
SKFベアリング温度チャートを以下に示します。
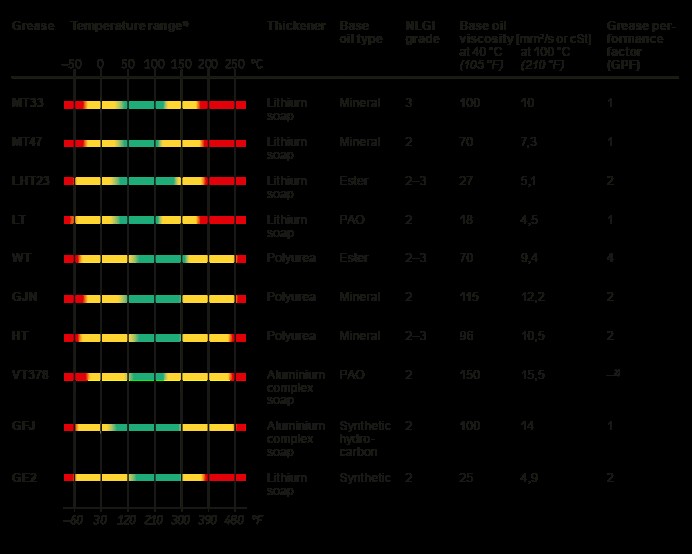
緑色領域がベアリング理想運転温度。
モーター等一般用途では運転温度90℃までだが、材料・潤滑・ベアリングタイプにより上昇可能。
ハイブリッドベアリング許容運転温度は以下で制限:
1. ベアリングリング寸法安定性
2. ケージ
3. シール
4. 潤滑剤
許容範囲超過時は即座に対応必要。
1. ベアリングリング
SKFハイブリッドベアリングリングは以下まで熱安定化:
A) 基本・シンプルハイブリッド深溝玉軸受:120℃(250°F)
B) ハイブリッド円筒ころ軸受、XLハイブリッド深溝玉軸受:150℃(300°F)
要請により、300℃(570°F)まで熱安定化リング供給可能。
2. ケージ
標準ハイブリッドベアリングリングと同運転温度で、鋼・真鍮・PEEKケージ使用可能。他ポリマーケージ温度限界は「ポリマーケージ」参照。
3. シール
- NBR:-40〜+100°C(-40〜+210°F)
短期間なら120°C(250°F)まで耐容。 - FKM:-30〜+200°C(-20〜+390°F)
短期間なら230°C(445°F)まで耐容。
4. 下図はシールド付きSKFハイブリッド深溝玉軸受グリス温度限界。

他SKFグリス温度限界は「適切なSKFグリス選定」参照。
SKF供給外潤滑剤使用時は、SKF信号機コンセプトで温度限界評価すべき。
産業技術
- 温度制御ファンサーキット:メディア家具冷却用DIYリレーシステム
- Raspberry Pi、MCP9808、InfluxDB、Grafanaで作る家庭温度モニター
- 金属・合金の抵抗温度係数総合表
- PCB温度管理の包括的ガイド
- 軸受(シャフトベアリング)の種類・機能・産業用途:摺動から転がりまで
- AuSi2 金シリコンはんだ:圧延材、低融点、高性能
- AuSn20 金スズ軟ろう合金:主要特性と用途
- AuGe12:プレミアム金基軟ろう合金
- レニウム:フィラメント・耐火用途に最適な超高密度金属
- 純タンタル (Ta):優れた耐食性と化学的安定性を持つ材料
- Sandvik 7RE10:高温用途向けプレミアムオーステナイト系ステンレス鋼