



ジグとフィクスチャ完全解説:定義、種類、メリット、主な違い
ジグとフィクスチャは、特殊な工作物保持装置と工具案内装置を取り入れることで、反復生産作業を経済的に行うための手段です。
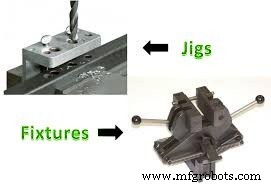
ジグとフィクスチャの定義
ジグとフィクスチャは、同一品の生産速度を向上させ、これらの部品製造に必要な人的労力を削減する装置です。センターレースがさまざまな形状・サイズの個別部品製造に適した工作機械であることはすでに述べましたが、同類の製品を大量生産する場合には非効率的です。
ジグとフィクスチャの定義は以下の通りです:
ジグ(Jig)
ジグ:工作物を保持・位置決めするとともに、1つ以上の切削工具を案内・制御する装置です。工作物が保持され、工具が案内されることで、それらが互いに真の位置関係に保たれます。
ジグは、金属製(場合によっては非金属製)のプレート、構造体、または箱形で、部品を同一位置に順次保持するための機構を備え、図面、仕様、作業レイアウトに従って工具を工作物の正しい位置に案内するものです。
つまり、工作物の保持と切削工具の案内の両方に使用されます。
ジグの主な目的は、製品製造における再現性、精度、互換性を提供することです。
ジグについて覚えておくべき重要なポイント:
- 一次元加工プロセス(ドリリング、タッピング、リーマ加工など)で使用される
- このシステムは軽量で複雑な形状をしている
- ゲージブロックは不要で、ジグのコストは高い
- 大規模な作業が必要でない限り、ジグは工作機械テーブルに固定されない
フィクスチャ(Fixture)
フィクスチャは、検査時または製造工程中に工作物を保持・位置決めする装置です。フィクスチャは工具のガイドとして機能しません。フィクスチャは構造上、工作機械テーブルにクランプされるさまざまな標準または特殊設計の工作物保持装置であり、工作物を位置決め保持します。工具は手動またはゲージを用いて工作物上の必要位置に調整されます。
つまり、フィクスチャは単純に工作物を保持、支持、所望の位置に位置決めしてあらゆる作業を行うための工作物保持装置です。
フィクスチャの主機能は、あらゆる機械加工において工作物を保持・位置決めすること、および製品製造における再現性、精度、互換性を提供することです。
フィクスチャの主なポイント:
- フィクスチャは多次元加工プロセス(フライス加工、研削、旋削など)で使用される
- このシステムは重量があり、シンプルな設計であることが判明している
- 取り扱い容易なゲージブロックが提供され、価格は妥当である
- フィクスチャにはフライス盤、シェイパー、スロッターで使用される特定の工具がある
- フィクスチャは工作機械テーブルに取り付けられる
ジグとフィクスチャの違い
以下はジグとフィクスチャの根本的な違いです。
1. フィクスチャは工作物を保持・位置決めするが工具を案内しないのに対し、ジグは工作物を保持・位置決めするだけでなく工具も案内する。
2. フィクスチャは一般的に堅牢な構造で工作機械テーブルにボルトで剛性よく固定されるが、ジグは迅速な取り扱いのために軽量に作られ、テーブルへのクランプは多くの場合不要である。
3. フィクスチャはフライス、研削、平削、旋削作業での工作物保持に用いられるが、ジグは特にドリリング、リーマ、タッピング作業において工作物を保持し工具を案内するために使用される。
ジグとフィクスチャの違い(表形式)
| ジグ | フィクスチャ |
| 切削工具を案内する | 切削工具を案内しない |
| 主に工作機械テーブルに取り付ける | 常に工作機械テーブルに取り付ける |
| ジグは一般的にフィクスチャより軽い | フィクスチャは一般的にジグより重い |
| 構造にジグフィートを使用 | そのようなフィートは使用しない |
| ブッシュを使用して切削工具を案内 | ブッシュは使用しない |
| ドリリング、リーマ、ボーリング専用 | フライス、旋削、研削専用 |
| ボール盤で広く使用 | フライス盤、研削盤で広く使用 |
| ジグは高コスト | フィクスチャはジグより低コスト |
| 設計が複雑 | 設計が比較的シンプル |
ジグとフィクスチャの構成要素
ジグとフィクスチャの主な構成要素は以下の通りです:
1. 本体(ボディ):加工部品を位置決めするプレート、箱、またはフレーム構造。非常に強靭で剛性が高いことが要求されます。
2. 位置決め要素:工作物を切削工具に対して適切な位置に位置決めする要素。
3. クランプ要素:工作物を所望の位置に確実に固定する部品。
4. 工具案内・設定要素:ジグの場合は切削工具を案内し、フィクスチャの場合は適切な工具作用を補助する要素。
5. 取り付け要素:ジグまたはフィクスチャを工作機械上の適切な位置に固定するための各種締結装置。
6. インデックス要素:常に装備されるわけではありません。しかし、多くの工作物は異なる面や位置で加工するために異なる位置にインデックスする必要があります。このような場合、これらの要素をジグまたはフィクスチャに組み込む必要があります。
構成部品(工作物)
実際の部品または工作物を入手し、実施する作業順序の決定やジグ・フィクスチャのその他の設計詳細の評価のために検討します。作業面の一つを加工して基準面(データム)とし、そこから他のすべての測定を行います。
ジグとフィクスチャの種類
使用されるジグとフィクスチャの品質、タイプ、複雑さは、加工される工作物の種類と必要な生産規模によって異なります。代表的なものを以下に説明します。
ジグの種類
- テンプレートジグ
- プレートジグ
- チャネルジグ
- ダイヤメータジグ
- リーフジグ
- リングジグ
- ボックスジグ
1. テンプレートジグ
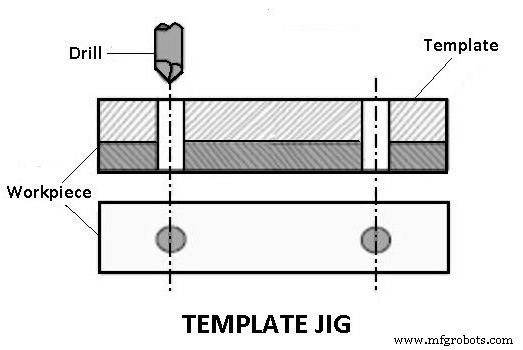
テンプレートジグはすべてのジグタイプの中で最もシンプルです。2つの穴を開けたプレートがテンプレートとして機能し、加工対象部品に固定されます。ドリルはテンプレートの穴を通して案内され、テンプレート上と同じ相対位置に工作物に穴が開けられます。
2. プレートジグ
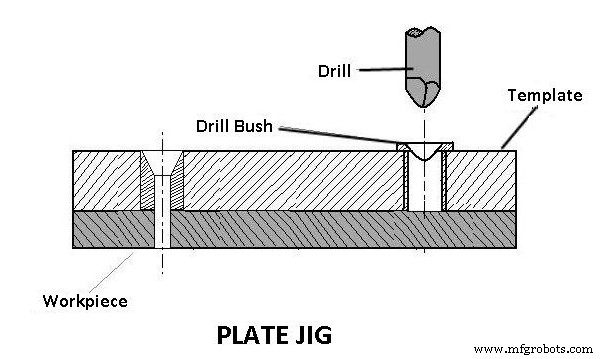
プレートジグは、テンプレートにドリルブッシュを組み込んだ改良型テンプレートジグです。大型部品の穴あけにおいて、穴間隔の精度を保つために使用されます。
3. チャネルジグ
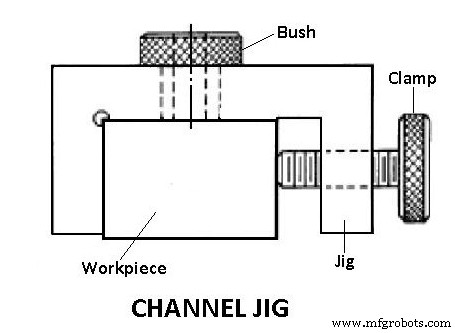
チャネルジグは、チャネル状の断面を持つシンプルなジグです。部品をチャネルに挿入し、ノブを回転させてクランプします。ドリルブッシュが工具を案内します。
4. ダイヤメータジグ
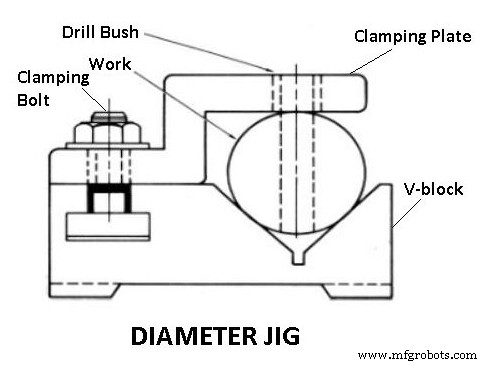
ダイヤメータジグは、円筒形または球形工作物に径方向の穴をあけるための工具です。
図1にダイヤメータジグを示します。工作物1は固定Vブロック6上に置かれ、クランププレート7でクランプされ、これが工作物位置決めも兼ねます。工具はドリルブッシュ8を通して案内され、工作物に対して放射状に位置決めされます。
5. リーフジグ
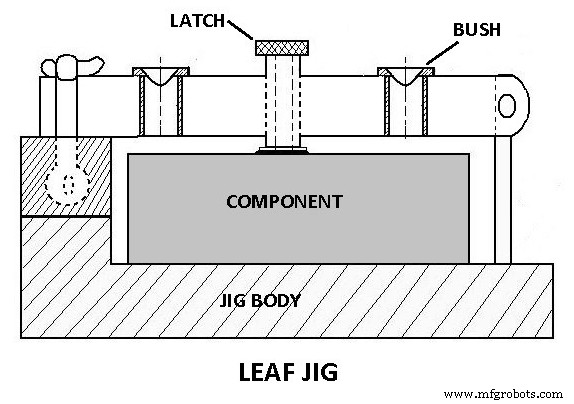
リーフジグは、工作物の載せ降ろしのために開閉できるリーフ(板)を備えています。
上図にリーフジグを示します。本体にヒンジ11で取り付けられたリーフまたはプレート13を持ち、工作物の載せ降ろしのために開閉できます。工作物1はボタン10で位置決めされ、セットスクリュー12で保持されます。ドリルブッシュ3が工具を案内します。
6. リングジグ
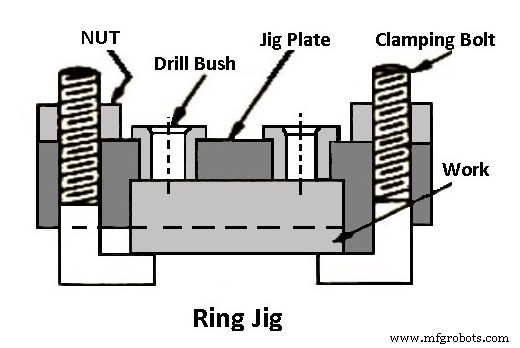
リングジグは、円形フランジ付き部品の穴あけに使用されます。工作物がドリル本体に確実にクランプされ、ドリルブッシュを通して工具を案内して穴をあけます。
7. ボックスジグ
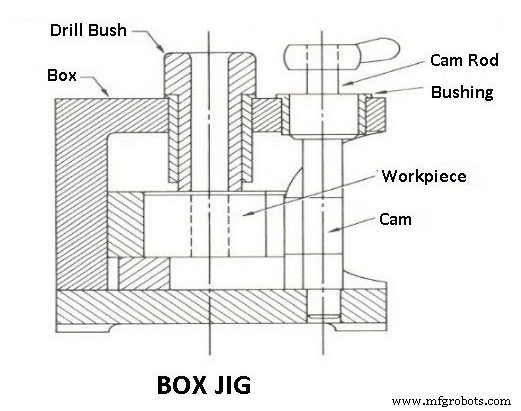
ボックスジグは箱型構造で、工作物を剛性よく保持し、ジグのどの面を工具側に向けるかによって、一度のセッティングで異なる角度からドリリングや加工が可能です。
フィクスチャの種類
以下はフィクスチャの種類です:
1. 旋削用フィクスチャ
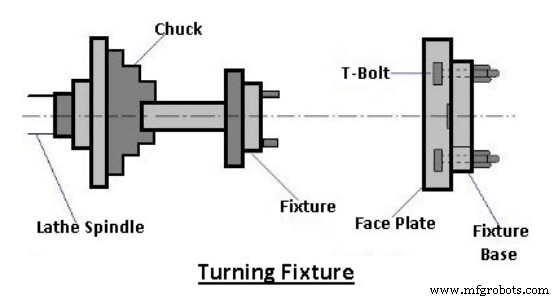
これらのフィクスチャは通常、工作機械の主軸ノーズまたはフェースプレートに取り付けられ、工作物を保持します。必要に応じて、アンバランスなフィクスチャをバランスさせるためにカウンターウェイトが必要になる場合があります。
2. フライス用フィクスチャ
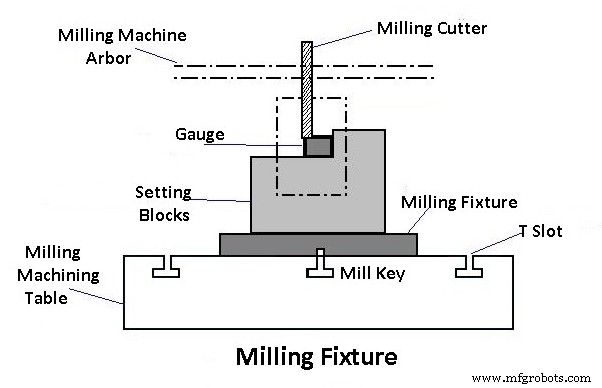
フライス用フィクスチャは通常、工作機械の主軸ノーズまたはフェースプレートに取り付けられ、工作物を保持します。テーブルはカッターに対して正しく移動・位置決めされます。作業開始前に、工作物をフィクスチャのベースに配置しクランプします。
3. ブローチ用フィクスチャ
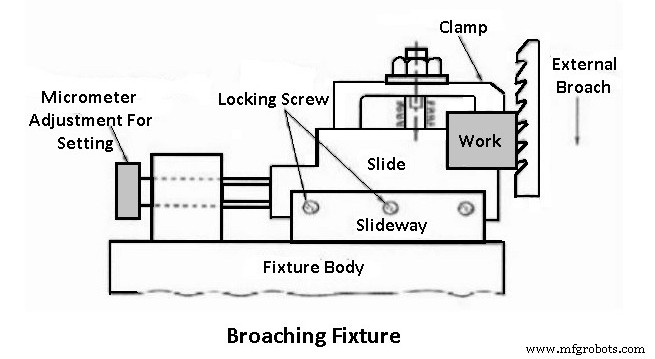
ブローチ用フィクスチャは、キー溝ブローチ、穴ブローチなどの作業において、さまざまなタイプのブローチ盤で工作物の位置決め、保持、支持に使用されます。
4. ボーリング用フィクスチャ
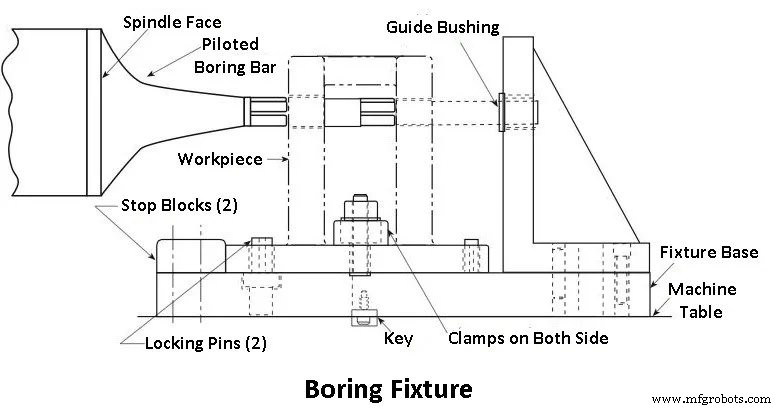
このフィクスチャは、ジグとフィクスチャ設計のほぼすべての原則を取り入れています。フライス用フィクスチャほど頑強である必要はありません。フライス加工のような重切削荷重を負担しないためです。
5. 研削用フィクスチャ
研削盤では、さまざまなタイプのフィクスチャを使用して工作物を位置決め、保持、支持します。これらはチャック、マンドレル、成形ジョーチャック、磁気チャックなどの標準工作物保持装置である場合があります。
例えば、ロータリーテーブル付き立形平面研削盤には、通常テーブルに固定されたロータリーフィクスチャが装備されます。同様に、往復テーブル付き平面研削盤には、プレーンまたはストリングフィクスチャを装備できます。ドリル研削アタッチメントは、ドリル形状研削に使用される標準フィクスチャの明確な例です。
どのタイプのフィクスチャを研削に使用する場合も、クーラント供給・排出口、砥石ドレッサー取り付け、回転フィクスチャの場合は適切なバランス調整の機構を備える必要があります。
これらのタイプのフィクスチャは、マンドレル、チャック、成形ジョーチャック、磁気チャックなどの標準工作物保持装置である場合があります。
6. タッピング用フィクスチャ
タッピング用フィクスチャは、ドリル穴に内部ねじを切るために、同一工作物を位置決めし確実に固定するために特別に設計されています。奇形でアンバランスな部品には、特にタッピング作業をそのような部品で大量に繰り返す場合、このようなフィクスチャが常に必要です。
7. デュプレックスフィクスチャ
2つの同一工作物を同時に保持し、2つの別々のステーションで同時に加工できるフィクスチャを指します。一方、単一工作物は単一ステーションで加工されます。
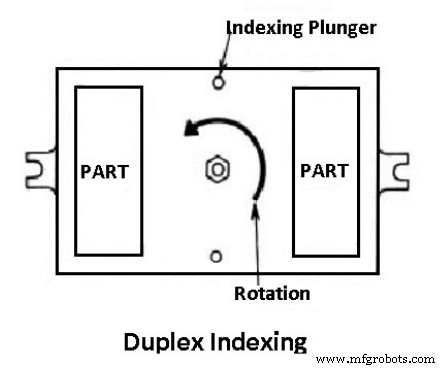
両ステーションでの作業は、要件により同一でも異なってもよいです。両ステーションでの加工完了後、フィクスチャを180度インデックスさせ、第1工作物を第2ステーションに移して第2工程を、完成品を第1ステーションに移します。
完成品をここで取り出し、新しい工作物をセットして第1工程を行います。このサイクルを無限に繰り返すことで、部品の比較的高速な量産が可能になります。
8. 溶接用フィクスチャ
溶接用フィクスチャは、溶接される各種部品を適切な位置に保持・支持し、溶接構造物の歪みを防止するために慎重に設計されています。
このため、位置決め要素を慎重に配置し、クランプは軽くかつ確実に、クランプ要素は溶接エリアから離して配置する必要があります。溶接応力に耐えるため、フィクスチャは十分に安定かつ剛性が高くなければなりません。
9. 組立用フィクスチャ
組立用フィクスチャの目的は、組立時にさまざまな部品を適切な相対位置に保持することです。例えば、2枚以上の鋼板を相対位置に保持してリベット止めできます。
機械的組立フィクスチャは、機械的作業を実行しながら部品を保持するために使用されます。対照的に、接合のために部品を保持する他のタイプのフィクスチャ(溶接フィクスチャなど)も組立フィクスチャですが、熱間接合専用です。
10. インデックスフィクスチャ
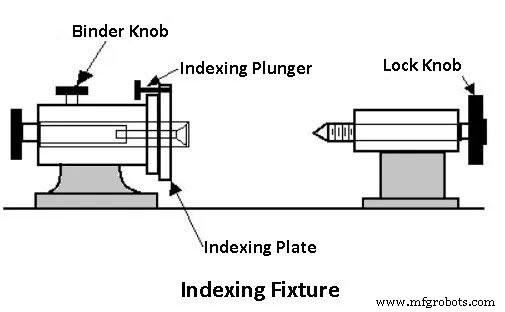
いくつかの部品は、加工面や形状が等間隔になるようにさまざまな面で加工する必要があります。このような要素は、加工する面の数と同じ数だけインデックスする必要があります。保持装置(ジグまたはフィクスチャ)は、インデックス機構を組み込むように設計されます。このような装置を備えたフィクスチャをインデックスフィクスチャと呼びます。
ジグとフィクスチャの設計原則
ジグまたはフィクスチャの成功する設計は、実際の作業に着手する前に慎重に検討しなければならないいくつかの要因の分析に依存します。以下は、ジグまたはフィクスチャの設計において考慮すべき不可欠な要素です:
1. 部品の研究
2. 工作機械の種類と能力の研究
3. 位置決め要素の研究
4. 載せ降ろし配置の研究
5. クランプ配置の研究
6. クランプ要素駆動用動力装置の研究
7. ジグと部品の間の必要クリアランスの研究
8. インデックス装置の研究
9. 工具案内とカッター設定要素の研究
10. 間違い防止(フールプルーフ)配置の研究
11. 排出装置の研究
12. 切りくず除去配置の研究
13. 剛性と振動対策の研究
14. テーブル取り付け配置の研究
15. 安全装置の研究
16. ジグベース、本体、フレームの製造方法の研究
ジグとフィクスチャの利点
量産作業においてジグとフィクスチャを採用する利点は以下の通りです。
1. 加工前のケガキ、測定、その他のセッティング作業が不要になります。
2. 工作物が自動的に位置決めされ、手動調整なしで工具が案内されるため、加工精度が向上します。
3. 互換性のある同一品の製造が可能になります。これにより組立作業が容易になります。
4. 1回のセットアップで複数の工作物を加工でき、場合によっては複数の工具を同時に作動させられるため、生産能力が向上します。熱によるセッティングと位置決めによりハンドリング時間が大幅に短縮されます。ジグとフィクスチャの高いクランプ剛性により、切削速度、送り、切り込み深さを増やせます。
5. ハンドリング作業が最小化・簡素化されるため、作業者の労力と疲労が軽減されます。
6. 工具と工作物のセッティング作業が機械化されているため、半熟練作業者でも作業可能です。これにより労務費が節約されます。
7. 完成品の品質管理コストが削減されます。
8. プロセスを完全または部分的に自動化することで、機械加工の総コストが削減されます。
ジグとフィクスチャの欠点
- 経年劣化の可能性がある
- 初期セットアップコスト(および時間)が高い
- 多くの材料を使用し、大型化する可能性がある
ジグとフィクスチャの応用
- 自動車部品の量産
- 製造業における連続生産での部品検査
- 製鉄所でのインゴット切断
- 冷凍業界での使用
- ポンプ組立工程での使用
- フランジ穴あけ、任意角度での穴あけ
- マルチスピンドル加工
- ジグは量産ドリリング、リーマ、タッピングに使用
- 輪郭加工のための工具案内
- フィクスチャはフライス、量産旋削、研削作業に使用
ジグとフィクスチャに使用される材料
ジグとフィクスチャの製造に使用される材料は以下の通りです:
- 焼入れ鋼
- 灰色鋳鉄
- プラスチック
- 超硬合金
- エポキシ樹脂
- ステンレス鋼
- 青銅
- 低融点合金鋼
以上、ジグとフィクスチャに関する構成要素、種類、利点、欠点、使用材料などすべてを網羅しました。
記事が気に入ったら友達とシェアし、コメント欄でフィードバックをお寄せください。
産業技術
- トランスミッションシステムの種類と特徴:MT・AT・AMT・CVTを比較解説
- CAD vs CAE:主な違いとE3.seriesの優位性
- ジグと治具の違い:製造現場での使い分け完全ガイド
- 放電加工機(EDM):種類、メリット、デメリット解説
- ヘリカルギア解説:種類、製造、メリット、実用用途
- インダストリー4.0:メリット、リスク、導入の課題
- IMMP vs CMMS:モダン保全における主な違いとメリット
- FIFOとLIFO:主な違い、メリット・デメリット、実践的応用
- ジグとフィクスチャーの理解:精密製造のキーツール
- 仮想マシンを徹底解説:種類、アーキテクチャ、主要なメリット
- 銅・真鍮・青銅の違いと用途:レッドメタルの特徴を徹底解説