



鋳造用パターンの理解:種類と役割を徹底解説
パターンの種類:パターンは鋳造プロセスにおける主要なツールです。何らかのモデルとして定義され、湿った砂や他の適切な材料に型と呼ばれる印象を形成するために構築されます。この型に溶融金属を注ぎ、凝固させると、パターンの複製である鋳物が形成されます。パターンを作るプロセスをパターンメイキングと呼びます。
パターンの種類
特定の鋳物に選択されるパターンの種類はいくつかの条件に依存します。その中には、その後の造型作業の容易さや難しさがあります。その他には、少量生産か大量生産か、造型プロセスの種類、鋳物固有の特性から生じるその他の要因があります。より一般的に使用されるパターンの種類を以下に列挙し説明します:
- 一体型パターン(単一パターン)
- 分割パターン
- マッチプレートパターン
- コープ・ドラッグパターン
- ゲート付きパターン
- ルーズピースパターン
- スイープパターン
- スケルトンパターン
- セグメンタルパターン
- シェルパターン
- ビルトアップパターン
- ボックスアップパターン
- ラグドアップパターン
- 左右対称パターン(右手・左手パターン)
1. 一体型またはソリッドパターン
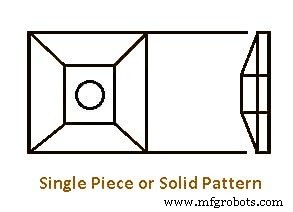
継ぎ目、分割線、ルーズピースなしで作られるパターンを一体型またはソリッドパターンと呼びます。一体型パターンはフレームやプレートに取り付けられていないため、ルーズパターンとも呼ばれます。これらは安価です。このパターンを使用する場合、造型工は自らランナー、注湯ゲート、ライザーを切り出す必要があり、時間がかかり、少量生産以外には推奨されません。一体型パターンは通常、形状の単純な大型鋳物に使用されます。
2. 分割パターン
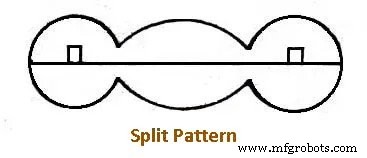
分割パターン:造型の困難さから一体で作れないパターンや、複雑な設計・異形の鋳物には分割パターンが用いられます。通常2分割で、一方が型の下半分(ドラッグ)、もう一方が上半分(コープ)を形成します。
2つの部分(サイズ・形状が同一とは限らない)は、一方に固定されたダウェルピンと他方に穴を開けた穴によって正しい相対位置に保持されます。2部分の分離線上に形成される面(通常はパターンの中心線上)を分割面または分割線と呼び、これが型の分割面にもなります。
複雑な鋳物では、2つではなく3つ以上の部品でパターンを構成する必要がある場合があり、これは多片パターンと呼ばれます。3分割パターンでは3分割フラスクが必要になることもありますが、一部の3分割パターンは2分割フラスクで造型可能です。
3. マッチプレートパターン
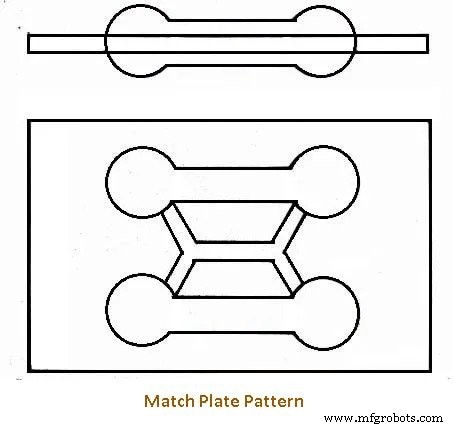
分割パターンをプレートの両面に、片側を一方の面に、もう片側を反対側に直接対向させて取り付けたものをマッチプレートパターンと呼びます。1つのパターンまたは複数のパターンをマッチプレートに取り付けられます。パターンは金属製で、分割線となるプレートは木製または金属製です。
アルミニウムが金属製マッチプレートに一般的に使用されます。ゲート・ランナー用パターンはプレートのドラッグ側に正しい位置で固定され、完全なマッチプレートを形成します。型からすべてのパターンを引き抜くと、コープ(型上半分)とドラッグ(型下半分)が完全に一致し、ゲートとランナーも一回の操作で完成します。
図は2つの小さなダンベルのパターンが取り付けられたプレートを示しています。マッチプレートパターンは、精密で高速な生産を実現する造型機械で、小型鋳物の大量生産に使用されます。製造コストは高いですが、大量生産が望まれる場合は初期費用が正当化されます。
4. コープ・ドラッグパターン
大型鋳物の製造では、完成型が重すぎて単一作業者で扱えません。そのため、コープ・ドラッグタイプのパターンを用いて効率的な作業を可能にします。パターンは都合の良い継ぎ目で半分に分割され、個別のコープ・ドラッグパターンとして別々のプレート・ボードに取り付けられます。
この配置により、一人の作業者またはグループがコープ側の型を準備している間、別の作業者・グループがドラッグ側を作業できます。この計画的な労働分担により生産性が大幅に向上します。
5. ゲート付きパターン
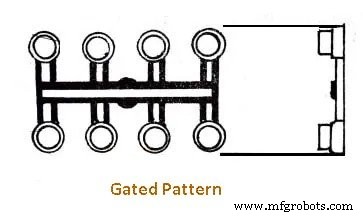
良好な鋳物を得るには、溶融金属が型のあらゆる部分に十分に流れ込むことを保証する必要があります。溶融金属が型内を容易に流れるための設計をゲーティングと呼び、大量生産では手作業でゲートを切る時間がかかるため、手作業では困難です。
大量生産では、複数の鋳物を1つの多空洞型で同時に製造するため、パターン群を接合し、個々のパターン間の接続部分で溶融金属用のゲートやランナーを形成します。これにより、造型工がゲートを切りパターンを引き抜くのに費やしていた時間を削減できます。ゲート形成部がパターン本体に取り付けられたこれらのパターンをゲート付きパターンと呼びます(図参照)。
ゲート付きパターンは木製または金属製で、小型鋳物の大量生産に用いられます。
6. ルーズピースパターン
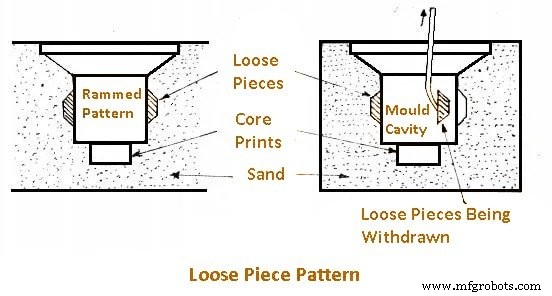
一部のパターンは、ルーズな構成部品の組み立てとして製作されます。ルーズピースパターンは、パーツの形状が such であり、分割しても分割線が複数の面上にあるため、パターンを1片として取り出せない場合に必要です。
この場合、通常メインパターンを最初に取り除き、その後、回転や移動が必要な個別のピースを取り出します。このタイプの完成パターンは通常、より多くのメンテナンスを要し、造型に時間がかかります。図11.6にルーズピースパターンを示します。
7. スイープパターン
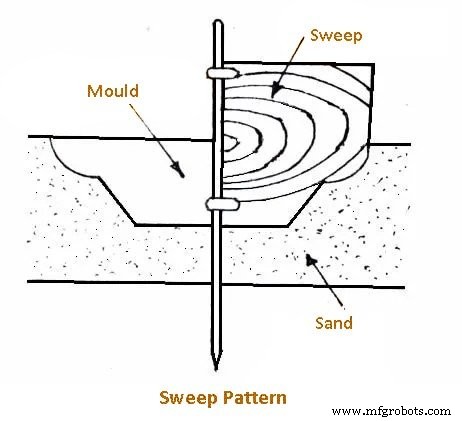
対称的な型やコア、特に大型のものは、スイープパターンによって形成されることがあります。スイープパターンは、所望の鋳物形状に対応した形状の板で、中心軸を中心に回転するように配置されています(図参照)。
砂を締め固め、スイープ板を回転軸を中心に動かすことで造型砂に所望の形状を与えます。スイープパターンは円形断面を持つ部品の造型に用いられます。曲線スイープは大型鋳鉄ケトルの型の一部形成に、直線スイープは任意の形状、溝、リッジの形成に使用されます。このタイプの主な利点は、高価なパターン製作を不要にすることです。
8. スケルトンパターン
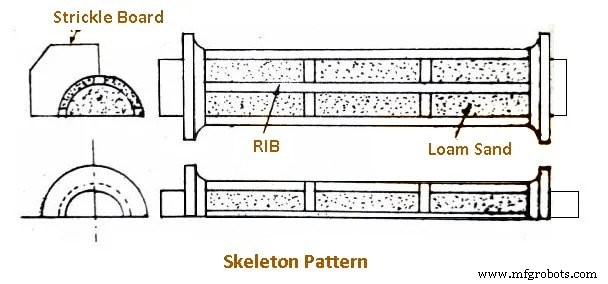
超大型鋳物の完全なパターンを作るには膨大な量の木材が必要です。このような場合、図のようなスケルトンパターンを用いて、所望の鋳物の大まかな輪郭とサイズを与えます。これは肋骨構造で、肋骨間に多数の正方形または長方形の開口部があり、パターンのスケルトン輪郭を形成します。
枠組みに粘土、砂、ロームを充填・締め固め、ストライクオフボード(スティクルボード)で肋骨間の余分な砂を削り取り、表面をパターン外面と平らにします。通常2分割で構築され、コープ用とドラッグ用に分けられます。
土管・水道管、管継手、バルブボディ、ボックスなどがスケルトンパターンで作られる鋳物の例です。
9. セグメンタルパターン
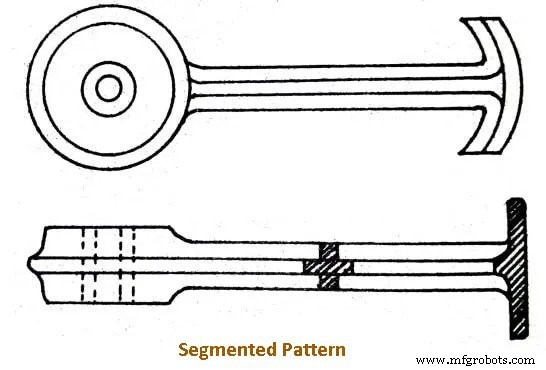
セグメンタルパターンまたは部分パターンは、リング、ホイールリム、ギアなどの円形工作に一般的に適用されます。これらはパターンの一部であり、各セクションを形成するために移動させることで完全な型を形成するように配置されます。このパターンで型を作る際、垂直主軸をドラッグフラスクの中心にしっかり固定します(図11.9)。
型底を締め固め水平にします。次にセグメンタルパターンを主軸に固定します。パターン外側とフラスクの間、および内側に造型砂を締め固めますが、パターンの端部には締め固めません。1セクション締め固めたら、次のセクションに進み、同様に繰り返して型周縁全体を完成させます。
10. シェルパターン
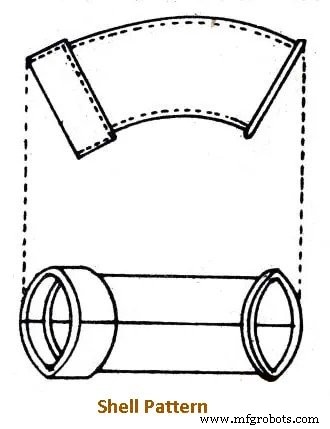
シェルパターンは主に排水継手と配管工事に使用されます。典型例を図に示します。パターンは通常金属製でプレートに取り付けられ、中心線に沿って分割され、2セクションが精密にダウェルで連結されています。これらの短い曲管は通常ペアで造型・鋳造されます。シェルパターンは貝殻のような中空構造で、外形をパターンとして型を作り、内部をコアボックスとしてコア製作に使用します。
場合によっては、鋳物全形状のパターンをシェルパターンと呼び、外形は所定形状だが内部がコア抜きされているものをブロックパターンと呼ぶこともあります。
11. ボックスアップパターン
ボックスアップパターンでは、板材や木片を接着剤、釘、ネジで接合して箱状のパターンを作ります。大型パターンの木材を節約するだけでなく、軽量化も図れます。箱構造は、規則的な輪郭と矩形形状を持つ鋳物のパターン製作に多く採用されます。
12. ビルトアップパターン
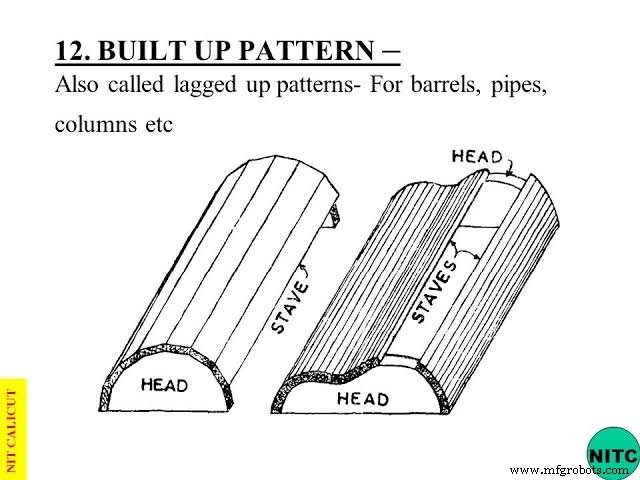
名前の通り、ビルトアップパターンまたは分割パターンは、2つ以上のピースで構成されるパターンのタイプです。特殊プーリーのパターンは、木片のビルトアップセグメントで作られます。これらのセグメントは、必要な曲率に切った木片を、所望の厚さになるまで層状に接着して作ります。フランジも同様に作られます。複雑な形状を木材ブロックから削り出すのは困難ですが、セグメントピースを接着・接合して形状を構築するのは容易なため、この工法が採用されます。
13. ラグドアップパターン
シリンダー、パイプ、柱などの円筒工作物は、ラグまたはステーブ構造で構築され、形状の永続性を確保します。ラグまたはステーブは、外側で継ぎ目が密着するよう両面をベベル加工した木材の縦板で、端部の木材「ヘッド」に接着・釘打ち・ネジ止めされます。
図の図解は、正多角形の半分であるヘッドにステーブを固定し、中心線に沿って縦に分割されるシリンダーまたは樽を作る様子を示しています。この構造は最大の強度を与え、仕上げ輪郭に近い状態で構築できるため、所定形状に仕上げるための余分なストックが比較的少なくて済みます。
14. 左右対称パターン(右手・左手パターン)
多くのパターンはペアで作る必要があり、その形状が反転できず、ハブ・ボスなどの中心が反対側に一直線上にある場合、右手用と左手用に作らなければなりません。オーバーヘッドシャフトライン用「J」ハンガー、木工旋盤用脚、庭園ベンチやパドル式ミシン用脚、鉄道車両荷物棚用ブラケットなどが、右手・左手パターンのペアを必要とする例です。
このような場合、多くの場面でパターンメーカーは右手または左手の鋳物のみを示した図面を受け取り、そこから両手用のパターン設備を作るよう要求されます。これは特に複雑な図面では、左手・右手パターンの違いが何であるかという点で相当な困難を伴います。
図のAに示すブラケットは左右パターンの例です。これら2つのパターンの唯一の違いはベース位置にあります。しかし、設計が垂直部の両側でベースを対称にできていれば(図参照)、2つのパターンの必要性はなくなります。
金属パターン
これらのタイプのパターンは鋳物の大量生産に使用され、ルーズパターンとして要求されることは稀です。パターン自体が鋳造されるため、継ぎ目やセグメントを作る必要はありません。しかし、製造方法は複雑で高度な技術を要します。
パターンメーカーは、検査技術に加えて金属切削、仕上げ、加工方法に精通している必要があります。金属パターンを使用する場合、通常はパターンプレートの片面または両面に取り付けられます。パターンが小さい場合、複数のパターンを同一プレートに取り付けられます。
パターンメイキングアローワンス(寸法補正)
パターンは所望の鋳物と全く同じサイズで作られることはありません。そのようなパターンではアンダーサイズの鋳物になってしまうためです。したがって、収縮、テーパー、仕上げ、歪み、叩き代のアローワンスを設ける必要があります。
1. 収縮アローワンス
金属は凝固・冷却時に収縮・縮小します。これを補償するため、収縮または収縮アローワンスによりパターンを完成鋳物より大きく作ります。パターン寸法を出す際、パターンメーカーは通常の定規よりわずかに長い収縮定規(縮尺定規)を使用してこれを考慮します。
例えば、鋳鉄用パターンを作る場合、鋳鉄は1mあたり10mm収縮するため、パターンメーカーは通常定規より1mあたり約10mm長い収縮定規を使用します。金属によって収縮率が異なるため、鋳造に使用される各金属タイプごとに収縮定規があります。金属パターンを鋳造するためのマスターパターンには、二重収縮アローワンスが必要になる場合があります。
2. テーパーアローワンス(抜き勾配)
パターンを型から引き抜く際、型のエッジを損傷する可能性があります。パターンの垂直面をわずかに内側にテーパーさせると、この危険性は大幅に減少します。パターン垂直面へのこのわずかな内側テーパーをテーパー(抜き勾配)と呼びます。
テーパーは片側あたりmm/mまたは度で表現され、必要量は(1)垂直側面の長さ、(2)パターンの複雑さ、(3)造型方法によって異なります。通常条件では、外部面で10〜20mm/m、内部面で40〜60mm/m程度のテーパーが与えられます。図はパターンへのテーパー付与方法を示しています。
3. 仕上げアローワンス(機械加工代)
機械加工が必要な鋳物の粗い表面は、パターンに示された寸法よりやや大きく作られます。加工面に追加される金属量を機械仕上げアローワンスと呼び、これらの面のエッジは仕上げ記号VまたはFで示されます。
パターンに追加すべき量は、(1)使用金属の種類、(2)鋳物のサイズと形状、(3)造型方法によって異なります。手造型における各鋳造金属の標準仕上げ(機械加工)アローワンス(mm)は表に示されています。
4. 歪み・カムバーアローワンス
一部の鋳物は、そのサイズ、形状、金属種類により、冷却期間中に反りや歪みを生じやすいです。これは不均一な収縮の結果であり、金属厚の不均一や、一方の面が他方より露出して急速に冷却されることが原因です。パターン形状を逆方向に曲げてこの歪みを打ち消します。
この特徴を歪みアローワンスまたはカムバーアローワンスと呼びます。例えば、U字形の鋳物は脚が平行ではなく発散する方向に歪みます。これを補償するため、パターンは脚が収束するように作られますが、型から取り出し冷却後、脚は真っ直ぐになり平行を保ちます。
歪みデータの公表値はありませんが、大型鋳物を考慮すると、歪みアローワンスは標準仕上げアローワンスから最大20mmの範囲となります。
5. 叩き代アローワンス(ラッピングアローワンス)
パターンを型内で叩いてから引き抜くと、型内の空洞がわずかに拡大します。鋳物が均一でパターンに忠実である必要があるすべての場合、パターンを実際のサイズよりわずかに小さく作ることで、型の叩き・揺らし代を補償します。
パターン材料
パターン材料の選定は主に以下の要因に依存します。
- 使用要件:数量、品質、鋳物の複雑さ(最小厚、要求精度、仕上げ度合い)
- 鋳物の生産タイプと造型プロセスの種類
- 設計変更の可能性
- 生産数量、すなわちリピートオーダーの可能性
優良なパターン材料が満たすべき条件:
- 容易に加工、成形、接合できること
- 軽量であること
- 強靭で硬く耐久性があり、摩耗・耐摩耗性、耐食性、耐化学薬品性があること
- あらゆる状況で寸法安定性があること
- 低コストで容易に入手できること
- 修理・再利用可能であること
- 良好な表面仕上げが得られること
これらの特性を満たす幅広い材料として、木材・木材製品、金属・合金、石膏、プラスチック・ゴム、ワックスがあります。
木材:木材は上記要件の多くを満たすため、パターンの最も一般的な材料です。加工が容易で入手しやすく、接着、曲げ、曲面加工で多様な形状に製作可能です。容易にサンディングで滑らかな表面が得られ、シェラックで保存可能です(木製パターンの最も一般的な仕上げ材)。
金属:大量の鋳物が必要な場合や、木製パターンでは条件が厳しすぎる場合に使用されます。金属パターンは湿潤条件下で形状変化しません。また、保管時の反りがない利点もあります。
金属パターンは精度、耐久性、強度の点から機械造型で非常に有用です。一般的に、木製マスターパターンから金属パターンを鋳造します。マスターパターンから金属パターンを鋳造する場合、二重収縮を考慮する必要があります。
例えば、金属パターンを黄銅製とし、鋳物を鋳鉄とする場合、木製マスターパターンの収縮アローワンスは黄銅で14mm/m、鋳鉄で10mm/m、合計24mm/mとなります。主な金属には鋳鉄、鋼、黄銅、アルミニウム、白色金属があります。
鋳鉄:特殊なタイプのパターンに使用されます。強度が高く、鋭いエッジで滑らかな型表面が得られ、砂の作用に耐えます。しかし鋳鉄パターンは重く、壊れやすいです。また錆びやすく乾燥した保管場所を必要とします。
黄銅:特に小型金属パターンに使用されます。強度があり、錆びず、鋳鉄より良好な表面仕上げが得られ、造型砂の摩耗に耐えられます。しかし黄銅パターンは鋳鉄より重いため、小型パターンに限定されます。
アルミニウム:比較的低温で溶融し、柔らかく加工しやすく、軽量、耐食性があるため、おそらく最良の汎用金属です。アルミニウムは比較的柔らかいため、粗雑な扱いでは損傷しやすいです。
白色金属:パターンにはあまり使用されませんが、複雑で微細な形状を作るのに最適な材料です。これらの合金はダイカスト生産の大半で使用されるため、ダイカスト合金とも呼ばれます。融点が低く(約200°C)、顕著な収縮がほとんどありません。これらの金属の比較評価は表11.1に示されています。
プラスチック:プラスチックは、水分を吸収せず、強度があり寸法安定性が高く、耐摩耗性があり、非常に滑らかで光沢のある表面を持ち、軽量であるため、現代的なパターン材料として定着しつつあります。光沢表面のため、型から容易に引き抜け、型を傷めず、乾式・湿式離型剤が不要です。さらに、プラスチック材料は固体収縮が非常に小さいです。
プラスチックパターンが必要な場合、まず木製パターンを作り、マスターパターンとして型を形成し、そこにプラスチック樹脂を流し込みます。これらの型は木材、ゴム、プラスチック、金属、石膏などさまざまな材料で作れますが、石膏が最も一般的です。
パターンショップで使用されるプラスチック材料は、熱硬化性と熱可塑性の2種類です。熱硬化性ではエポキシ樹脂が優れた生産性で非常に人気です。熱可塑性では、加熱で軟化しその後ガス化する傾向があり、最も一般的なのはポリスチレンフォームです。この材料は発泡・発泡成形品としてさまざまな密度で入手可能で、容易に成形、機械加工、接着による製作が可能です。
ゴム:シリコーンゴムなどの特定ゴムは、インベストメント鋳造用の非常に複雑なダイ形成に好まれます。エポキシ樹脂と同様、バインダーと硬化剤の2液性で、元々液状の2成分を混合し、マスターパターン上に注ぐかダイに注入し硬化させると、固形形状、すなわちパターンが得られます。
石膏:パリ石膏として知られる石膏セメントもパターンとコアボックス製作に使用されます。高い圧縮強度(例:300kg/cm²まで)を持ち、木工工具で容易に加工できます。タルクとセメントを水で混ぜると、型に流し込める可塑性のある塊になります。
石膏は造型作業用フォローボードの製作にも便利です。ウルトラカル、ハイドロカル、ハイドロストーン、パターンショップハイドロカルなどの専用石膏プラスターも市販されています。
石膏パターンは、マスターパターンから事前に作った型に石膏と水のスラリーを直接流し込むか、スイープ・ストライクル法で所望の形状に掃き出すかで作れます。
ワックス:ワックスパターンはインベストメント鋳造プロセスに最適です。一般的に複数のワックスをブレンドし、重合剤、安定剤などの添加剤を加えたものを使用します。一般的なワックスにはパラフィンワックス、シェラックワックス、蜜蝋、セレシンワックス、マイクロクリスタリンワックスがあります。優良なワックスパターンに求められる特性には、低灰分(0.05%以下)、インベストメント用一次被膜材への耐性、高い引張強度と硬度、十分な溶接強度があります。
ワックスパターン形成の一般的な手法は、液状または半液状ワックスを分割ダイに射出することです。固体射出も収縮防止と強度向上のために使用されます。
産業技術