



ゲーティングシステム理解:定義、機能、種類、図解
ゲーティングシステムとは
ゲートという用語は、実際に型空洞へ通じるチャネルの1つと定義され、ゲーティングまたはゲーティングシステムとは、溶融金属を型空洞に供給するすべてのチャネルを指します。
ゲーティングシステムの機能
ゲーティングシステムの機能は以下の通りです:
- 可能な限り少ない乱流で、溶融金属の連続的かつ均一な供給を型空洞に行う。過度な乱流は空気巻き込みとドロス形成を招く。
- 鋳物に液体金属を最適な位置で供給し、適切な方向性凝固と収縮空洞への最適な給湯を実現する。
- 型空洞を溶融金属で可能な限り短時間で充填し、温度勾配を防ぐ。
- ゲートとライザーに最小限の余分な金属で済むようにする。一方、不十分な金属流入率は鋳物に多くの欠陥をもたらす。
- 型壁の浸食を防止する。
- スラグ、砂、その他の異物が型内に入るのを防止する。
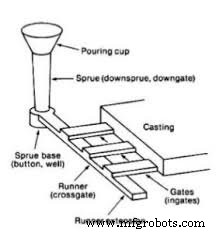
ゲーティングシステム
ゲーティングシステムは通常、(1) 注湯バシン、(2) スプルー、(3) ランナー、(4) 流出ゲート(インゲート)で構成されます。これらは図11.85に示されています。
1. 注湯バシン
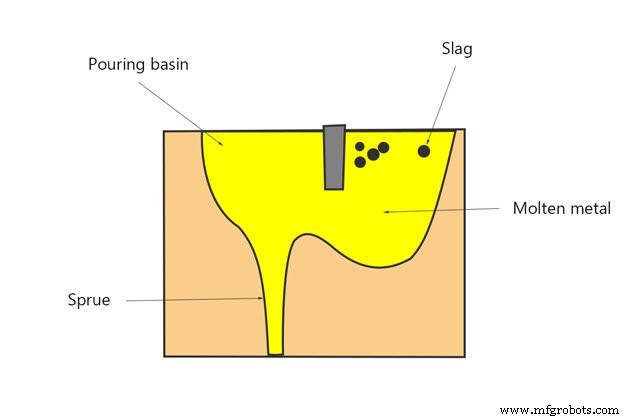
注湯バシン:ゲーティングシステムのこの部分は型の上部にまたは型内に作られます。場合によっては、コープのスプルー上部に漏斗形開口部が注湯バシンとして作られます。注湯バシンの主目的は、溶融金属の流れをレードルからスプルーへ導き、必要な液体金属流量を維持し、スプルー入口での乱流と渦巻きを低減することです。
バシンは十分大きく作り、型箱の端近くに配置して型を速やかに充填できるようにする必要があります。また、渦形成を減らすため十分な深さがあり、鋳造収縮を補償するため注湯操作全体を通じて満杯に保たれなければなりません。
2. スプルー
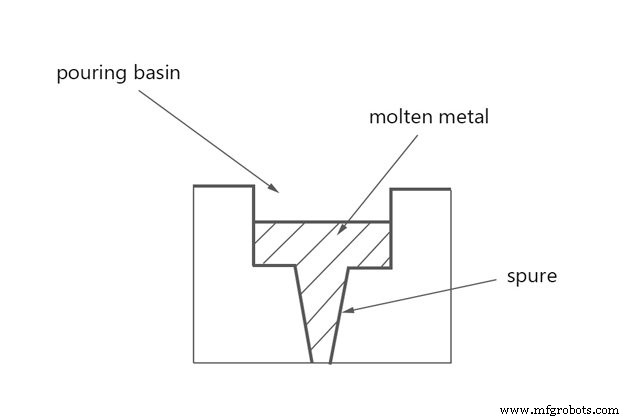
スプルー:コープを貫通し、注湯バシンとランナーまたはゲートを接続する垂直通路をスプルーと呼びます。
スプルーの断面は正方形、長方形、円形があります。スプルーは一般的に下向きにテーパーがつけられ、空気吸い込みと金属損傷を防ぎます。直径20mmまでのスプルーは円形断面、より大きなスプルーは長方形が多いです。円形スプルーは冷却に露出する表面積が最小で、金属流れに対する抵抗が最も低いです。長方形スプルーでは吸い込みと乱流が最小化されます。
3. ランナー
ランナー:大型鋳物では、溶融金属は通常スプルー底部から型空洞周囲の複数のゲートへ、ランナーと呼ばれる通路を通じて運ばれます。ランナーは一般的にドラッグに設けるのが好ましいですが、鋳物形状によってはコープに設けることもあります。吸い込みと乱流を避けるため、流線形にする必要があります。
4. ゲート
ゲート:ランナーから型空洞へ溶融金属が流れる通路です。ゲートの位置とサイズは、凝固速度と整合した速度で液体金属を鋳物に供給できるように配置されます。ゲートに鋭いエッジがあると、溶融金属通過時に破損し、砂粒子が液体金属とともに型空洞に入る可能性があります。しかし、ゲートは鋳物を損傷せずに容易に除去できる位置にあるべきです。
ゲーティングシステムの種類
型空洞内での位置により、ゲーティングは広く(1) トップゲーティング、(2) 分割線ゲーティング、(3) ボトムゲーティングに分類されます。鋳造プロセスにおけるさまざまなゲーティングシステムの種類は:
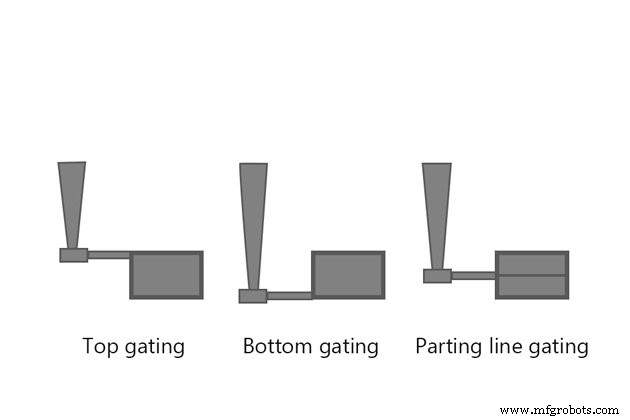
トップゲート
トップゲーティングシステムでは、溶融金属が注湯バシンから直接下方へ流れ込みます。乾燥砂やセラミック材料製のストレーナーが注湯バシンで多く使用され、金属流量を制御し、清浄な金属のみを流入させます。
小型鋳物の場合、ウェッジ形状のゲートであるウェッジゲートが用いられることがあります。大型鉄鋳物にはペンシルゲートが使用されます。このタイプでは、スプルーが注湯カップから供給される一連のスリットで構成されます。溶融金属の重量が各スリットや枝に等しく分配されるため、実効ヘッド重量を大幅に低減し、金属流量を制御します。さらに、スラグ(ドロス)が注湯カップ上のゲートで液体金属から除去されます。
フィンゲートでは、ウェッジゲートの変形として、金属が再び複数の流れで到達します。リングゲートはコアを用いて溶融金属の落下を破砕し、金属を適切な位置で型内に送り、同時にスラグを保持します。
トップゲーティングの利点は、すべての金属が鋳物上部から入り、最も高温の金属が鋳物上部に留まることです。その結果、鋳物上部に配置されたライザーに向かう方向性凝固に有利な適切な温度勾配が得られます。ゲート自体をライザーとして機能させることもできます。トップゲーティングシステムの欠点は、落下金属による型の浸食です。したがって型空洞は衝撃に耐えられるよう硬く強靭でなければなりません。
分割ラインゲート
分割ラインゲートでは、液体金属が型継手または分割線と同じレベルで、型の側面から型空洞に入ります。分割線に水平方向にゲートを設けることで、スプルーを下る金属とともに流れるスラグ、汚れ、砂を効果的に捕捉する装置を使用できます。
スキミングゲート
スキミングゲートでは、親金属より軽い異物がスキミングゲートの垂直通路を上昇し、そこで捕捉されます。スキムボブとチョーク付き分割ラインゲートは、型内のスラグと異物を捕捉し、金属流量を制限する制御として機能します。
スラグ捕捉のもう1つの効果的な方法は、渦流ランナー付きスキミングゲート、通常渦流ゲートと呼ばれるものを使用することです。渦流作用によりスラグが中心に来て、渦流ゲートで上昇します。シュリンクボブ付きゲートは、スラグ・ドロスコレクターと、鋳物が収縮する際に給湯する金属貯蔵の二重機能を果たします。
分割ラインゲートは構築が非常にシンプルで、非常に速く作れます。ドラッグがそれほど深くない場合、非常に満足のいく結果を生み出し、ライザーに直接給湯できる場合に非常に有利です。このシステムでは最も高温の金属がライザーに到達し、方向性凝固を促進します。また、ライザーへのゲーティングにより追加ゲートが不要になるため、鋳物の洗浄コストが削減されます。欠点は、液体金属が型空洞に落下する際に乱流が生じる可能性があることです。
ボトムゲート
ボトムゲートでは、金属が注湯バシンからドラッグの型空洞底部へ下向きに流れます。
ホーンゲート
ホーンゲートは牛の角に似ています。コープとドラッグのみで型を作れ、「チェック」が不要です。ホーンゲートは型空洞内で噴水効果を生み出す傾向があります。別タイプでは、乾燥砂コアがボトムゲートを形成します。スプルー底部が曲げられ、スラグ、汚れ等のダートトラップを形成します。このタイプのゲートでは2箱で型を作れます。
ボトムゲートの主な利点は、注湯時の金属乱流を最小限に抑え、型浸食を防止できることです。金属が型内で緩やかに上昇し、コア周りを包み込みます。しかしボトムゲートにはいくつかの欠点があります:金属が型空洞内で上昇し続けるにつれて熱を失い続けます。したがって方向性凝固を達成するのは困難です。また、金属が最も高温なゲート入口付近にライザーを配置できません。
ゲーティング比
型空洞を通る金属流量は、スプルー、ランナー、ゲートの断面積の関数です。ゲーティングシステムの寸法特性はゲーティング比で表現できます。「ゲーティング比」という用語は、スプルー底面積を1として、総ランナー面積、そして総インゲート面積の相対的な断面積を記述するために使用されます。
スプルー1cm²、ランナー3cm²、3つのゲート各1cm²断面積のゲーティングシステムは、ゲーティング比1:3:3となります。ゲーティング比は、総断面積が型空洞に向かって減少するか増加するかを示します。したがって、鋳造プロセスにおけるゲーティングシステムには2種類あります:加圧式と非加圧式(自由流動式、下水システムのような)です。
加圧式ゲーティングシステム
加圧式ゲーティングシステムは、スプルー底部よりもインゲートでの総断面積が小さいです。したがって加圧式システムの比は1:0.75:0.5、1:2:1、2:1:1などになります。これによりチョーク効果が生じ、システム内の液体金属が加圧されます。このシステムは与えられた金属流量に対して体積が小さいため、金属損失が少なく、歩留まりが高くなります。
一方、このシステムは常に金属で満たされチョーク効果を提供するため、接合部やコーナー、型空洞で高い金属速度が激しい乱流を引き起こす可能性があります。しかし一般的に鉄系金属と黄銅に適しています。
非加圧式ゲーティングシステム
非加圧式ゲーティングシステムでは、スプルーの断面積が総ランナー面積より小さく、さらに総インゲート面積よりも小さいです。使用される比は1:2:2、1:3:3などです。このゲーティングシステムはより低い金属速度を生み、より大きな流量を許容します。その結果、ゲーティングシステム内の乱流と型空洞内の噴出を低減します。このシステムは一般的にアルミニウムとマグネシウムなどの金属に適しています。
ゲーティングシステム、鋳造プロセスにおけるゲーティングシステムの種類、その構成要素について重要な部分をすべて網羅しようと努めました。記事をお楽しみいただけましたら幸いです。コメント欄でフィードバックをお寄せください。
産業技術