



キュポラ炉:部品、操作、用途を徹底解説
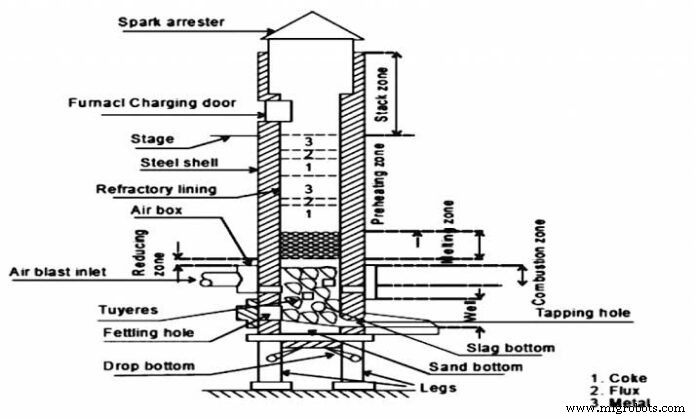
この記事では、鋳造現場で広く用いられるキュポラ炉(キュポラ)について、その構造・部品・内部ゾーン・操作手順・能力・効率・空気要求量・寸法・チャージ材料まで体系的に解説します。
キュポラ炉の主要部品
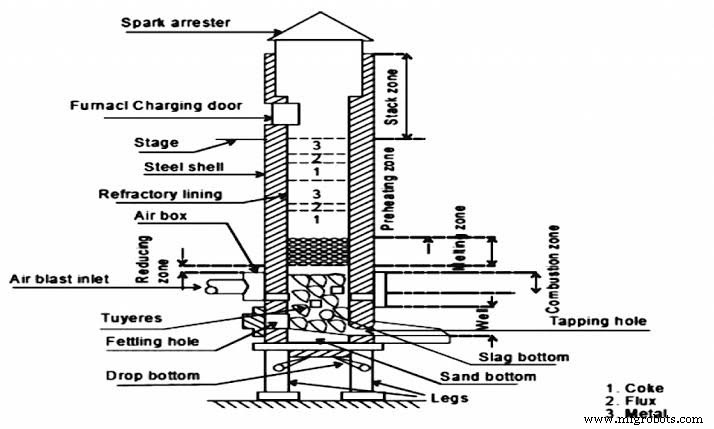
キュポラ炉は、厚さ6~12 mmの垂直円筒形鋼板シェルで構成され、内部は酸性耐火レンガまたは酸性タンピング粘土(主成分:二酸化ケイ素 SiO₂、アルミナ Al₂O₃)でライニングされています。ライニング厚は高温部である下部ほど厚くなっています。
シェルはレンガ基礎または鋼柱に載せられます。現代的なキュポラではドロップボトム式が主流で、底部ドアを開けてコークス・スラグ等の残渣を排出できます。作業底は鋳型用砂で盛られ、金属タップホール(湯抜き穴)に向かって傾斜しています。タップホールの対面、やや上方にスラグホール(スラグ抜き穴)が設けられています。
燃焼用空気はモーター駆動ブロワからウィンドパイプ(空気導入管)を経て、シェル周囲の環状ジャケット(ウィンドボックス)に送られ、作業底から450~500 mmの高さにある複数のチュイエール(送風ノズル)から炉内へ吹き込まれます。チュイエール数は炉径により4・6・8本、断面積合計は炉内断面積の1/5~1/6程度、一般に50×150 mmまたは100×300 mmです。補助チュイエールを設けて溶解効率を高めることもあります。
ブロワ圧力は小中型炉で250~400 mmH₂O、大型炉で400~850 mmH₂O、風量は鉄1 t溶解あたり約800~900 m³(コークス比10:1の場合)が目安です。チャージドアはチュイエール上方3~6 mにあり、その約300 mm下に大型作業プラットフォームが設けられます。シェルはチャージドア上方4.5~6 m延長され煙突となり、頂部にはスパークアレスタ(防火キャップ)が付き、必要に応じて集塵・除害装置が設置されます。
キュポラ炉内のゾーン(反応帯)
燃焼反応に基づき、炉内は以下のゾーンに分けられます。
- 坩堝ゾーン(クルーシブル・ゾーン/ウェル/ハース):砂底上部からチュイエール下端まで。溶融鉄が溜まる。
- 燃焼ゾーン(酸化ゾーン):チュイエール上端から150~300 mm。吹込み空気中の酸素が全て消費され、C+O₂→CO₂、Si+O₂→SiO₂、2Mn+O₂→2MnO₂などの発熱反応で1550~1850 ℃の高温となり、溶融鉄滴がハースへ落ちる。
- 還元ゾーン:燃焼ゾーン上端からコークス層上端まで。CO₂+C→2CO(吸熱)で温度は約1200 ℃まで低下。還元雰囲気でチャージが酸化から保護される。
- 溶解ゾーン:コークス層上の最初の金属層から上方900 mm程度。コークス完全燃焼による最高温度(約1600 ℃)で鉄が溶解し、3Fe+2CO→Fe₃C+CO₂などで炭素吸収も起こる。
- 予熱ゾーン(チャージゾーン):溶解ゾーン上端からチャージドア下端まで。コークス・フラックス・金属が交互に積まれ、約1100 ℃で予熱される。
- スタックゾーン:予熱ゾーン上端から炉頂まで。炉内ガスを大気へ排出する。
キュポラ炉の能力(溶解能力)
出力は「毎時溶解鉄量(t/h)」で表され、1~15 t/h(それ以上も)の範囲で選定されます。能力は断面積だけでなくコークス消費強度(単位断面積当たりの単位時間コークス消費量)にも依存します。経験則として、炉平面積14 cm²で毎時約1 kgコークスが燃焼します。炉径1~2 m、高さは径の3~5倍が標準です。
キュポラ炉の操作手順
- 炉の準備:前回のスラグ・耐火物損傷を除去・補修し、砂底を形成(底ドアを支柱で保持、砂を充填・締固め、タップホール・スラグホール用パターンを埋設)。十分乾燥させる。
- 着火:砂底に着火材(木片)を燃やし、その上にコークス層を構築(2.5~3時間前)。コークスが着火したら送風開始(低風量)、赤熱が確認できたらコークスを追加し、最終高さ(チュイエール上端から700~800 mm)までベッドチャージを完成。
- チャージ投入:コークスベッドが均一に赤熱したら、豚鉄・コークス・フラックス(石灰石)を交互に投入。スクラップ(総金属重量の25~50 %)も併用し、フェロマンガン(2~4 %)で脱酸。金属チャージ重量は時間出力の10~15 %。石灰石は溶解鉄1 t当たり30~40 kgまたはコークス重量の25 %。金属:コークス比は概ね10:1。
- 浸漬(ソーキング):満充填後、送風をほぼ止めて約45分間予熱・浸透させる。
- 全開送風:浸漬終了後、全風量で送風。チュイエール・タップホールを閉じたまま約10分で溶融鉄がハースに溜まり始める。以降、溶解速度=投入速度で炉内を満タン維持。
- タッピング&スラッギング:全開送風40~50分後から第1回タッピング。スラグはスラグホールから排出(ボギー受け推奨)。溶湯はレードルで鋳型へ。全溶解完了まで繰り返す。
- 炉閉鎖:操作終了後、送風停止、底ドア支柱を倒して残渣(コークス・スラグ等)を落下・消火・除去。
一般に連続運転可能だが、多くの鋳造所では1回4時間程度、長くても10時間程度で停止します。
キュポラ炉の熱効率
熱効率(%)=(予熱・溶解・過熱に利用された熱量)÷(コークス潜熱+Fe・Si・Mn酸化熱+送風空気顕熱)×100
一般に30~50 %。主な影響因子:①コークス比(金属/燃料比の逆数)、②送風量、③平均コークス粒度。
必要空気量
コークス1 kg完全燃焼に理論空気8.4 m³(常温常圧)。金属:コークス=10:1ならコークス100 kg/t-Fe、必要風量=8.4×100=840 m³/t。漏洩等を考慮し実運転では約900 m³/tを供給。
キュポラ炉の主要寸法
断面積 A=πd²/4=Q/Q₁(m²)
d=炉内径(m)、Q=設計時間出力(t/h)、Q₁=単位断面積当たり出力=6~8 t/(h·m²)
有効高さ H(チュイエール中心~チャージドア下端)は H/d=3~5 で決定。高すぎるとコークス破砕・圧力損失増大、低すぎると加熱不足・出力低下。
内径はコークス消費量と溶解量を決定。例:3 t/h炉(金属:コークス=10:1)ならコークス300 kg/h、必要炉平面積=14×300=4200 cm²、内径≈73 cm。
キュポラチャージと成分変化
均一品質を得るにはチャージ設計が重要。溶解中の元素損得を見込む必要があります。
- 炭素(C):コークスから吸収し+0.15 %程度増加(酸化損失も微小)。
- ケイ素(Si):チュイエール通過時に酸化損失、約10 %減少。
- マンガン(Mn):Siと同様に酸化、15~20 %減少。
- 硫黄(S):コークス・スクラップ・フラックスから吸収、+0.03~0.05 %増加。
- リン(P):ほぼ変化なし。
- 鉄(Fe):酸化損失3~4 %。
以上、キュポラ炉の構造・ゾーン・操作・設計指針を網羅しました。ご質問・ご感想はコメント欄へどうぞ。
産業技術
- キュポラ炉:構造、操作、メリット・用途、鋳造現場の溶解炉
- ダイカストの作動原理と用途:ホットチャンバー・コールドチャンバー方式を解説
- 3Dプリンティング入門:原理、種類、主要応用を徹底解説
- アブレッシブジェット加工:構成、原理、実用応用
- ウォータージェット加工:原理、応用、メリット・デメリット
- 超音波加工:原理、メリット、用途を徹底解説
- HC-06 Bluetoothモジュール:ピン配置、特徴、用途、動作原理を徹底解説
- スロットルポジションセンサー:仕組みと重要性
- RVGセンサー:仕組みと歯科画像を変革する理由
- パルスセンサー:仕組みとメーカー向け主要応用
- RTDセンサーの理解:原理、精度、主要アプリケーション