



造型プロセス解説:種類、技法、応用
この記事では、乾燥砂造型、生砂造型、ベンチ造型などさまざまな用語に基づいて分類される造型プロセス、造型プロセスの種類について議論します。
造型プロセスは一般的にさまざまな形で分類されます。広く以下のように分類できます:
- 手造型、および
- 機械造型。
単品および小ロット生産の鋳造実務では砂型は手作業で作られ、大ロット・大量生産では造型機械が採用されます。
造型プロセスの種類
造型プロセスはしばしば以下に基づいて分類されます:
(A) 型を作る材料の種類による分類
(1) 生砂型、
(2) 乾燥砂型、
(3) 表面乾燥型、
(4) ローム型。
(B) 型を作る方法による分類
(1) ベンチ造型、
(2) 床造型、
(3) ピット造型、
(4) スイープ造型、および
(5) プレート造型。
使用砂による造型プロセス分類
1. 生砂造型
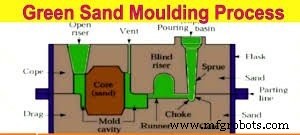
生砂造型は、高品質な鉄系・非鉄系鋳物の型を作るための汎用性が高く、迅速、低コストな方法です。生砂はシリカ砂、水、ベントナイト、その他添加剤(鉄用途では石炭粉など)で構成されます。
生砂型は天然造型砂、またはシリカ砂、結合粘土、水の混合物で準備されます。これらの材料は、行う作業クラスに所望の特性を与える配合比で徹底的に混合されます。
2. 乾燥砂型
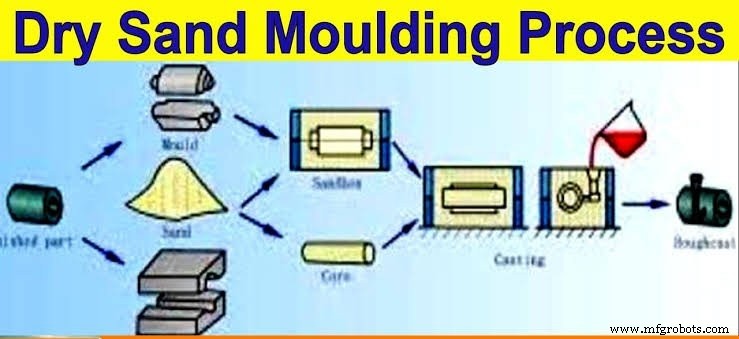
乾燥砂型を作る造型プロセスは、生砂造型で採用されるものと類似していますが、異なる砂混合物を使用し、型のすべての部分を鋳造前にオーブンで乾燥させてから再組み立てします。
生砂型は砂中の水分と天然粘土結合剤に依存して形状を保持します。しかし乾燥砂型用の砂は、小麦粉、樹脂、糖蜜、または粘土などの添加結合材に依存します。材料は徹底的に混合され、薄い粘土水で調整されます。結合剤の量は鋳物のサイズによって決定されます。
3. 表面乾燥造型
表面乾燥造型プロセスは、ガストーチやヒーターを使用して、締め固められた砂の表面層から約25mm以上の深さまで水分を乾燥させるプロセスです。生砂造型と乾燥砂造型の両方の利点を一定程度兼ね備えています。乾燥に要する時間が乾燥砂型より短いため、コストが安くなります。表面乾燥は特に大型型や精密なディテールを要求する工作に適しています。
4. ローム型
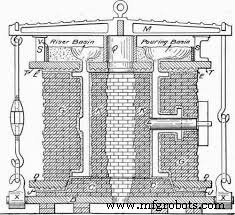
ロームは粘土と砂を水で混ぜて薄い可塑性混合物とし、型を作る材料です。ローム砂には耐火粘土またはガニスターも含まれます。ロームは垂直面に付着する十分な粘着性が必要です。ローム型は常に適切な通気確保のための特別な措置を必要とします。目的は、人工的手段により、 otherwise 緻密で緊密に結合した塊の気孔を開くことです。したがって、刻んだ藁、特に馬糞などのさまざまな有機物を砂と混合します。典型的なローム砂配合は以下の通り:
これはレンガ造りの粗い型構造に漆喰のように塗布され、中心主軸を中心に回転するスイープで正確な形状を与えます(図参照)。鋳鉄プレートとバーでレンガ造りを補強し、造型材料を保持します。ローム型は木製スケルトンパターンを用いて準備することもできます。ローム表面は黒ening(黒化)され、組み立て前に乾燥させます。
ローム型は、フルパターンと通常のフラスク装備を使用するにはコストがかかりすぎる大型鋳物の製作に主に採用されます。大型シリンダー、丸底ケトル、化学パン、大型ギア、その他機械部品がローム型で製造されます。
造型方法による造型プロセス分類
1. ベンチ造型と床造型
ベンチ造型は主に、造型工にとって都合の良い高さの作業台で作れるほど小さな型に適用されます。
非常に重い鋳物、または相当な深さや面積を持つ鋳物は、鋳造所の床の砂で、生砂造型や乾燥砂造型とほぼ同じ方法で造型できます。このような場合、床自体がドラッグとして機能し、コープで覆うか、型を開放鋳造することもあります。
2. ピット造型
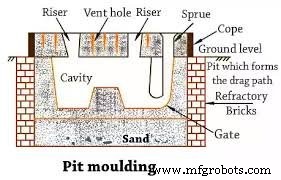
ピット造型プロセス:大型工作物の型は一般的に、鋳造所床に掘ったピットで準備され、パターンの引き抜きと型の鋳造を容易にします。ドラッグとして機能するピットはひっくり返せないため、パターン下の砂はベッドイン方式で締め固められます。パターンは砂がその下で締め固められる際、正しい位置に吊り下げられます。他の場合、パターン底面が平らであれば、それに合わせて締め固められた平坦な面にパターンを置くこともできます。
ピット底にコークス層を敷き、藁で覆い、さらに砂層を敷いて締め固め水平にします。コークス層はピット隅の垂直ベント管で大気と連通し、発生ガスの逃げ道を提供します。床がわずかに湿っている場合、ピット内面をタール紙、レンガ、木板でライニングします。一般的に1つの箱で造型プロセスを完了します。ランナー、注湯バシン、フィーダーをその中に切ります。
3. スイープ造型
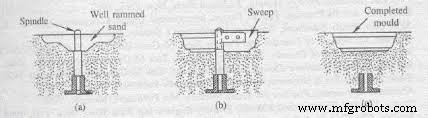
スイープ造型は、回転面の形状を持つ部品の造型に用いられます。予備工程で、ベース1と主軸2を鋳造所床にしっかり設置します。砂を充填・締め固め、掘削が所望鋳物の概形とサイズになるまで行います。これは図(a)に示されています。
スイープホルダー5を主軸に設置し、スイープ6をボルトナットで取り付けます。スイープを主軸中心に回転させる際のプロファイルによって型表面が生成されます(図b)。スイープ後、主軸を取り除き、型中心をパッチングします。その後ゲートを切り、型は注湯準備完了です。これは図(c)に示されています。
4. プレート造型
プレート造型プロセス:この取り付け分割プロセスでは、パターンを分割面で半分に分け、同じ形状の平行側を持つプレートに半分ずつ取り付けます。プレートの使用には以下の利点があります:
- パターンを容易かつ迅速に扱えます。
- 型の2部分間の継ぎ目を作る作業が軽減されます。フラスクを締め固める際、プレートが独自の継ぎ目を提供するためです。
- パターンを迅速に引き抜けます。プレートが箱の側面をオーバーラップし、位置を保持するピンが引き抜き時にガイドとして機能するためです。
特殊造型プロセス
近年、時間とコストの節約、より良質な型とコアの製造、少ない労力と技能で生産性向上を目的とした特殊造型プロセスが開発されています。一般的にこれらのプロセスは、すべてのケースで型やコアの乾燥・焼成を必要とせず、化学反応によって急速硬化が起こります。以下の特殊造型プロセスの使用は近年大幅に増加しています。
1. 二酸化炭素造型(CO2造型)
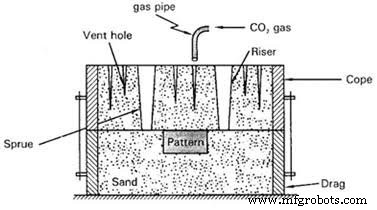
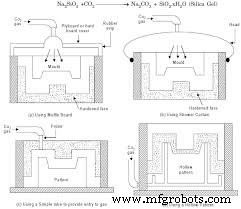
二酸化炭素造型プロセス:このプロセスは基本的に型とコアの硬化プロセスです。作動原理は、CO2ガスをケイ酸ナトリウム(水ガラス)を含む砂混合物に通すと、ケイ酸ナトリウムが硬いゲルになり、砂が即座に極めて強固に結合するという事実に基づいています。このゲルが型に必要な強度を与えます。
2. フェロシリコン造型
フェロシリコン造型:この造型プロセスは、ケイ酸ナトリウムと粉末フェロシリコンを重量比2.25:1で混合すると、発泡作用が起こり、それらの間の発熱反応によって温度が上昇するという原理に基づいています。室温ではこの反応はゆっくり進行しますが、一度温度が上昇すると反応が加速します。最終的にシリカ砂が硬い多孔質塊になります。CO2プロセスと同様に、型やコアの焼成は不要です。
通常、鉄系鋳造には清浄な乾燥砂65メッシュ、非鉄系鋳造には100メッシュ砂が適しています。型は閉型前に適切なウォッシュでコーティングする必要があります。
3. 二酸化カルシウム造型
二酸化カルシウム造型:この造型プロセスは、約2〜3%の二酸化カルシウム(非常に効果的な硬化剤として知られる)と5%のケイ酸ナトリウムを砂と適切な発泡化学薬品とともに混合すると、砂塊の流動性が増すという原理に基づいています。その結果、従来の造型プロセスで必要とされる締め固めなしで、砂混合物が型内に容易に流れ込みます。最終的に砂は十分な崩壊性を持つ硬い塊になります。
この造型プロセスの主な利点は、乾燥やバッキングが不要なため、労働投入と造型設備の大幅な節約です。一方、高品質な欠陥のない鋳物が生産されます。これは中型・重量鋳物、灰鉄鋳物と鋼鋳物の両方に幅広く応用されています。
4. セメント・砂造型
セメント・砂造型:ポルトランドセメントを砂粒を結合する結合材として使用できます。セメントをケイ酸ナトリウムと併用することで、強度、透気性、流動性の良好な組み合わせが達成できることがわかっています。発泡化学薬品を砂混合物に使用してフローセメントスラリーも製造可能です。砂の締め固めは thus かなり削減されます。しかし、約2%のセメント、4〜5%のケイ酸ナトリウム、1%のピッチまたは糖蜜を添加することで、砂に良好な結合を開発できます。
これらの型は滑らかで正確な表面を生み出しますが、セメント結合砂型の主な欠点は、フラスクからノックアウトするのが困難なことです。
5. シェル造型
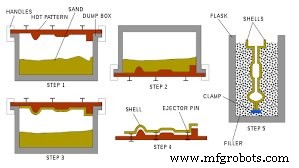
シェル造型:発明者の名から、シェル造型はクローニングプロセスまたはCプロセスとも呼ばれます。これは鋼、鉄、非鉄合金の鋳造のための樹脂結合砂技術の一変種です。
型は微細砂(100〜150メッシュ)と熱硬化性樹脂バインダーの混合物から、加熱された金属パターン(好ましくは灰鋳鉄製)に押し当てて形成されます。この方法で混合物を加熱すると、樹脂が硬化し、砂粒が互いに接着して、パターンの寸法と形状に正確に適合する頑丈なシェルが形成され、型の半分を構成します。
シェルが硬化してパターンから剥離した後、必要なコアをセットし、型の2半分を固定し、フラスクに入れバックアップ材を追加します。その後型は注湯準備完了です。
6. ホットボックス・コールドボックス造型
ホットボックスプロセスは、特にコア製作に適応され、基本的にシェル造型と同じ材料を使用しますが、ここでは樹脂を砂粒のコーティングに適用します。樹脂-砂混合物を、約200〜300°Cに加熱された金属パターンまたはコアボックスに吹き付け、シェル形成を許す代わりに固体塊を形成させます。
現在、特殊ホットボックスマシンが利用可能で、砂混合物を加熱パターンに吹き付け、吹き付け砂を硬化させ、型またはコアをパターンまたはコアボックスから剥離します。
シェル造型よりも高い寸法精度と高い生産速度が達成されます。これは大量に必要な小型鋳物の機械化生産のための本質的な造型およびコア製作プロセスです。
コールドボックスプロセスは、微細な乾燥砂をポリイソシアネート樹脂バインダーとアルキドフェノール樹脂と混合し、密封されたコアボックスに混合物を吹き込み、トリエチルアミン蒸気を空気伝播触媒としてコアボックスに注入することで構成されます。液体フェノール樹脂の水酸基がイソシアネート基と結合し、硬いウレタン樹脂を形成します。2つのバインダー成分は通常1:1の比率で使用され、樹脂混合物の1〜2重量%が砂に添加されます。
このプロセスの利点は、パターン加熱が不要で、硬化がわずか20〜30秒で完了することです。したがって、シンプルで高生産性のコア製作プロセスであり、大量に必要な小型鋳物に極めて適しています。
7. インベスト造型(ロストワックス・精密鋳造)
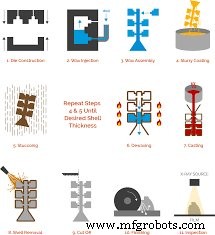
インベスト造型:この鋳造製造プロセスはしばしば「ロストワックスプロセス」および「精密鋳造プロセス」と呼ばれます。このプロセスでは鋳物を非常に近い公差で製造でき、後加工を必要としません。
主に図に示す2段階で構成されます。まず、木材または金属のマスターパターンを作り、その周りに型を形成します。これは造型砂ではなく、ゼラチンまたは低融点合金で、マスターパターン上に注がれます。このマスター型は通常の2セクションで構成され、開閉可能です。これは「ロストパターン」を作るために使用されます。
8. 石膏造型
石膏造型:この方法では、型を石膏またはパリ石膏で準備します。実務では、パリ石膏をタルク、アスベスト、繊維、シリカ粉、制御量の水と混合してスラリーを形成します。この石膏スラリーをフラスク内に拘束された金属パターン上に注ぎます。
型を振動させ、スラリーを硬化させます。硬化完了後約30分でパターンを取り除き、コンベアオーブンで約200°Cまで徐々に加熱乾燥・バックアップします。インサートとコアを配置し、ガイドピンでコープとドラッグを合わせます。溶融金属を型に注湯します。最後に鋳物を型内で冷却、シェイクアウトし、型を破壊します。鋳物はゲート、スプルー、フラッシュをトリミングします。
9. セラミック造型
セラミック造型プロセスでは、特別に開発されたセラミック骨材と液体化学バインダー(アルコールベースシリコンエステル)からなる厚いスラリーを、再利用可能な分割・ゲート付き金属パターン(通常マッチプレートに取り付け)に注ぎます。スラリーは自らすべての空洞とリセスを埋め、型の締め固めや振動は不要です。パターンは約3〜5分で硬化後引き抜かれます。セラミック塊をフラスクから取り出し、硬化剤で処理して化学的安定化を促進し、炉で約980°Cまで加熱して液体バインダーを除去します。その後型は溶融金属注湯の準備完了です。
10. 吸引造型(バキューム造型)
吸引造型プロセス:この方法では、型空間から空気を吸い出して真空を作ります。その後造型砂が吸い込まれ、空洞が充填されます。その後パターンで砂を締め固めます。このプロセスは鉄、鋼、アルミニウムの鋳造に使用されます。
造型プロセスとその種類・分類に関する重要なポイントをすべて網羅しようと努めました。記事をお楽しみいただけましたら幸いです。コメント欄でフィードバックをお寄せください。
産業技術