



鍛造操作:種類・手順・メリット・デメリット・MCQを徹底解説
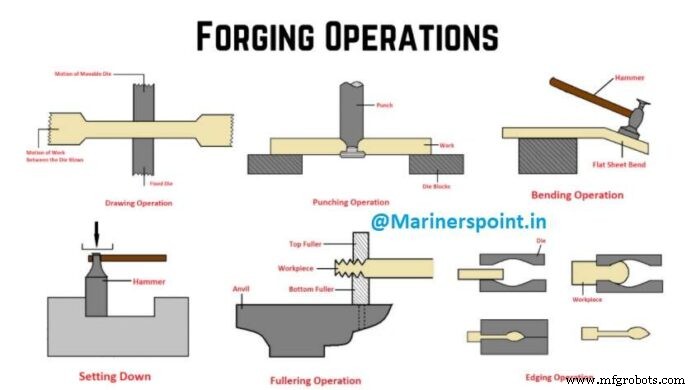
この記事では、金属を局所圧縮力で成形する鍛造の定義・温度分類・3大工法(手鍛・ドロップ鍛造・動力鍛造)・スミス鍛造8大基本操作・メリット/デメリット・頻出MCQ11問まで、現場技術者・学生向けに体系解説します。
鍛造とは
ハンマーまたはダイスで局所圧縮力を加え金属を所望形状に成形する製造プロセス。温度により冷間鍛造・温間鍛造・熱間鍛造に大別。
3大鍛造工法
- 手鍛(スミシング):ハンマー手打ち。少量・軽量・修理現場向け。近年は動力鍛造に置換進む。
- ドロップ鍛造:上型(ハンマー)を落下させ加熱ワークを下型で成形。反復打撃。
- 動力鍛造(パワーフォージング):動力ハンマーまたはプレスで計算された力を加え成形。大量生産向け。
スミス鍛造8大基本操作
全て加熱状態で実施。作業中冷えれば「フレッシュヒート(再加熱)」で温度維持。
- アップセッティング(突き上げ):長さ犠牲に断面拡大。エンドプレッシャーで実施。重打撃で均一拡大、軽打撃で局部拡大(端部・中央部選択可)。
- ドローダウン(引き延ばし・スウェージング):断面犠牲に長さ延伸。ストレートペインハンマーまたはトップフラッター+スレッジで実施。
- セッティングダウン(局部絞り):ドローダウンの局部版。セットハンマー・フラッターで肩部寄り絞り。
- パンチング(穴あけ):熱パンチでプリチェルホール・ダイス穴・スウェージブロック穴利用し円筒孔形成。
- ベンディング(曲げ):角度曲げ・曲線曲げ。アンビルエッジ・ホーン・スウェージブロック・プリチェルホール+レンチ等で実施。外側引張・内側圧縮で肉薄化。
- 溶接(シャッティング):鍛造溶接の要は接合面の機械的・化学的清浄度確保。フラックス(石英砂・焼硼砂・硼砂4:塩化アンモニウム1)で酸化防止。
- 切断:熱チゼルで黒赤熱(850~950 ℃)切断。チゼル頭は丸めハンマー打撃。
- フラッタリング(フラッター仕上げ):丸鼻フラッターで材料展延・幅広げ。跡の段差は後工程で平坦化。
- エッジング(縁取り):板材を2ダイスエッジ間で押し付け成形。
鍛造のメリット
- 引張強度低下・可塑性付与で自在成形
- 引き延ばし・突き上げ・曲げが容易
- ニアネットシェイプで仕上げ工数・時間削減
- 鍛造後切削等後加工容易
- 材料歩留まり良好(スクラップ少)
- 熱間鍛造で組織改善(繊維流動)
- 残留応力・クラックリスク低減
鍛造のデメリット
- 加熱酸化で表面劣化
- 脆性材は鍛造不可
- 鍛造単独で仕上精度出せない
- 寸法変動あり(熱膨張・収縮)
頻出MCQ(11問)
- 特殊ダイス不要な鍛造は? → b) スミス鍛造(フラットダイス・開放型、職人技量依存)
- 反復打撃・閉鎖ダイス使用は? → a) ドロップ鍛造
- 反復打撃でなく漸増力で成形は? → d) プレス鍛造(ダイス接触時間秒オーダー、ワーク全体変形可能)
- コイニング・成形が特殊な鍛造は? → b) プレス鍛造(材料強度5~6倍圧力、微細ディテール形成)
- 均一断面部品に用いるのは? → a) アップセット鍛造(丸棒端部拡径)
- 棒・管断面を反復衝撃で成形は? → d) スウェージング
- ヘッディングは何鍛造? → c) アップセッティング(ボルト・ネジ頭成形に多用)
- ヘッディングで座屈回避の長さ/径比は? → c) 3:1
- 板薄肉で凸凹形成(裏面に対応凹凸)は? → b) エンボッシング(番号板・装飾品等)
- ベアリングボール製造は? → a) スキュー圧延
- フラッタリング目的は? → a) 材料引き延ばし(断面縮小・長さ延伸準備)
以上、鍛造操作の全容をカバーしました。現場作業標準化・技能継承・試験対策にご活用ください。ご感想はコメント欄へ。
産業技術
- 鍛造プロセス完全ガイド:種類、操作、用途、メリット・デメリット
- ブローチ加工:原理、工具、種類、メリット・デメリット
- アンチエイリアシング完全ガイド:6つの種類と手法でデジタル画像を滑らかに
- プレス加工(スタンピング)完全解説:種類、プロセス、用途
- 旋削加工(ターニング)完全解説:定義、種類、主要操作、切削条件
- 旋盤完全ガイド:種類、機能、用途を徹底解説
- 鍛造:プロセス、種類、材料、メリット・デメリット、用途
- パワーハンマーとは?種類、設計、動作原理を徹底解説
- ジグとフィクスチャ完全解説:定義、種類、メリット、主な違い
- 旋盤作業と切削工具:精密加工をマスターする
- 機械加工操作のマスター:必須ツールと技術