



圧延プロセス完全解説:定義、仕組み、種類、メリット・デメリット、用途
The Mechanical Postへようこそ!今日は以下について見ていきます:
圧延プロセスとは?その動作、利点、欠点、用途。
圧延プロセスとは?
圧延は、金属をローラーの組み合わせを通過させる製造プロセスの一種で、金属ワークピースの断面積の減少と均一化をもたらします。
このプロセスは主に圧延される金属の断面を扱います。このプロセスを使用する主な目的は、ワークピースの長さを増やすことで厚みを減らすことです。ただし、このプロセスではストリップ/シートの幅は同じままです。
圧延プロセスは、金属の機械的特性の一つである「塑性」を利用します。
金属がローラーを通過すると圧縮を受けます。加えられる荷重は、圧縮される金属の比例限度を超えるものです。これにより塑性変形が生じ、ワークピースに望ましい形状を与えることができます。
圧延プロセスは主にワークピースの温度に基づいて2つのカテゴリーに分類されます。
- 熱間圧延プロセス
- 冷間圧延プロセス
熱間圧延プロセス
金属ストリップ/シートを再結晶化温度以上に加熱してからローラーを通過させる圧延プロセスを熱間圧延プロセスと呼びます。
熱間圧延プロセスの利点
- 金属の加熱により軟らかくなり、圧延が容易になる。
- 金属ワークピースに所望の形状を与えるのに必要な力が少ない。
- 加熱により材料のひずみが減少する。
熱間圧延プロセスの制限
- 加える力が少ないため、ワークピースの表面仕上げが劣る。
- 金属加熱用の加熱要素が必要。
- 冷間圧延プロセスと比較して運用コストが高い。
冷間圧延プロセス
金属ストリップ/シートを室温でローラーを通過させる圧延プロセスを冷間圧延プロセスと呼びます。
冷間圧延プロセスの利点
- 優れた表面仕上げ。
- 熱間圧延プロセスと比較して安価。
冷間圧延プロセスの制限
- 金属ストリップをローラーを通すのに多大な力が必要。
- 冷間圧延プロセスは材料に内部応力を誘発する可能性がある。
合わせて読みたい
- 押出プロセスとは?
- GMAWまたはMIG溶接とは?
- 鋳造プロセス – 詳細説明
圧延プロセスの種類
ローラーはワークピースと望ましい出力に応じて様々な形状と配置で提供されます。ローラーの種類は:
- 横断圧延
- 連続圧延
- 形状圧延(セクション圧延)
- リング圧延
- ねじ圧延
横断圧延
横断圧延は、テーパーシャフト、リーフスプリングなどの製造に使用される圧延プロセスの一種です。
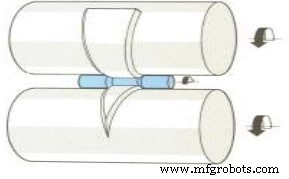
このプロセスは、同じ方向に回転するローラーで構成され、金属バーが横方向に供給されるため、「横断圧延」と呼ばれます。
連続圧延
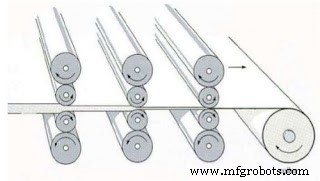
円筒ローラーが適切な位置に配置される最もシンプルな圧延形式です。ワークピースが前進するにつれて厚みが減少し、長さが増加します。幅はわずかな変化を除いてほぼ同じままです。
形状圧延(セクション圧延)
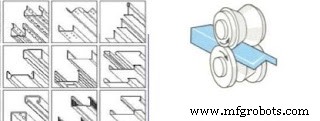
平らなスラブが徐々に複雑な形状に曲げられます。不規則な形状のチャンネルやトリムなどの成形断面に適しています。
リング圧延
名前の通り、この圧延プロセスは図に示す特殊な圧延配置を使用して金属ストリップを円形リングに変えるのに役立ちます。
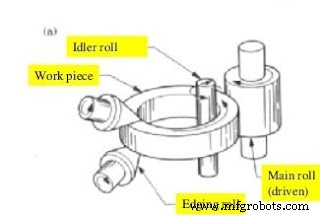
リングの直径を増やす特殊な熱間圧延です。結果として得られる結晶構造は円周方向で、より良い機械的特性を与えます。
ねじ圧延
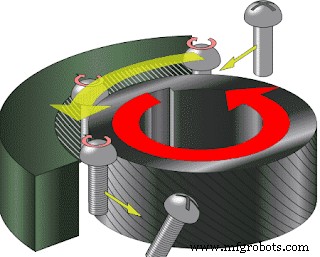
このプロセスでは、円筒ワークピースの円周上にねじが形成されます。図に示すように、ダイスが円筒材の表面に押し付けられると、転造ねじが1パスで生成されます。
 |
| Tosaka / CC BY |
ワークピースが供給ダイス面で回転すると、材料が変位してねじの谷が形成され、変位した材料が放射状に外側に流れてねじの山を形成します。
圧延における欠陥の種類
圧延プロセス中、ワークピースに欠陥が導入されます。いくつか議論しましょう。欠陥の種類は:
- 波状構造
- エッジクラック
- アリゲータリング
波状構造
不適切な力の適用またはローラーの不適切な配置により、金属シート/ストリップが正常に圧縮されず、滑らかなものではなく波状のワークピースになる。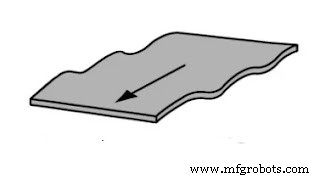
エッジクラック
熱間圧延プロセス中に金属を突然かつ過度に焼入れすることで内部応力が増大し、エッジクラックが形成される。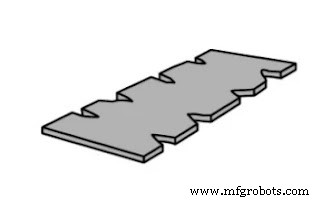
アリゲータリング
亀裂が金属層の間で分離を引き起こし、ワニの口のように見える欠陥。 hence the name alligatoring.(ワニの口に似ているためアリゲータリングと呼ばれる)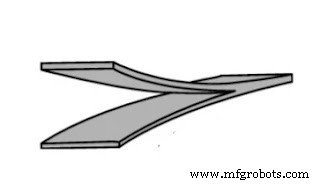
圧延プロセスの利点
圧延プロセスの利点は以下の通り:
- 高速で時間のかからない製造プロセス。
- 大量生産に適している。
- 高効率。
- 複雑な断面プロファイルを容易に生産可能。
- 圧延プロセスは非常に厳しい公差のワークピースを生産するように設計可能。
圧延プロセスの制限
- 初期費用/投資が高い。
- 圧延ワークピースの表面仕上げがあまり良くないため、さらなる仕上げプロセスが必要。
- 大量生産にのみ適している。
圧延プロセスの用途
圧延プロセスは多くの産業用途を見出しています:
- 圧延プロセスを使用して、シャフト、ロッド、チューブ、アクスル、スピンドルなどを製造可能。
- 所望の断面を持つワークピースの製造に圧延が使用される。
- ギアブランクへのギア製造に圧延が使用される。
- ねじ圧延を利用して、ねじ部品、ボルト、ねじなどを製造。
- ベアリング、タービンリングはリング圧延プロセスで製造。
- 圧延製造プロセスは自動車産業で多くの用途を見出す。
- 金属シート、プレート、パネルなどは圧延プロセスで製造。
以上が圧延プロセスの概要です。この投稿が気に入ったら、またはご提案があればコメントでお知らせください。喜んでお聞きします。
また、購読ボタンをクリックして購読を検討し、私たちの投稿をお見逃しなく!
またすぐに別の面白い記事でお会いしましょう。それまで学び続け、The Mechanical Postをお読みください!
産業技術