



鍛造欠陥:9大タイプ・原因・対策を図解で完全解説
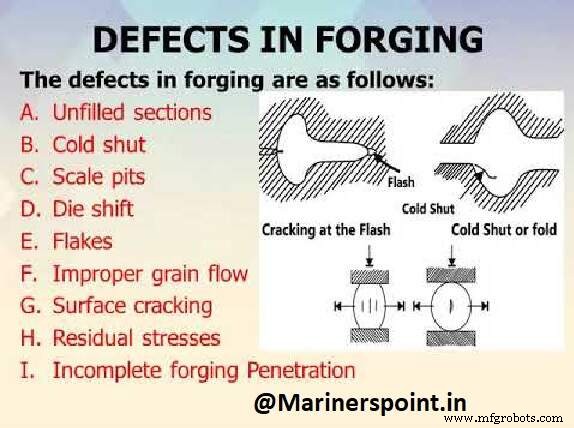
この記事では、鍛造品質を左右する鍛造欠陥について、定義・9大分類・発生原因・除去・予防対策・過去問まで、品質管理・現場技術者向けに実務的にまとめました。
欠陥とは
許容基準を超える不完全状態。基準内の不完全は「欠点」と区別。鍛造欠陥は製品信頼性・コストに直結する重大課題。
鍛造欠陥の定義
素材起因・閉鎖ダイス鍛造プロセス起因・後工程起因など多岐にわたる。本稿では閉鎖ダイス鍛造・後工程で頻発する代表的欠陥を中心に、性能影響・将来予防策を解説。
9大鍛造欠陥タイプ
- 未充填:ダイス隅まで金属流入せず。原因:ダイス設計不良・材料不足・加熱不良。対策:ダイス最適化・材料確保・適正加熱。
- コールドシャット:隅部微細クラック。原因:ダイス隅R不足・過冷却。対策:フィレットR拡大。
- スケールピット:表面凹凸。原因:鍛造後スケール除去不十分(露天鍛造で顕著)。対策:徹底ショットブラスト・酸洗い。
- ダイスシフト:上下ダイス位置ズレで寸法ズレ。原因:アライメント不良。対策:ダイス半分ずつワーク載せ合わせ確認・キー・ガイド整備。
- フレーク(内部割れ):急冷による内部微細クラック、強度低下。対策:緩徐冷却・制御冷却。
- 不当結晶粒成長:金属流動不良で所定組織崩壊。対策:適正ダイス設計・金属流動解析。
- 浸透不足:軽打撃・高速打撃で内部まで鍛造未達。対策:プレス制御最適化・適正打撃エネルギー。
- 表面クラック:低温作業で多発。対策:適正作業温度維持・再加熱徹底。
- 残留応力:急冷・不均一冷却で発生。対策:緩徐冷却・焼鈍・焼正で応力除去。
鍛造欠陥の主な原因分類
- 溶解プラクティス起因:ダート・スラグ・ブローホール等
- インゴット欠陥:シーム・パイピング・クラック・偏析等
- 不適切加熱・冷却:過熱・脱炭・フレーク
- 不適切鍛造:シーム・クラック・ラップ等
- 鍛造設計不備
- ダイス設計不備
- ダイス内材料位置決め不良(ミスマッチ)
欠陥除去・予防の実務対策
- 浅いクラック・キャビティ:冷間チゼル・熱間セットで除去
- 表面クラック・脱炭層:専用研削盤で除去。加熱不足・脱炭・過熱・焼損防止徹底
- ダイス設計段階で全側面検討(流動解析・熱応力解析活用)
- パーティングライン単一平面化でミスマッチ防止
- 変形品:プレス矯正(可能範囲)
- 正しいファイバーフローで機械的性質最大化、焼鈍・焼正で内部応力除去
頻出FAQ・過去問
- 代表的6大欠陥:未充填・コールドシャット・スケールピット・ダイスシフト・フレーク・不当結晶粒成長・浸透不足・表面クラック・残留応力(9つ全て)
- 不適切鍛造起因欠陥:シーム・クラック・ラップ → d) すべて
以上、鍛造欠陥のタイプ・原因・対策を網羅しました。品質向上・歩留まり改善にご活用ください。ご質問はコメント欄へ。
産業技術