



金属鋳造の完全ガイド:種類、メリット、工程、用途
この記事では、金属鋳造とは何か、どのように行われるか、そのプロセス、金属鋳造の段階、および金属鋳造プロセスの種類について学びます。
金属鋳造プロセス
金属鋳造プロセスは、望ましい形状を設計する製造手段として、最古かつ最も一般的な方法です。ほとんどの製品の製造における最初のステップです。
鋳造は、溶かすことができるあらゆる金属から作られ、設計者が望むあらゆる形状を持つことができます。鋳造品は、数ミリから数メートルのサイズで生産できます。鋳造品の重量は、数グラムから数トンまで可能です。
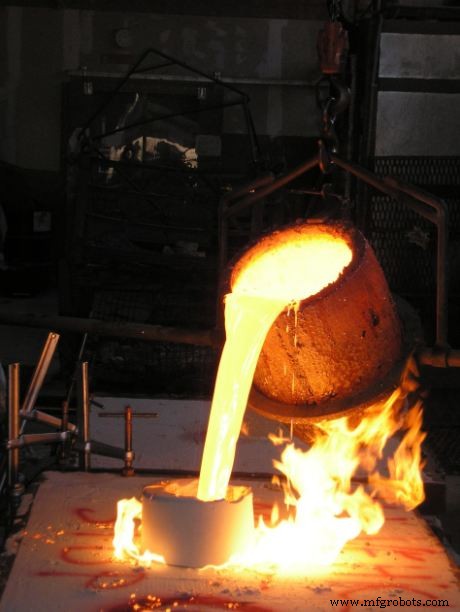
機械加工が難しい金属で作られた、非常に複雑な形状、中空部分、複雑な内部空洞、不規則な曲面を持つ製品は、鋳造プロセスによって容易に生産できます。
関連記事:鋼の熱処理 なぜ製造における重要な要素なのか
多くの鋳造プロセスが利用可能であり、特定部品の生産プロセスの選択は、生産コスト、生産速度、サイズ、形状、表面仕上げなどの要因に依存します。鋳造プロセスは、基本的に型の準備に使用される材料の種類と溶融材料の注湯方法において互いに異なります。
型材は一般的に砂または金属であり、注湯方法は重力、真空、低圧、高圧を使用する場合があります。鋳造は、他の方法では困難または非経済的な複雑な形状を作るために最もよく使用されます。
現代の鋳造プロセスは2つの主要カテゴリに分けられます:
- 消耗型
- 非消耗型鋳造
消耗型鋳造では、砂型鋳造、シェル鋳造、石膏型鋳造、インベストメント鋳造、消失模型鋳造が含まれます。
非消耗型鋳造では、永久型鋳造、ダイカスト、半凝固金属鋳造、遠心鋳造、連続鋳造が含まれます。
金属鋳造プロセスの利点
- 鋳造プロセスにかかるコストは、他の製造プロセスと比較して非常に低いです。
- 他の製造方法では加工が困難な非常に重くかさばる部品を、このプロセスで製造できます。
- 鋳造は大量生産だけでなくロット生産にも採用できます。
- 製品を単一ピースとして鋳造できるため、金属接合プロセスが不要になります。
金属鋳造プロセスの分類
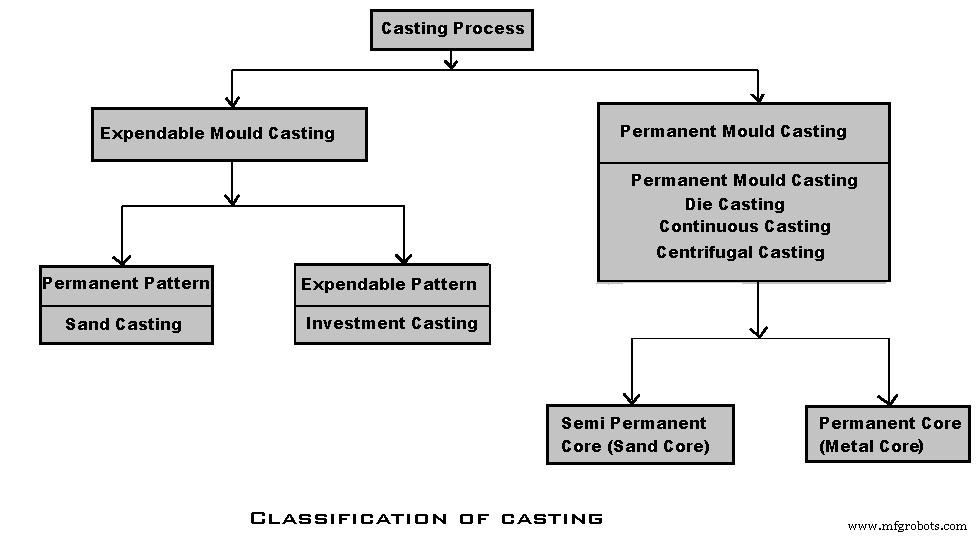
- 現代の鋳造プロセスは、消耗型と非消耗型(永久型)鋳造の2つの主要カテゴリに細分されます。
- 型が単一鋳造用に使用される場合、砂で作られます。このような型は、鋳出し時に破壊されるため消耗型と呼ばれます。
- これらは少量生産に使用されます。
- 型が繰り返し使用される場合、金属またはグラファイトで作られ、永久型と呼ばれます。
見逃せない:非従来型機械加工プロセスの種類とは?[PDF]
金属鋳造プロセスの種類
大量生産に使用される4つの異なる金属鋳造プロセスの種類は以下の通りです:
- 砂型鋳造
- インベストメント鋳造
- 永久型鋳造
- 圧力ダイカスト
1. 砂型鋳造
最も広範囲かつ広く使用されている金属鋳造プロセスのタイプです。これは消耗型・永久模型鋳造プロセスです。砂型鋳造プロセスには、炉、金属、模型、砂型の使用が含まれます。
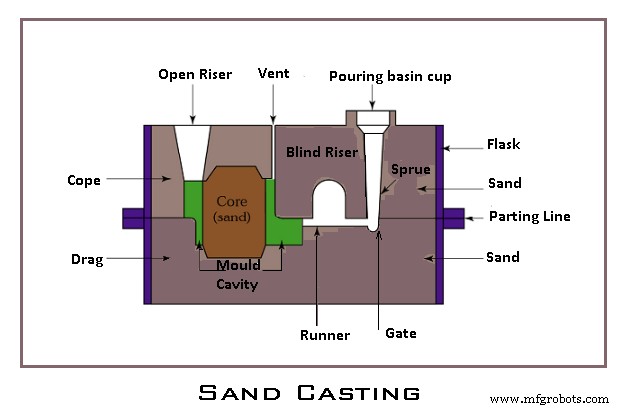
模型の周りの砂の手突きは、単純な鋳造に使用されます。複雑な鋳造の場合、砂混合物は成形機によって圧密されます。成形機は生産コストを増加させるだけでなく、突き固めのための力の適用と分布を改善することで鋳造品質も向上させます。
あらゆる種類の金属に使用できますが、表面仕上げと寸法精度は他の鋳造プロセスと比較して良くありません。最も経済的な生産プロセスです。
砂型鋳造の利点
- ほぼあらゆる金属を鋳造できます。
- サイズと形状に制限がありません。
- 設備コストが低い。
- 少量生産では安価です。
砂型鋳造の欠点または制限
- 粗い仕上げ。
- 寸法精度が良くありません。
- 鋳造後に仕上げ加工が必要です。
- 生産速度が低いです。
2. インベストメント鋳造
シェルインベストメント鋳造における操作の順序は以下の通りです:
- マスターパターンの製作: マスターパターンは木材やプラスチックなどの材料を使用して作られます。
- マスターダイの製作: マスターパターンを使用して、低融点金属からダイを鋳造できます。鋼または木製ダイが使用されます。
- ワックスパターンの準備: 溶融ワックスをダイに注いでワックスパターンを作ります。ワックスが固化したら、ダイから取り出します。
- ワックスパターンの組み立て: 鋳造サイズに応じて、複数のワックスパターンを中央スプルーとランナーを持つツリーまたはクラスターの形で組み立てます。
- クラスターのコーティング: クラスターを薄い耐火物層でコーティングします。このステップは、加水分解エチルシリケート、アルコール、ゲル化剤を混合した非常に微細な耐火物スラリーにクラスター全体を浸漬することで実行されます。
- 最終耐火物層の生成: ここでは、コーティングされたクラスターを比較的粗く粉砕された耐火物に繰り返し浸漬して、コーティングの所望の厚さを達成します。
- コーティングの硬化: コーティングされたクラスターを数時間(数時間)乾燥・硬化のために放置します。
- ワックスパターンの溶解: 型を逆さまにして炉に入れ、ワックスを型から流出させ、再利用のために回収します。
- 型の予熱: 型を700〜1000℃で焼成し、型に強度を与え、溶融金属がすべての複雑で薄い断面に流れることを確実にします。
- 熱い型への充填: 重力、真空圧力、または力によって溶融金属を型に充填します。
- 鋳造品の洗浄: スプルーとランナーを取り除き、鋳造品を洗浄・仕上げします。
インベストメント鋳造の利点
- ほぼあらゆる金属を鋳造できます。
- 良好な表面仕上げ。
- 良好な寸法精度。
- かなり高い生産速度。
- 複雑な形状を鋳造できます。
- 仕上げコストが低い。
インベストメント鋳造の欠点または制限
- 労働コストが高い。
- 型とパターンが高価。
- 部品サイズに制限があります。
3. 永久型鋳造
永久型鋳造プロセスは非常に多くありますが、いくつかを以下に示します:
- 重力供給永久型鋳造
- 低圧永久型鋳造
- ダイカスト
- 遠心鋳造
- 連続鋳造
これらのプロセスでは、型が繰り返し使用されます。型は一般的に2つの半分に分かれ、容易な開閉のために設計されています。イジェクターピンは、凝固した鋳造品の取り出しのために設けられています。金属型は透過性がないため、分割面に沿ったクリアランスとイジェクターピンがガス逃げのベントとして機能します。
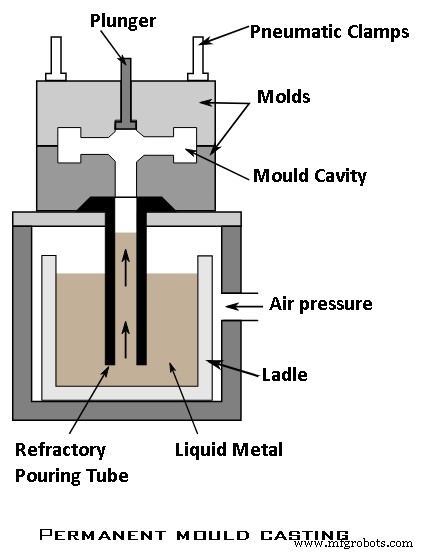
型の薄い壁の耐火物コーティングは、型寿命を延ばすだけでなく、鋳造品が型壁に付着するのを防ぎます。
型の予熱と水循環による制御冷却で均一な型温度を維持します。永久型と他のプロセスは、合金鋼型を使用して低融点非鉄材料の鋳造に使用されます。
他のプロセスと比較して、このプロセスではより良い表面仕上げと寸法精度が得られます。初期コストが高いため、これらのプロセスはより高い生産量が要求される場合にのみ経済的です。
永久型鋳造の利点
- 良好な表面仕上げ。
- 良好な寸法精度。
- 高い生産速度。
永久型鋳造の欠点または制限
- 型コストが高い。
- 大量生産に適しています。
- 単純な形状の鋳造に適しています。
- 低融点金属の鋳造に適しています。
4. ダイカスト
ダイカストは、永久型鋳造プロセスの非常に一般的なタイプです。ストーブ、ファン、モーター、おもちゃなど、多くの家電部品の生産に使用されます。
ダイカスト部品の表面仕上げと公差は非常に良好で、ほぼ後処理が不要です。ダイカスト型は高価で、製作に相当なリードタイムを必要とします。これらは一般的に「ダイ」と呼ばれます。
ダイカストには2つの一般的なタイプがあります:
- ホットチャンバーダイカスト
- コールドチャンバーダイカスト
4.1 ホットチャンバーダイカストプロセス
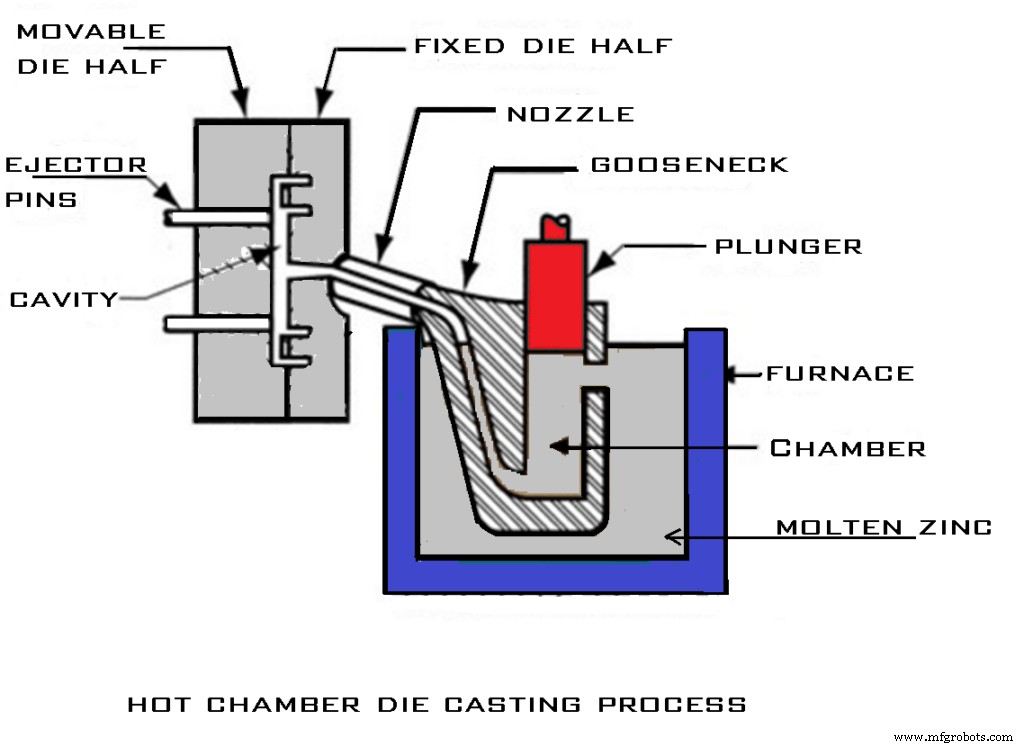
ホットチャンバープロセス(亜鉛合金、マグネシウムに使用)では、ダイキャビティに接続された圧力チャンバーが溶融金属で常に満たされています。
基本的な操作サイクルは以下の通りです:
- ダイが閉じ、グースネックシリンダーが溶融金属で満たされます。
- プランジャーが溶融金属をグースネック通路とノズルを通ってダイキャビティに押し込みます:金属は固化するまで圧力下で保持されます。
- ダイが開き、コアがあれば引き込まれます;鋳造品はイジェクターダイに留まります;プランジャーが戻り、ノズルとグースネックを通って溶融金属を引き戻します。
- イジェクターピンが鋳造品をイジェクターダイから押し出します。プランジャーが入口穴を露出させると、溶融金属がグースネックシリンダーを再充填します。
ホットチャンバープロセスは、(a)低融点を持ち、(b)ダイ材料(鋼)と合金化しない金属に使用されます。一般的な例はスズ、亜鉛、鉛です。
4.2 コールドチャンバーダイカストプロセス
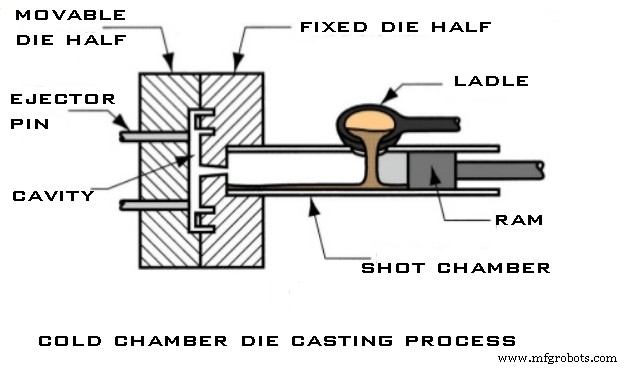
コールドチャンバープロセスでは、各サイクルで溶融金属がコールドチャンバーに注がれます。操作サイクルは:
- ダイが閉じ、溶融金属がコールドチャンバーシリンダーに注がれます。
- プランジャーが溶融金属をダイキャビティに押し込みます;金属は固化するまで高圧下で保持されます。
- ダイが開き、プランジャーがシリンダーから固化スラグを押し出します;コアがあれば引き込まれます。
- イジェクターピンが鋳造品をイジェクターダイから押し出し、プランジャーが元の位置に戻ります。
このプロセスは、アルミニウム、銅(およびそれらの合金)などの高融点金属に特に有用です。
ダイカストの利点
- 優れた表面仕上げ。
- 優れた寸法精度。
- 高い生産速度。
- 複雑な形状を鋳造できます。
- 仕上げコストがほぼゼロまたは不要。
ダイカストの欠点または制限
- ダイの高コスト。
- 非鉄金属の鋳造に限定されます。
- 部品サイズに制限があります。
おすすめ:溶接欠陥の種類とは?原因と対策 [PDF]
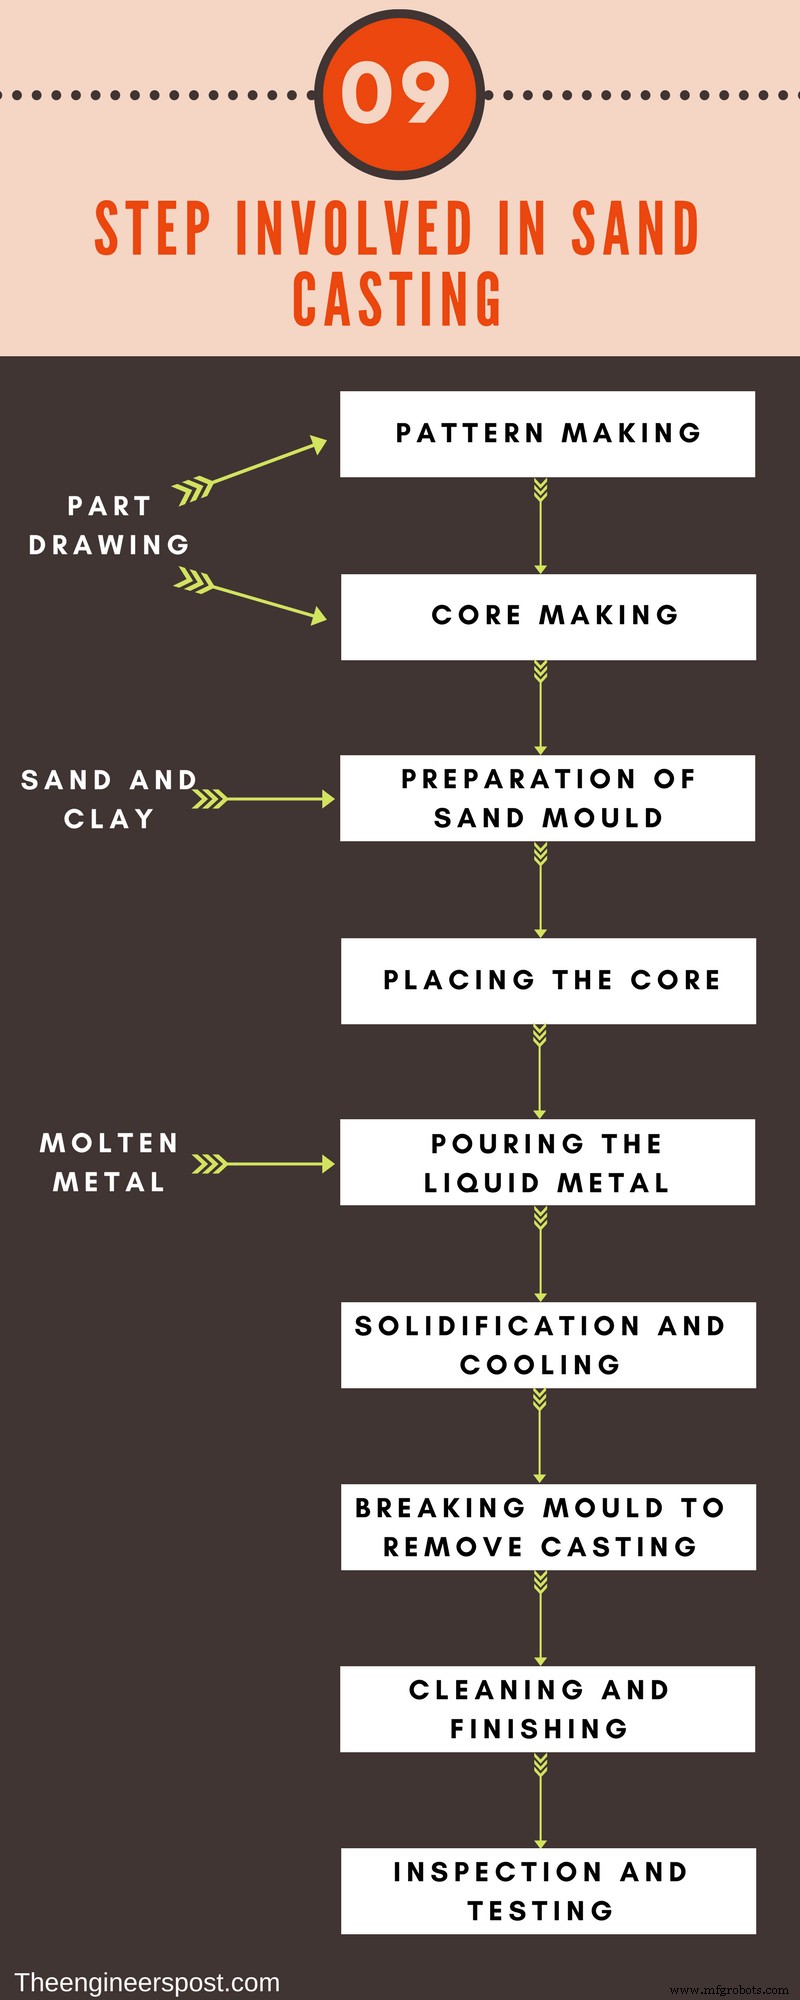
金属鋳造プロセスの段階
鋳造品を生産する金属鋳造プロセスは以下の通りです:
- 模型製作
- 型造りとコア製作
- 溶解と鋳込み
- フェトリング(仕上げ)
- 試験と検査
最初の段階は鋳造所の外で行われ、残りの4段階は鋳造所内で行われます。
1. 模型製作
- 模型製作では、計画課から受け取った鋳造品の図面と型造りプロセスに従って、模型が設計・準備されます。
- 模型の材料は、必要な鋳造数と鋳造品で望まれる表面仕上げなどの要因に基づいて選択されます。
- これは工具とダイ製造、型製造の職種に関連する熟練職種ですが、精密木工の要素もしばしば取り入れられます。
- 模型製作に使用される材料は木材、金属、プラスチックです。
2. 型造りとコア製作
- 模型は型造り段階に送られ、模型の助けを借りて砂または材料で型が準備され、所望の形状の空洞が生み出されます。
- 中空部分を得るために、コアボックスでコアが準備されます。型とコアは強度を与えるために焼成され、最終的に注湯のために組み立てられます。
- 型造りは手作業または機械の助けを借りて行えます。
- 溶融金属の流れのための適切な型設計と配置は、健全な鋳造品の生産にとって非常に重要です。
3. 溶解と鋳込み
- 正しい組成の金属を適切な炉で溶解します。
- 溶融金属をレードルで取り、型に注ぎ込みます。
- 型を冷却させ、型内の溶融金属を凝固させます。
- 型を破壊して鋳造品を取り出し、洗浄部門に送ります。
4. フェトリング(仕上げ)
- 鋳造品はフェトリング部門に送られ、不要な突起、付着砂が除去され、表面全体が清潔で均一になります。
- 一部の鋳造品には熱処理も必要で、これはこの段階でのみ行われます。
5. 試験と検査
- 検査員が鋳造所から出荷前に鋳造品を試験・検査し、欠陥がなく所望の仕様に適合することを確認します。
- 鋳造品に欠陥が見つかった場合、完全に不合格とされます。
関連記事:すべての機械エンジニアが知っておくべき機械的特性のリスト
以上です。読んでいただきありがとうございます。この記事が気に入ったら友達と共有してください。「金属鋳造プロセスの種類」について質問がある場合はコメントでお聞きください。
新着記事の通知を受け取るためにニュースレターを購読してください:
産業技術