



はんだ付け完全ガイド:種類、工具、安全対策、メリット・デメリット
はんだ付けとその種類
はんだ付けとは、融点450℃以下のフィラー金属を添加して2枚の金属板を接合するプロセスです。はんだ付けで使用される材料ははんだと呼ばれ、スズと鉛の合金で構成されます。
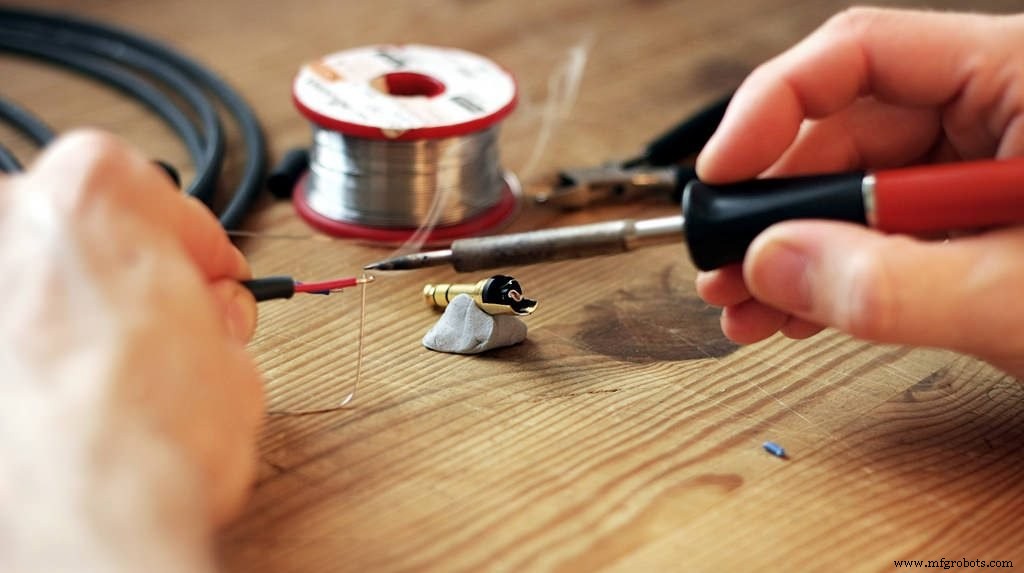
はんだ付けで使用されるフラックス材は塩化亜鉛と塩化アンモニウムで構成されます。フラックスの機能は、溶融はんだが濡れて継手に流れ込むことを防ぐことです。一般に、継手の用途に応じて様々な組成の鉛スズ合金が使用されます。
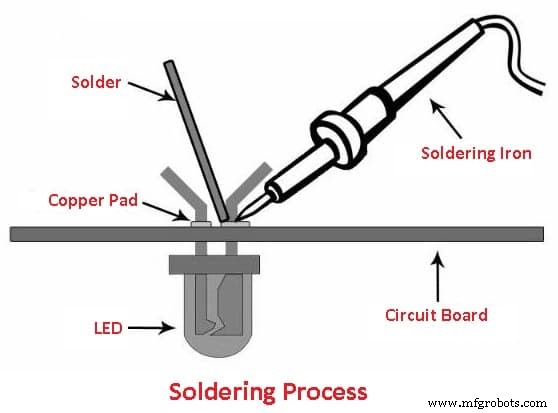
はんだ継手の強度は合金の強度とその接着特性に依存します。はんだ付け後、フラックス残渣は腐食を防ぐため水で十分に洗浄して除去する必要があります。はんだ継手の強度は比較的低いです。はんだ付けは電気・電子用途、板金加工、ワイヤ端子、金属容器の密封、同様の小さな部品に一般的に使用されます。
はんだ付けの種類
はんだ付けの種類は以下の通りです:
- 軟ろう付け(ソルダリング)
- 硬ろう付け(銀ろう付け)
- ろう付け(ブレージング)
1. 軟ろう付け(ソルダリング)
高温にさらされず、極端な荷重や力がかからない部品の接合に板金加工で使用されます。ワイヤや小さな部品の接合にも使用されます。
主に鉛とスズで構成されるはんだの融点範囲は150~350℃です。軟ろう付けには常に適切なフラックスが使用されます。その機能は、はんだ付けされる表面の酸化を防ぐか、加熱中に金属表面に付着した酸化物を溶解することです。腐食性がありますが、塩化亜鉛が最も一般的なはんだ付けフラックスです。ロジンは非腐食性ですが、塩化亜鉛のような洗浄特性はありません。ブロートーチまたはこてを使用してベースメタルを加熱し、はんだとフラックスを溶かします。
軟ろう付けは全ろう付けタイプの中で最もフィラー金属融点が低く、約400℃以下、これらのフィラー金属は典型的には合金で、液相温度はしばしば350℃以下です。軟ろう付けで使用される低温のため、部品への熱ストレスは最小限ですが、強力な継手は形成されず、機械的荷重を負担する用途には不向きです。
2. 硬ろう付け(銀ろう付け)
軟ろう付けより高温で溶け、より強力なはんだを使用します。銀ろう付けは硬ろう付けの一種で、スズと混合した銀をろう材として使用します。
様々な硬ろうの温度は約600~900℃です。フラックスは主にペースト状で、加熱前にブラシで継手に塗布します。硬ろう付けではブロートーチが装置となります。
用途別の異なるはんだ組成は以下の通りです:
- 軟ろう:鉛37%、スズ63%
- 中ろう:鉛50%、スズ50%
- 配管用ろう:鉛70%、スズ30%
- 電気工事用ろう:鉛58%、スズ42%
3. ろう付け(ブレージング)
これらのはんだ付けタイプは、硬ろう付けと軟ろう付けで使用される金属よりもさらに高い融点の金属を使用します。しかし硬ろう付けと類似しており、接合される金属を溶かすのではなく加熱します。
両材料が十分に加熱されたら、それらの間にはんだ材料を配置し、それが溶けて接着剤として機能します。
はんだ付け工具
はんだ付けで使用される工具は以下の通りです:
- はんだごて(こて)
- はんだステーション
- こて先(アイロンチップ)
- 真鍮または従来型スポンジ
- こて台
- はんだ
- ヘルピングハンド(サードハンド)
1. はんだごて(こて)
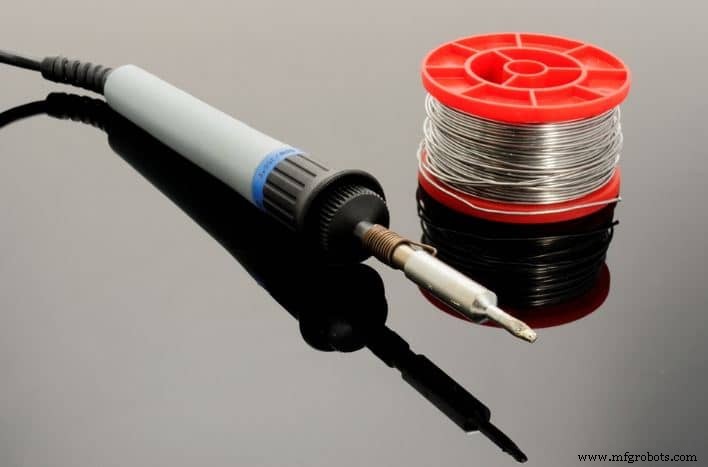
はんだごては、通常電気電源から高温で(金属合金の融点以上ではんだを加熱する)手持ち工具です。ワークピース間にはんだが流れるようにし、接合を可能にします。絶縁ハンドルと加熱された先端の金属チップで構成されます。工学用途だけでなく、様々な接続に使用できます。
2. はんだステーション
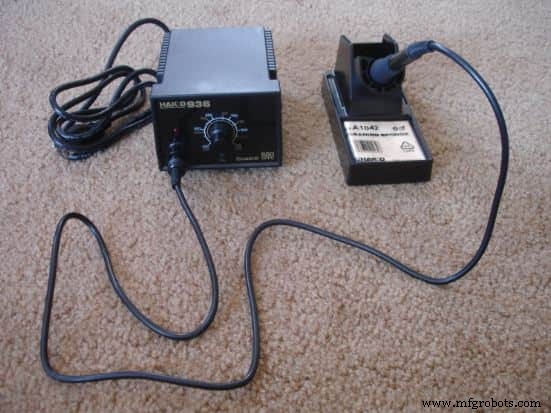
大量のはんだ付けを行う場合に最適で、より柔軟性と制御性を提供します。はんだステーションの主な利点は、こて温度を適切に調整できることです。また、高度な温度センサー、警告設定、セキュリティ用パスワード保護などを含むものもあり、安全な作業環境を構築できます。
3. こて先(はんだごてチップ)
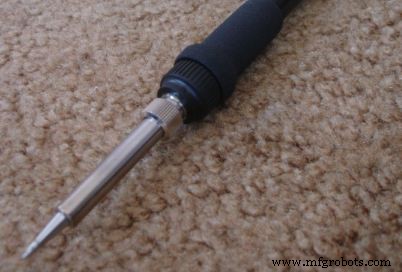
ほとんどのはんだごての先端には、交換可能なパーツであるこて先があります。このチップは多くの形状があり、様々な形とサイズがあります。各チップは特定の目的で使用され、他のチップとは異なる利点を提供します。電子工作で最も一般的に使用されるチップは:
- 円錐チップ
- スクリュードライバーチップ(チゼルチップ)
4. 従来型スポンジ
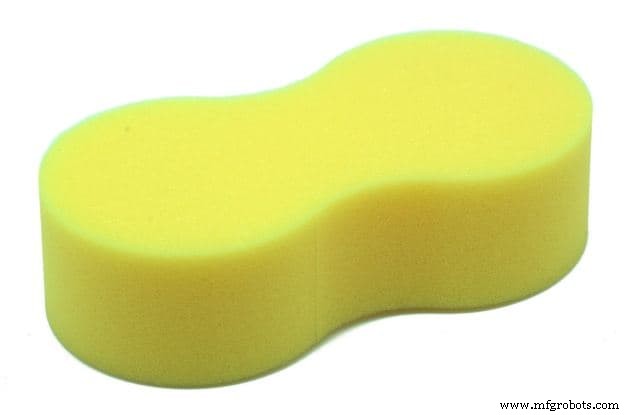
はんだ付けでスポンジを使用し、こて先をクリーニングして酸化膜を除去します。酸化するとチップが黒くなり、新品時のようになだを受け入れなくなります。従来の濡れスポンジを使用できますが、温度変化によりチップ寿命が短くなります。また、濡れスポンジで拭くとチップ温度が一時的に低下します。そのため真鍮スポンジを使用するのが良いです。
5. こて台
こて台は非常に基本的ですが、はんだ付け作業で非常に便利です。このスタンドは熱いチップが可燃物に接触したり、手に誤って触れたりして怪我をするのを防ぎます。
6. はんだ
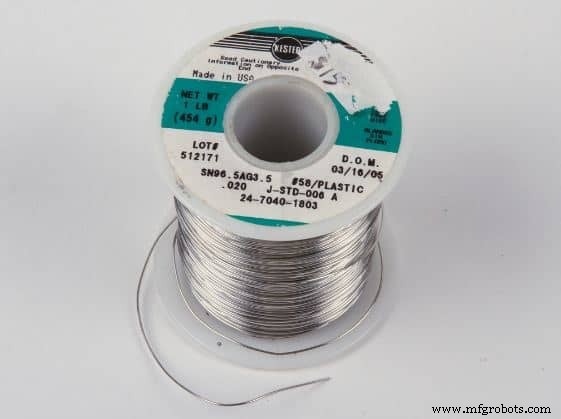
はんだは電気部品間の永久的な接合を形成するために溶かされる金属合金材料です。内部にはフラックスと呼ばれる物質があり、電気的接触と機械的強度の向上に役立ちます。電子はんだ付けで最も一般的に使用されるのは鉛フリーロジン芯はんだです。
7. ヘルピングハンド(サードハンド)
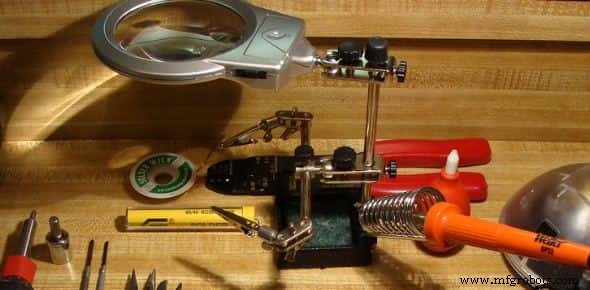
2つ以上のクリップで構成され、時には拡大鏡/ライトが付属するデバイスです。クリップではんだ付けしようとしているものを保持しながら、こてとはんだを使用できます。はんだ付け作業で非常に役立つツールとして知られています。
はんだ付けの安全対策
こての温度は800°F(約427℃)に達するため、常にこての位置を把握することが非常に重要です。はんだ付け時はこて台を使用して偶発的な損傷を防ぎます。
はんだが加熱されるとヒュームが発生し、目と肺に非常に危険です。ヒュームエクストラクター(活性炭フィルター付きファン)を使用して有害なはんだヒュームを吸収することを推奨します。はんだ付け時は保護メガネを着用し、熱いはんだの飛び散りから目を守ってください。
はんだ付けのメリット
はんだ付けのメリットは以下の通りです:
- シンプルで経済的なプロセス
- 比較的低温で行うため、ベースメタルに冶金的ダメージがない
- 軟ろう継手は単純な加熱で容易に分解可能
- 溶接プロセスと比較してオペレーターの疲労が少ない。はんだ付けは軟ろうと硬ろうに分類される
はんだ付けのデメリット
はんだ付けのデメリットは以下の通りです:
- 最小板厚(3mm)に限定される
- 熟練作業者が必要
- 溶接と比較して継手強度が低い
はんだ付けの用途
はんだ付けの主な用途:
- 自動車ラジエーターコアの接合
- 配管工事
- ラジオ、TV、コンピューターなど電子産業で主に使用
- 電気産業でワイヤとケーブルをラグに接続
以上です。
お読みいただきありがとうございました。「はんだ付けとその種類」についてご質問があればコメントでお知らせください。記事が面白ければ友達とシェアしてください。
自宅で無料PDFを入手したいなら、初めての方はニュースレターを購読してください。
産業技術
- 超硬工具・ホルダーの優位性:用途・性能・メリット徹底解説
- ねじ切り工具9選:タップ・ダイス・ミル・研削ディスクの種類・用途・選定基準を徹底解説
- 鍛造工具・設備の種類と用途:優れた金属加工のための必須知識
- 精密エンジニアリングに必須の測定・ケガキ工具:種類と正しい使い方
- 計測工具の種類・用途・ベストプラクティスを徹底解説
- トランスミッションシステムの種類と特徴:MT・AT・AMT・CVTを比較解説
- はんだ付け(ソルダリング)完全ガイド:種類・技術・ステップバイステップ手順
- ジグとフィクスチャ完全解説:定義、種類、メリット、主な違い
- 放電加工機(EDM):種類、メリット、デメリット解説
- プロのための木工手工具・電動工具完全ガイド
- PCBはんだ付けマスターガイド:種類・技術・ベストプラクティス