



はめあい完全ガイド:種類、基準システム、実用的応用を徹底解説
はめあい(フィット)とは
ご存知の通り、すべての機械は多数の部品で構成されています。これらの部品は別々に製造され、その後組み立てられます。ある部品は他の部品内を摺動し、ある部品は他の部品に密着して動かします。
これらの部品が円滑に機能するためには、部品間に適切な協調関係があることが不可欠です。この2つの結合部品間の相互関係を「はめあい(フィット)」と呼びます。穴または軸の実際の限界寸法に基づいて、はめあいは以下の種類に分類されます。
はめあいの種類
はめあいの種類:
- 隙間はめあい(クリアランスフィット)
- 中間はめあい(トランジションフィット)
- 締めはめあい(インターフェアレンスフィット)
1. 隙間はめあい(クリアランスフィット)
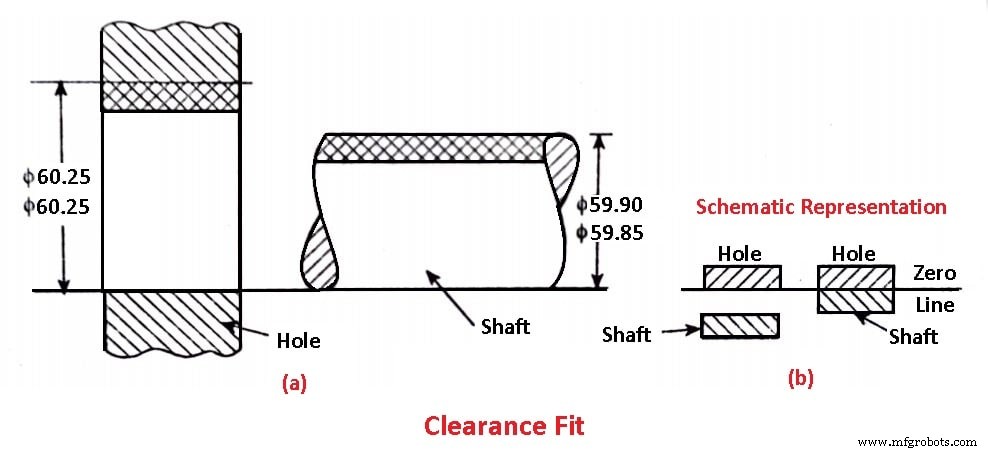
このはめあいでは、軸(雄部品)の寸法を穴(雌部品)の寸法よりわずかに小さく保ち、雄部品が雌部品内を障害なく移動できるようにします。摺動はめあいと回転はめあいが隙間はめあいに分類されます。
1.1 摺動はめあい(スライディングフィット)
摺動とは「滑る」を意味します。このはめあいでは、雄部品が雌部品内を摺動的に移動します。このはめあいには非常に小さな余裕が与えられます。回転はめあいより多くの変動が許容されます。
1.2 回転はめあい(ランニングフィット)
これらのはめあいタイプでは、軸と穴などの2部品間に十分な余裕があり、雄部品が雌部品内を容易に回転できます。このはめあいでは、2部品間の薄い潤滑油膜も考慮されます。
このはめあいは軸、ブッシュ、ベアリングで使用されます。このはめあいの余裕は部品の直径、穴、長さ、表面に依存します。このはめあいは3種類あります:
- ゆとり回転はめあい(スラックランニングフィット)
- 普通回転はめあい(ノーマルランニングフィット)
- 密接回転はめあい(クローズランニングフィット)
上記のうち、スラックランニングフィットとノーマルランニングフィットは一般的な工作に使用されます。クローズランニングフィットは精密な工作に使用されます。
2. 中間はめあい(トランジションフィット)
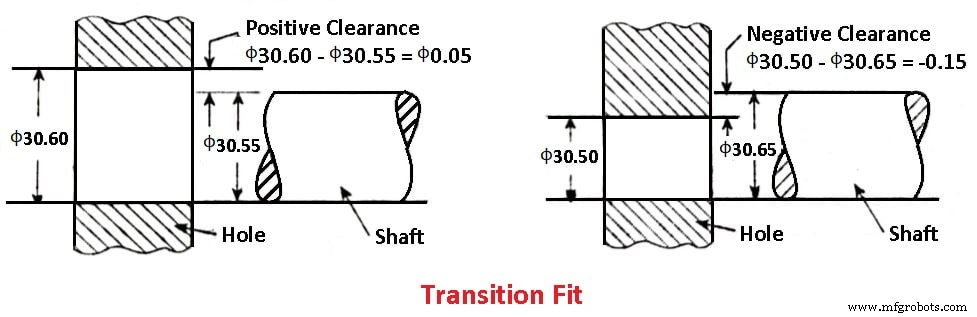
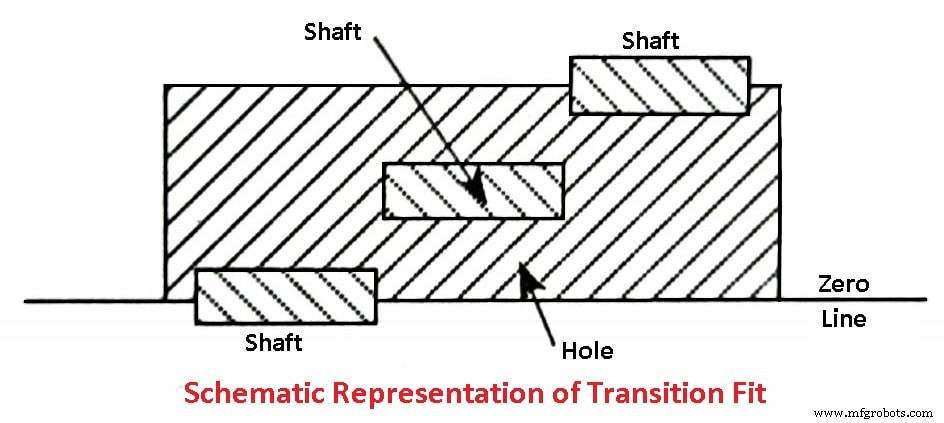
このタイプのはめあいでは、雄部品(軸)の寸法を雌部品(穴)よりわずかに厚く保ちます。しかし、このタイプのはめあいの部品は多少の圧力で嵌合可能です。押しはめあい(プッシュフィット)とはめあい(リングフィット)がこのタイプに分類されます。
2.1 押しはめあい(プッシュフィット)
このはめあいでは、余裕は回転はめあいより小さく保たれます。一方の部品を固定し、もう一方を手や木片で軽く叩いて押し込んで嵌合させます。例:ダウェルピン、リングゲージなど。
2.2 はめあい(リングフィット)
「リング」は摩擦を持つことを意味します。このタイプのはめあいでは、雌部品と雄部品がくっついている状態で見つかります。これらを分離するには圧力を使用するしかありません。このはめあいは一定程度固定的です。
3. 締めはめあい(インターフェアレンスフィット)
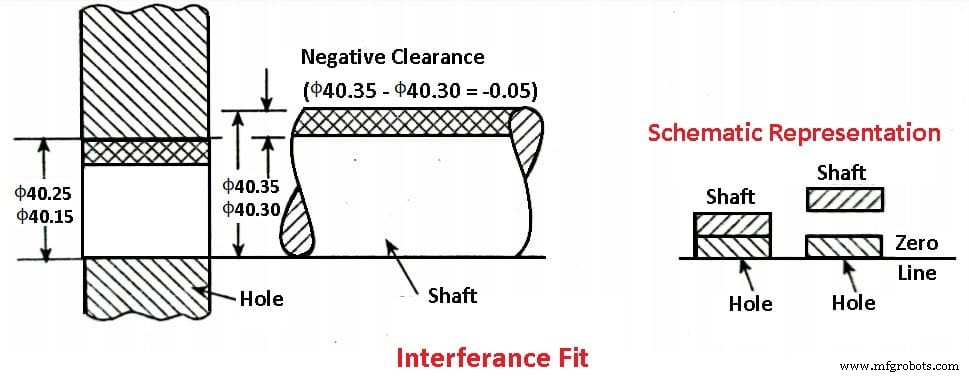
このはめあいは隙間はめあいとは完全に逆です。このタイプでは、雄部品(軸)の寸法が穴(雌部品)より大きくなります。2部品を接合または嵌合させるには大量の力が必要です。
この目的でプレス機や油圧機も使用されます。強制はめあい(フォースフィット)と打ち込みはめあい(ドライビングフィット)がこのはめあいに含まれます。
3.1 強制はめあい(フォースフィット)
通常このタイプのはめあいは丸物に使用されます。例えば、軸を穴に永久的または一時的に嵌合させる場合。このはめあいでは雄部品をわずかに大きくするか、同径にします。強い圧力で嵌合させます。機械プレスまたは油圧プレスを使用。例:自転車ハブ、モータープーリー。
3.2 収縮はめあい(シュリンクフィット)
雌部品を雄部品よりわずかに小さく保つはめあいタイプです。つまり、このはめあいには負の余裕があります。雄部品を雌部品に嵌合させるため、雄部品を加熱して体積を膨張させます。雌部品が熱い状態で雄部品を嵌合させます。こうして雌部品が冷えて常温に戻ると、雄部品を永久的に保持します。このタイプの嵌合は木製スポーク車輪への鉄リング取り付けに行われます。このほか、雄部品を極低温に冷やして嵌合させることも可能。例:自動車エンジンのシリンダーライナー。これは膨張はめあい(エキスパンションフィット)と呼ばれます。
3.3 打ち込みはめあい(ドライビングフィット)
これらのはめあいタイプでは、雄部品と雌部品の間にわずかな差を保ちます。ハンマーなどで叩いて嵌合させます。ダイナモプーリーなどに使用。軽打ち込みはめあい、中打ち込みはめあい、重打ち込みはめあいの3つに分けられます。
はめあいの基準システム
様々な種類のはめあいを得るには、最大・最小隙間(正または負)が嵌合部品間に存在する必要があります。
実際には、2つの嵌合部品間に公差を与える際、生産と経済の観点から、一方の嵌合部品の限界寸法を固定し、もう一方の限界寸法を変化させることで、様々な種類のはめあいが得られます。このはめあいシステムに基づき、広く以下の2つに分類されます:
- 穴基準システム(ホールベーシスシステム)
- 軸基準システム(シャフトベーシスシステム)
1. 穴基準システム(ホールベーシスシステム)
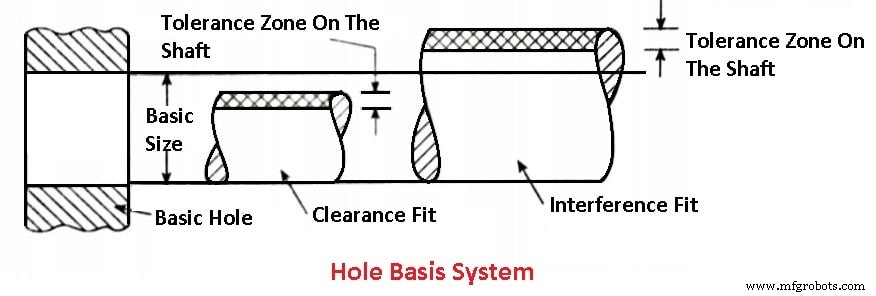
穴基準システムでは、穴の限界寸法を一定と見なし、軸の限界寸法を変更することで様々なはめあいを得ます。以下の図は穴基準システムにおける隙間はめあいと締めはめあいを示しています。
2. 軸基準システム(シャフトベーシスシステム)
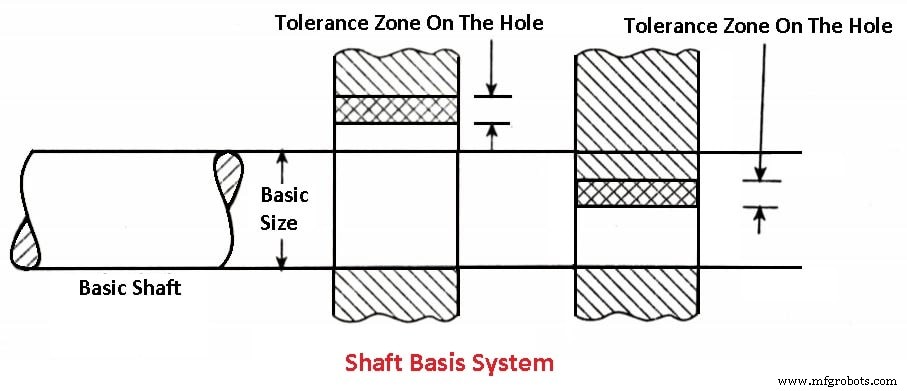
軸基準システムでは、軸の限界寸法を一定とし、穴の限界寸法を変更することで異なる種類のはめあいを達成します。以下の図は軸基準システムにおける隙間はめあいと締めはめあいを示しています。
穴基準システムが採用される理由
一般的に、穴はドリル、ボーリング、リーマ、ブローチなどで加工されます。一方、軸は旋削または研削で加工されます。
軸基準システムを用いて単位寸法を指定し、様々なはめあいを得ようとすると、異なるサイズの多数の穴が必要となり、それには異なる種類・サイズの工具が必要になります。
穴基準システムを適用すれば、穴加工には1つの工具のみで済み、軸も任意の所望サイズに容易に機械加工できるため、生産コストが削減されます。したがって、穴基準システムは軸基準システムと比較して好まれます。
結論
はめあいを計測学で使用することで、任意の部品のサイズ範囲を指定できます。はめあいについての疑問が解消されたことを願っています。まだ疑問がある場合は、お問い合わせいただくかコメントでお尋ねください。
記事がお役に立てば同僚とシェアしてください。この記事の無料PDFファイルはこちらからダウンロードできます。
最後に、ニュースレターを購読して新着記事の通知を受け取ってください。無料です。
産業技術