



プラズマアーク溶接完全ガイド:原理、装置、種類、メリット・デメリット、用途
プラズマアーク溶接(PAW)とは
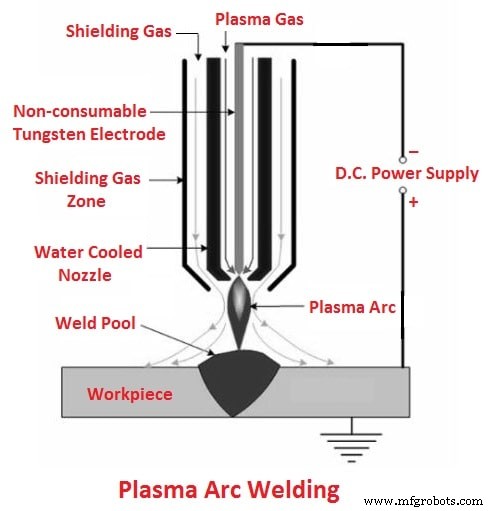
プラズマアーク溶接は、タングステン非消耗電極と別のワークピース(移行アークプロセス)または水冷収縮ノズル(非移行アークプロセス)の間の圧縮アークによって生成される熱を使用するアーク溶接プロセスです。
プラズマは正イオン、電子、中性ガス分子の気体混合物です。移行アークプロセスは高エネルギー密度のプラズマジェットを生成し、セラミックス、銅合金、鋼、アルミニウム、ニッケル合金、チタン合金の高速溶接と切断に利用できます。
非移行アークプロセスは比較的低エネルギー密度のプラズマを生成します。様々な金属の溶接とプラズマスプレー(コーティング)に使用されます。非移行プラズマアーク溶接ではワークピースが電気回路の一部ではないため、プラズマアークトーチをアークを消滅させずに別のワークピースに移動できます。
プラズマアーク溶接の作動原理
PAWの作動原理は、不活性ガスに十分なエネルギーを与えると、その電子の一部が原子核から解放されながらも一緒に移動するというものです。
電子が移動すると、原子は高温イオン化状態に変換されます。これは物質の第4の状態として知られる最も一般的な状態です。
これらのイオン化原子は高温を持ち、2枚のプレートを接合するために使用されます。これがPAWの基本原理です。この溶接は、非消耗タングステン電極を使用してアークを発生させるTIG溶接の一形態です。
プラズマアーク溶接の装置
PAWの装置は以下の通りです:
- プラズマアークトーチ
- シールドガスとプラズマガス供給
- フィラーメタル
- 電源
1. プラズマアークトーチ
タングステン電極、コレット、内部ノズル、外部ノズルの4つの主要部分で構成されます。タングステン電極はコレットで保持されます。内部ガスノズルがトーチ内部でプラズマ形成用の不活性ガスを供給します。外部ノズルが溶接部を酸化から保護するシールドガスを供給します。PAWトーチはアークがトーチ内部に含まれ高熱を生成するため水冷却され、トーチ外部に水ジャケットが設けられています。
2. シールドガスとプラズマガス供給
プラズマガスはシールドガスと同様に単一供給源から供給されます。主にアルゴン、ヘリウムなどの不活性ガスがプラズマガスとシールドガスの両方として使用されます。このガスは内部と外部の両チューブに供給されます。
3. フィラーメタル
この溶接プロセスでは頻繁にフィラー材料は使用されません。フィラー材料を使用する場合、溶接ゾーンに直接供給されます。
4. 電源
PAWプロセスでは、電極と溶接板間(移行PAWプロセスの場合)またはタングステン電極と放電ノズル間(非移行PAWプロセスの場合)で電気火花を発生させる高出力直流電源が必要です。
この溶接は約2アンペアの低電流で溶接可能で、制御可能な最大電流は約300アンペアです。適切な動作には約80ボルトが必要です。電源にはトランス、整流器、制御コンソールが含まれます。
プラズマアーク溶接の動作
最初にワークピースを徹底的に洗浄します。電源が電力を供給し、タングステン電極とノズル間、またはタングステン電極とワークピース間でアークを発生させます。タングステン電極はガス粒子の電離とオリフィスガスのプラズマ化に使用される高強度アークを発生させます。
この高温イオン化ガスは小さな穴を通って溶接板に供給されます。アルゴンなどのシールドガスが圧力弁と調整弁を通って溶接トーチの外部ノズルに供給されます。これらのガスは溶接領域の周りにシールドを形成し、酸素、窒素などの大気ガスから保護します。プラズマが溶接板に衝突して一体化させます。次の溶接は溶接方向に実施されます。この溶接プロセスでフィラー材料が必要な場合、溶接工が手動で供給します。
プラズマアーク溶接の種類
プラズマアーク溶接には以下の2種類があります:
- 非移行PAW
- 移行PAW
移行と非移行プラズマアーク溶接の違い
1. 移行プラズマアーク溶接
この溶接プロセスでは、タングステン電極を負極に、ワークピースを正極に固定します。直流も使用します。タングステン電極とワークピースの間でアークが発生します。
このプロセスではプラズマとアークの両方がワークピースに移行するため、プロセスの加熱能力が向上します。厚板溶接に使用されます。
2. 非移行プラズマアーク溶接
この溶接プロセスでは直流を使用します。タングステン電極を負極、ノズルを正極に接続します。トーチ内部でタングステン電極とノズルの間でアークが発生します。
これによりトーチ内部のガス電離が増加します。トーチがこのイオン化ガスをさらなる処理のために移送します。薄板溶接に使用されます。
プラズマアーク溶接のメリットとデメリット
PAWのメリットは以下の通りです:
- アークのズレ許容度が良好なため、作業者スキルの要求が低い
- 高い溶接速度
- 高い貫通能力(キーホール効果)
- 溶接に高いエネルギーが利用可能。硬く粗いワークピースも容易に溶接可能
- 工具とワークピースの距離がアーク形成に影響しない
- 同サイズ溶接での消費電力が低い
- プラズマアーク溶接によるより安定したアーク
- 低アンペアで動作可能
PAWのデメリットは以下の通りです:
- 装置が高価
- 高熱入力による高歪みと広い熱影響部
- 騒音作業であるため騒音公害の懸念
- 放射線が多い
- 高度な熟練労働者が必要
- メンテナンスコストが高い
プラズマアーク溶接の用途
プラズマアーク溶接が何に使用されるかお悩みの方へ、以下がPAWの用途です:
- 海洋産業と航空宇宙産業で使用される
- ステンレス鋼やチタンのパイプとチューブの溶接に広く使用
- 電子産業で頻繁に使用
- 工具、ダイ、金型の修理に通常使用
- タービンブレードの溶接やコーティングにも使用
結論
プラズマアーク溶接についての疑問が解消されたことを願っています。まだ疑問がある場合は、お問い合わせいただくかコメントでお尋ねください。
Facebookコミュニティも運営しています。ご興味があればご参加ください。
お読みいただきありがとうございました。記事がお役に立てばシェアをお願いします。ご質問があればコメント欄でお気軽にお尋ねください。
ニュースレターを購読して、新着記事の通知を受け取ってください。
産業技術
- 電気アーク溶接の作動原理:コア原理を徹底解説
- プラズマアーク溶接(PAW)完全ガイド:定義、用途、メリット・デメリット
- シールドメタルアーク溶接(SMAW)の作動原理・メリット・デメリット
- サブマージドアーク溶接(SAW)の用途・メリット・デメリット
- プラズマアーク溶接(PAW)の用途・メリット・デメリット
- 電子ビーム溶接:定義、プロセス、用途、メリット・デメリット
- プラズマアーク溶接(PAW)完全解説:プロセス概要、構成部品、仕組み
- 溶接完全ガイド:定義、種類、仕組み、用途、FAQ
- プラズマアーク加工とは:構成要素、動作原理、用途を徹底解説
- カーボンアーク溶接:プロセス、機器、現代的応用
- レーザービーム溶接とプラズマアーク溶接:比較概要