



鋳造プロセス完全ガイド:11種類の技術と用途を徹底解説
鋳造プロセスの分類
- 砂型鋳造
- シェルモールド鋳造
- 精密鋳造(インベストメントキャスティング)
- ダイカスト
- 低圧鋳造
- 遠心鋳造
- 重力鋳造
- 真空鋳造
- スクイーズ鋳造
- ロストフォーム鋳造
- 連続鋳造
砂型鋳造
砂型内で鋳物を製造する鋳造法。鋼、鉄、およびほとんどの非鉄合金鋳物が可能です。
工程フロー
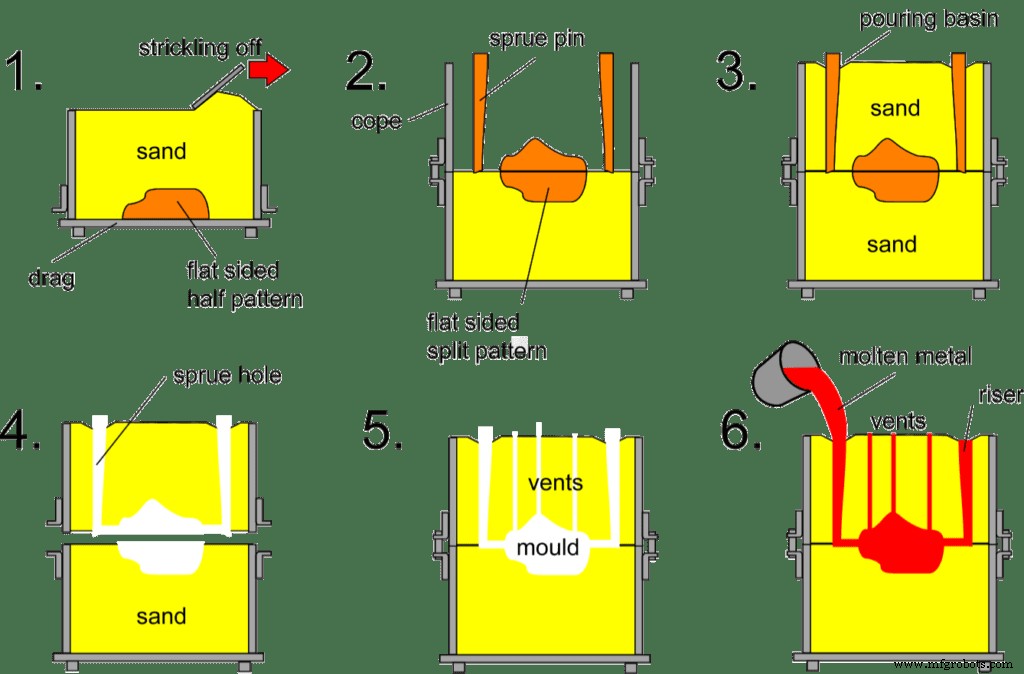
技術的特徴
- 複雑形状、特に複雑な内部空洞を持つ鋳造品のブランク製造に適する
- 適応範囲が広く、コストが低い
- 鋳鉄など塑性の悪い材料については、砂型鋳造が部品・ブランク製造の唯一の成形プロセスとなる
用途
自動車エンジンのシリンダーブロック、シリンダーヘッド、クランクシャフトなど
シェルモールド鋳造
消失型モールド鋳造の一種で、溶融金属を使い捨てモールドに注湯します。樹脂被覆砂を加熱した再利用可能な金型に被覆し、薄いモールドシェルとして硬化させ、さらに加熱・固化して十分な強度と剛性を得ます。上下のモールドシェルをクランプまたは樹脂接着して使い捨てモールドを形成します。
工程フロー
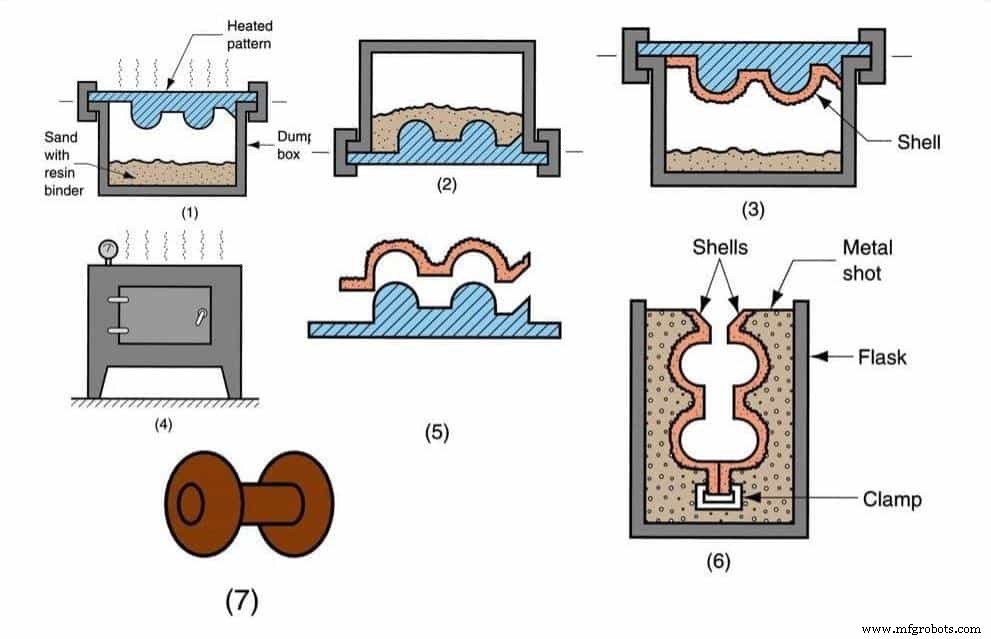
技術的特徴
利点
- 自動化量産が可能
- 良好な表面仕上げと加工精度で後工程コスト削減
- 大型部品・複雑形状の製造が可能
- 金型コストが低く、廃棄物が少ない
欠点
- 使用する樹脂が高価
- 再利用金型は精密加工が必要で高コスト
- 注湯時に刺激性ガスが発生
- 鋳物強度が低く、気孔率が高い
用途
大ロット、高寸法精度、薄肉、複雑形状の各種中小型合金鋳物(シリンダーヘッド、コネクティングロッド、マニフォールド等)に適する
精密鋳造(インベストメントキャスティング)
融解性材料でパターンを作り、表面に数層の耐火材料を被覆してモールドシェルを形成、パターンを溶出させて分割面のないモールドを得て、高温焼成後に砂を充填・注湯する鋳造法。「ロストワックス鋳造」とも呼ばれます。
工程フロー
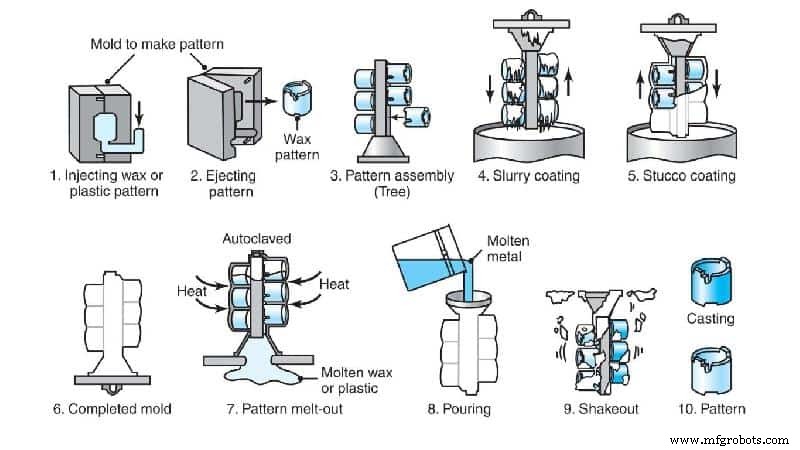
技術的特徴
利点
- 高い寸法精度と幾何精度
- 高い表面粗さ(滑らかな表面)
- 複雑鋳物の鋳造が可能で、鋳造合金に制約なし
欠点
工程が複雑でコストが高い
用途
複雑形状、高精度要求、または他加工が困難な小型部品(タービンエンジンブレード等)の製造に適する
ダイカスト
高圧で溶融金属を精密金型キャビティに高速充填し、圧力下で冷却凝固させて鋳物を得る方法。
工程フロー
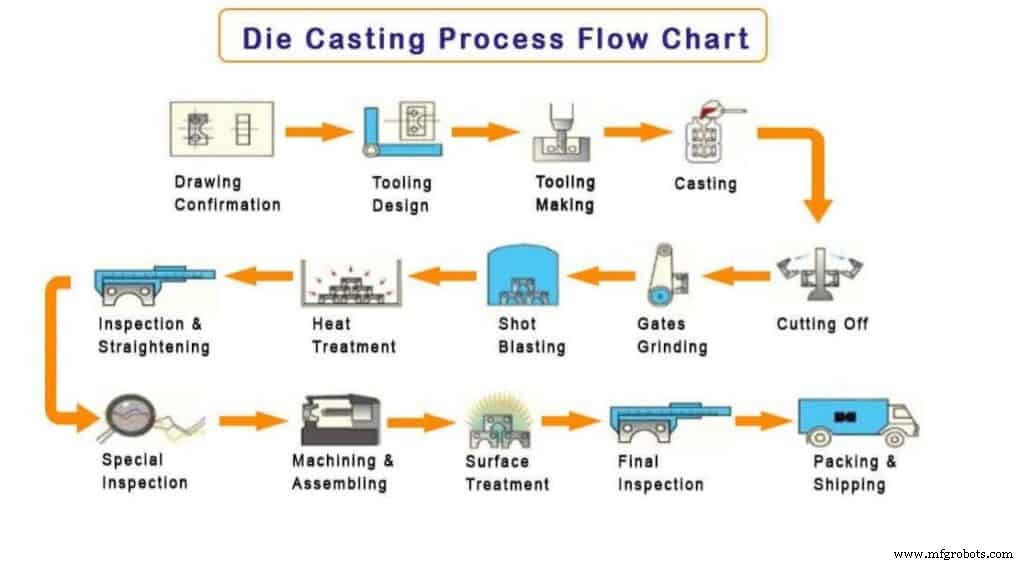
技術的特徴
利点
- 溶融金属が高圧・高流速で充填
- 製品品質が高く、寸法安定、互換性良好
- 生産効率が高く、金型寿命が長い
- 量産に適し、経済効果大
欠点
- 鋳物に微細気孔・収縮気孔が発生しやすい
- ダイカスト品の塑性が低く、衝撃荷重・振動下での使用に不向き
- 高融点合金のダイカストは金型寿命を短縮し、生産拡大の制約となる
用途
自動車・計器産業で最初に採用され、その後農業機械、工作機械、電子、防衛、コンピュータ、医療機器、時計、カメラ、日用金物など幅広い産業へ拡大
低圧鋳造
低圧力(0.02〜0.06MPa)で溶融金属を金型に充填し、加圧下で結晶化させて鋳物を得る方法。
工程フロー
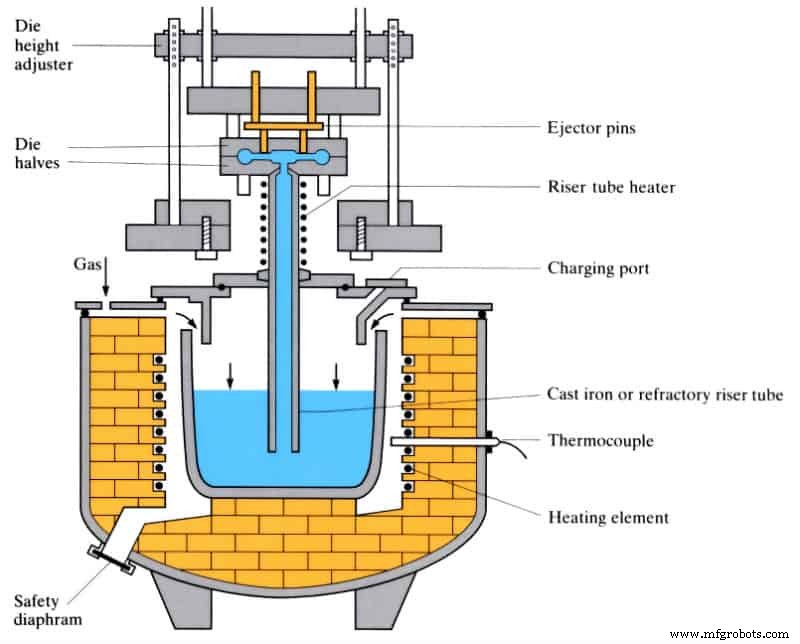
技術的特徴
- 注湯圧力・速度が調整可能で、各種鋳型(金型、砂型等)に適用、各種合金・サイズに対応
- 底部注湯方式で溶湯充填が安定、飛散なし、ガス巻き込みと金型・コアへの浸食を防止、合格率向上
- 加圧下で結晶化、組織緻密、輪郭明確、表面平滑、機械的性質向上、大型薄肉鋳物に特に有利
- 湯道・ライザーが不要で金属利用率90〜98%
- 労働強度低、作業環境良好、設備シンプル、機械化・自動化容易
用途
主に従来製品(シリンダーヘッド、ホイールハブ、シリンダーフレーム等)
遠心鋳造
回転する金型に溶融金属を注ぎ、遠心力で金型を充填・凝固成形させる鋳造法。
工程フロー
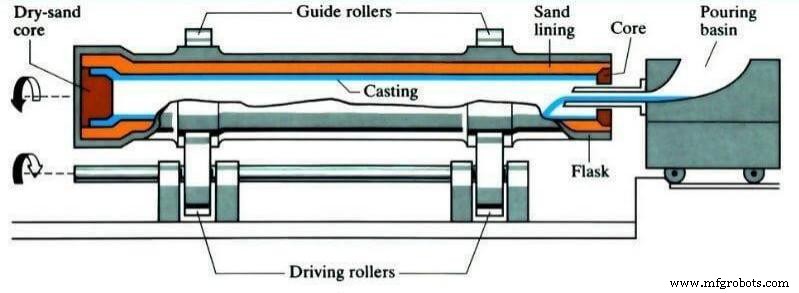
技術的特徴
利点
- 湯道・ライザーの金属消費がほぼなく、歩留まり向上
- 中空鋳物製造時にコア不要、長尺管状鋳物で金属充填能力が大幅向上
- 気孔・スラグインクルージョン等の欠陥が少なく、高密度・高機械的性質
- 二重金属鋳物(筒状・スリーブ)の製造が容易
欠点
- 特殊形状鋳物の製造に制約あり
- 内孔精度が低く、内面粗く、機械加工代大
- 比重偏析が発生しやすい
用途
鋳鉄管、内燃機関のシリンダーライナー、シャフトスリーブ等。冶金、鉱業、輸送、排水灌漑機械、航空、防衛、自動車などで鋼・鉄・非鉄炭素合金鋳物に採用
重力鋳造
重力作用で溶融金属を金型に充填し、金型内で冷却凝固させて鋳物を得る成形法。
工程フロー
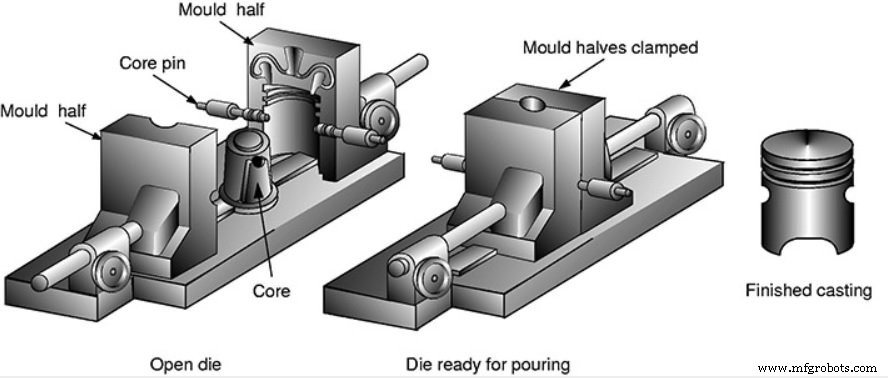
技術的特徴
利点
- 金型の熱伝導率・熱容量大、冷却速度速、鋳物組織緻密、機械的性質は砂型鋳物比約15%向上
- 高寸法精度・低表面粗さ、品質安定性良好
- 砂コアを使用しない、または極少で済み、環境改善・粉塵有害ガス削減・労働強度低減
欠点
- 金型に透気性がないため、キャビティ内空気と砂コア発生ガスの排出対策が必要
- 金型が変形しないため、凝固時に鋳物に割れが発生しやすい
- 金型製造サイクル長・コスト高、量産でのみ経済効果発揮
用途
アルミ合金・マグネシウム合金等非鉄合金の複雑形状鋳物量産に適するほか、鉄鋼金属鋳物・インゴット製造にも適する
真空鋳造
鋳造中に金型キャビティ内のガスを排出し、鋳物内の気孔・溶解ガスを排除または大幅低減する先進鋳造プロセス。機械的性質と表面品質を向上。
工程フロー
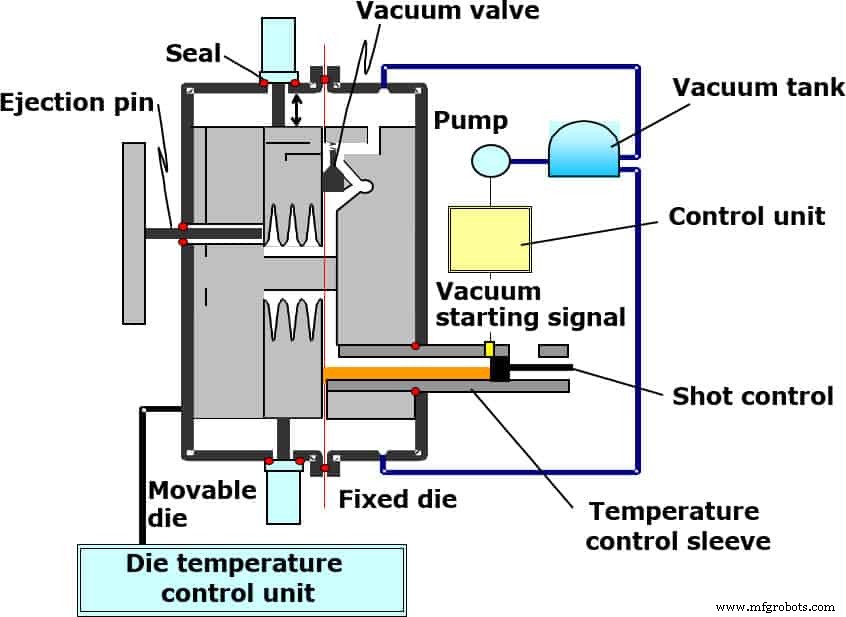
技術的特徴
利点
- 鋳物内気孔を排除・低減、機械的性質・表面品質・めっき性能向上
- キャビティ背圧低減、低比圧・鋳造性悪い合金も使用可能、小型機で大型鋳物製造可能
- 充填条件改善、薄肉鋳物製造可能
欠点
- 金型シール構造が複雑で製造・設置困難、コスト高
- 真空鋳造法の制御が不適切だと効果が不十分
スクイーズ鋳造
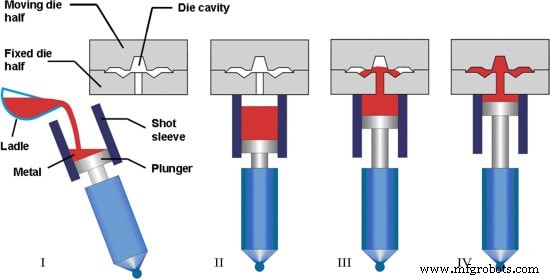
液体または半固体金属を高圧下で凝固・流動成形し、直接部品やブランクを得る方法。液体金属利用率高、工程簡素、品質安定。応用見込みのある省エネ金属成形技術。
工程フロー
直接スクイーズ鋳造
コーティング噴霧、合金注湯、金型締め、加圧、保圧、減圧、金型開き、ブランク取り出し、リセット
間接スクイーズ鋳造
コーティング噴霧、金型締め、給湯、充填、加圧、保圧、減圧、金型開き、ブランク取り出し、リセット
技術的特徴
- 気孔・収縮空洞・収縮気孔など内部欠陥を排除
- 表面粗さ低、寸法精度高
- 鋳造割れ防止可能
- 機械化・自動化容易
用途
アルミ合金、亜鉛合金、銅合金、ダクタイル鋳鉄など各種合金の製造に使用可能
ロストフォーム鋳造
ロストフォーム鋳造(全型鋳造とも呼ばれる)
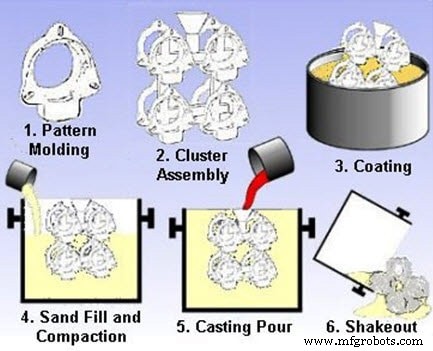
鋳物と類似形状・寸法のパラフィンワックスまたは発泡スチロールモデルを結合・組み合わせてモデルクラスタを形成。耐火コーティングを塗布乾燥後、乾燥石英砂に埋めて振動造型、負圧下で注湯しモデルを気化させ、液体金属がモデル位置を占有し凝固冷却後に鋳物となる新しい鋳造法。
工程フロー
予備発泡→発泡成形→コーティング浸漬→乾燥→造型→注湯→落砂→洗浄
技術的特徴
- 高精度鋳物、砂コア不要で加工時間短縮
- 分割面なし、設計自由度高
- 無公害クリーン生産
- 投資・製造コスト削減
用途
複雑構造、合金種類・生産ロット無制限の各種サイズ精密鋳物に適する(グレー鉄鋳鉄エンジンボックス、高マンガン鋼エルボ等)
連続鋳造
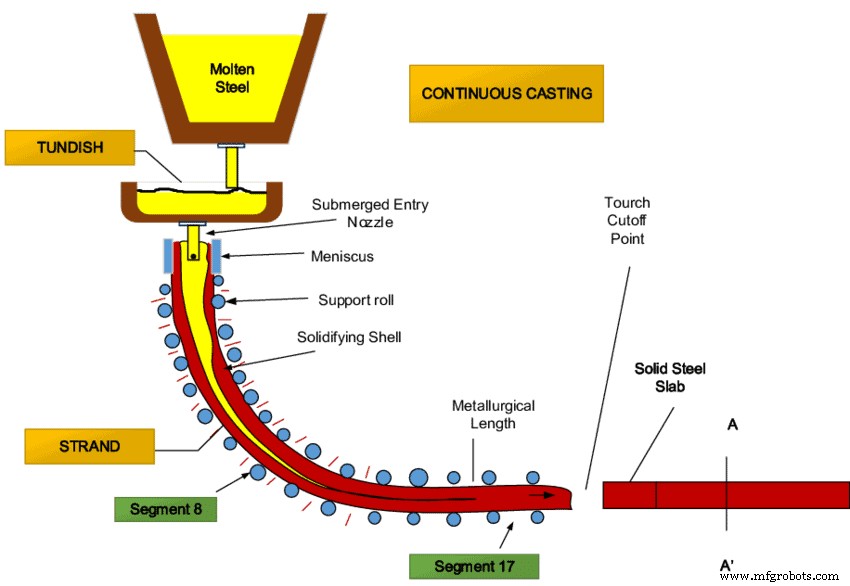
溶融金属を連続的に特殊金型(結晶器)に注ぎ、凝固(クラスト形成)した鋳物を結晶器の反対側から連続引き抜きする先進鋳造法。任意長さまたは特定長さの鋳物が得られます。
工程フロー
技術的特徴
- 金属が急冷されるため、結晶緻密、組織均一、機械的性質良好
- 金属節約、歩留まり向上
- 造型等工程を省略、工程簡素、労働強度低減、必要生産面積大幅削減
- 機械化・自動化容易、生産効率向上
用途
断面形状が一定の長尺鋳物(インゴット、スラブ、バー、管等)の鋳造に適用。鋼、鉄、銅合金、アルミ合金、マグネシウム合金等に対応
産業技術