



EDMからCNCフライス加工へ移行して金型工具の製造効率を飛躍させる
金型工具の製造にはさまざまなプロセスが使われます。大半はCNCフライス加工などの除去加工ですが、積層造形や放電加工(EDM)も用いられます。
今日のメーカーはかつてないスピードでパーツを作るプレッシャーにさらされています。EDM加工が有効なケースも多々ありますが、より高速なCNC加工で置き換えられるケースがないか検証することが重要です。
EDMとは?
EDMはElectrical Discharge Machining(放電加工)の略で、「スパーク加工」や「EDM沈み加工」とも呼ばれます。誘電体媒質中で電極に電流を流し、電極を金型工具から除去したい形状に成形します。スパークが材料を浸食し、目的の最終形状を形成します。Lazarenko兄弟が第2次世界大戦中、当時のソ連で開発しました。
電極は通常カーボングラファイト製ですが、銅、真鍮、銅合金なども使用可能です。電極は一般にEDM機で使用する前に別途製造する必要があります。
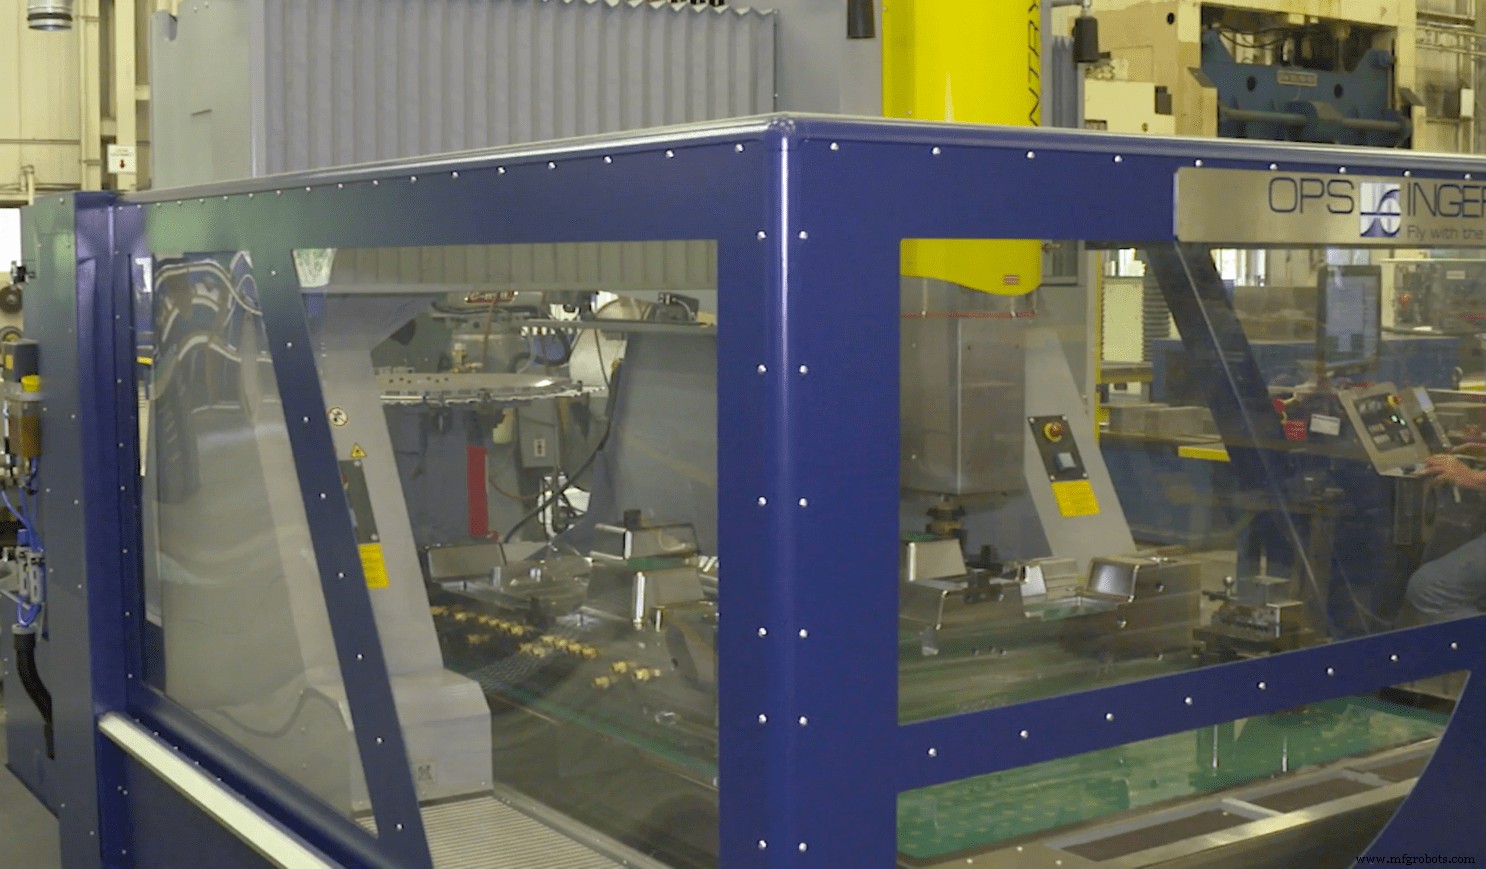
EDMのユースケース
EDM加工には長らく以下のような利点があると認識されてきました:
鋭利な内部コーナー
これがEDM最大の利点の一つです。CNCでは極微小径工具が必要か、そもそも不可能な鋭利な内部コーナーを形成できます。
金型の深い領域
切削工具が十分深く届かず、正しい形状をフライス加工できない場合にEDMが選ばれてきました。
極めて複雑な形状
複雑形状はEDMの方が容易という従来の認識。
リブ加工
金型のリブは薄く深いことが多く、EDMが定石とされてきました。
無人運転
かつてはCNCフライス盤よりEDM沈み加工機の方が無人運転しやすいとされていました。
EDM特有の表面仕上げが指定されている場合
EDM仕上げはカスプやスワールパターンがなく一貫しています。この仕上げがパーツ要件に含まれることがあります。
EDMのデメリット
HAZ(熱影響部)がある領域ではEDMは使えません。溶接部など、EDMの熱が問題を悪化させるゾーンです。
電極とホルダーの公差積み上げ、スパークサイズの不確実性により、高精度が要求される領域はEDMに不向きです。
EDMは遅い
最大のデメリットはプロセス全体が長いことです。まずCNCフライス盤で電極を削り出す必要があります。多くの場合、1回のEDM加工に複数の電極が必要です(電極も摩耗するため)。その後のEDMプロセス自体も、フライス加工より金属除去率が遅いです。
EDMプロセスが遅いだけでなく、電極製造のためにCNCマシンを占有し続けます。さらにグラファイト電極加工は大量の粉塵を発生させます。グラファイト粉塵対策の高性能集塵システムを備えた専用CNCフライス盤がない限り、金属加工からカーボン加工へ切り替えるたびに清掃でマシンがダウンします。
EDMを製造プロセスに組み込んでおり、アウトプットを増やして競争力を維持したいなら、可能な限りEDM作業をCNC加工に置き換えるのが一つの道です。
鋭利な内部コーナーについてはCNCフライスで対応しにくいですが、それ以外のEDMの利点だった項目は、新しいハードウェアとソフトウェア技術で克服可能になっています。
深い領域のフライス加工
金型の深い領域には電極とEDMが定石でしたが、金型コミュニティへの5軸CNCフライス盤普及がこのパラダイムを変えました。金型製造では、ほとんどの5軸機がフル同時5軸ではなく3+2軸操作で稼働します。
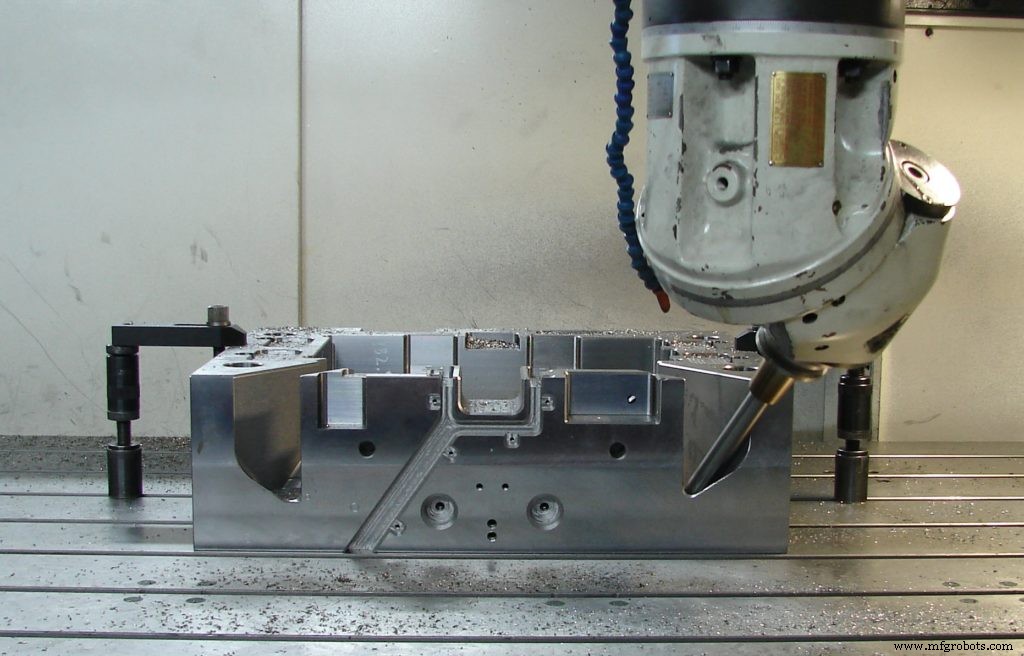
オペレーターとプログラマーは、工具軸をZ直進以外に傾斜させ、EDMなしで深い領域を加工できます。幸い、現代のCAD/CAMソフトウェア(Fusion 360など)は、機械自体の進化と並行して、多軸加工機能を改善・簡素化しています。Fusion 360を活用すればリードタイムを短縮し、パーツをより速く出荷できます。
3+2軸や5軸で深い領域を成功させるには、工具・工具ホルダー・スピンドル・その他機械部品がパーツと干渉しないか、CAMシステム(Fusion 360など)やサードパーティのシミュレーション・検証ソフト(CAMpleteなど)で衝突回避とシミュレーションを行うステップが必須です。
リブ加工
金型内のリブフライス加工は難易度が高いです。大きなL/D比(長さ/径)の工具が必要で、たわみ・振動・折損リスクが高まります。さらにリブ内部の切りくず排出も重要な考慮事項です。
それでもリブフライス加工は、EDMで作るより大幅に高速です。リブ加工専用機能を持つ専門CAMシステムならプログラミングが容易になります。これらのプログラムは工具軸方向にステップダウンするか、リブ輪郭に沿ってモーフィング/追従します。いずれの場合も、小さな軸方向切り込み深さで安全にリブを削れます。
CNC側では、剛性確保のためシュリンクフィットホルダーを採用し、切りくず排出性に優れたカッターを、強力なフラッドクーラントやエアブラストで支援します。
複雑形状
複雑形状はかつてEDMの定石でしたが、多くは今やフライス加工で置き換え可能です。これはCNC加工のあらゆる分野が改善されたためです:
- シュリンクフィットホルダー等の工具技術で剛性向上
- 工作機械がハイビシ加工機能とスムージング機能内蔵でより滑らかに
- Fusion 360のようなCAMプログラミングソフトが、自動レスト加工など複雑形状フライス加工のための多彩なオプションとプログラミング手法を提供
無人加工
高価な5軸機を無人運転するのは恐ろしく見えますが、多くの先進ショップが効率化とマシン稼働率向上のために実践しています。マシン稼働時間が長ければ、パーツが速く出荷され、より多くのビジネスを取れます。
前述の多軸加工シミュレーションソフトで、プログラムが衝突フリーで無人運転可能か検証できます。アルゴリズムで一定使用量後に自動工具交換も可能で、より長時間の無人運転を実現します。大型パーツで特に有効です。
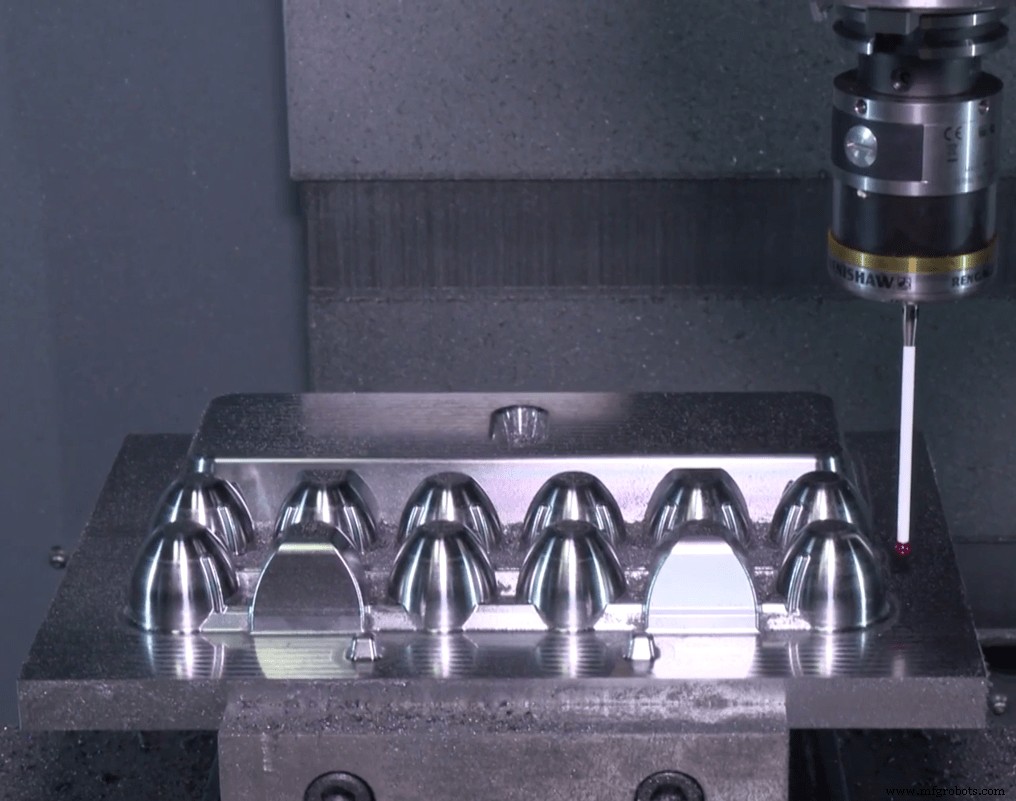
検査も無人加工の鍵です。Fusion 360には統合されたインプロセス検査操作があり、主要フィーチャーをプロービングで測定し、工具摩耗があっても後続パーツが公差内に収まるよう管理します。フィーチャーがサイズや位置で公差外ならマシンを停止させ、壊滅的エラーを未然に防ぎます。
CNCフライス加工への切り替え
金型製造におけるフライス加工は、EDMより高速な除去率を実現します。EDMプロセスからの切り替えは、納期短縮とアウトプット増加に貢献します。工具保持技術、5軸機、Fusion 360のようなCAMプログラミングソフトの進歩により、多くのEDM操作をCNCフライス加工に置き換えられるようになりました。
EDM製造からCNCフライス加工への切り替えの準備はできましたか? Fusion 360でマシンを最大限に活用する方法を学びましょう。
産業技術
- 曲面加工のための精密CNCフライス加工
- CNCフライス加工・機械加工の解説:主要用途とメリット
- CNC複合旋削フライス加工(ミルターン)のメリットを探る
- CNC放電加工機(EDM)完全ガイド:ワイヤ/シンカー型、精密加工メリット、工具応用、夢の用途まで
- VDMA、積層造形とインダストリー4.0の包括的ロードマップを発表
- CNCルーターでアルミニウムを切削する:プロが教える3つのコツ
- 5G時代のPCB製造:トレンドと課題
- 高度なCNC加工サービスで生産効率を向上させる
- 設計精度を高めるトップ5 CNCフライス加工技術
- CNCフライス加工初心者必見! 成功への4つの鉄則
- 精密ミリング作業のためのCNCワークホールディング最適化