



表面粗さマスター:製造における仕上げ品質の実践ガイド
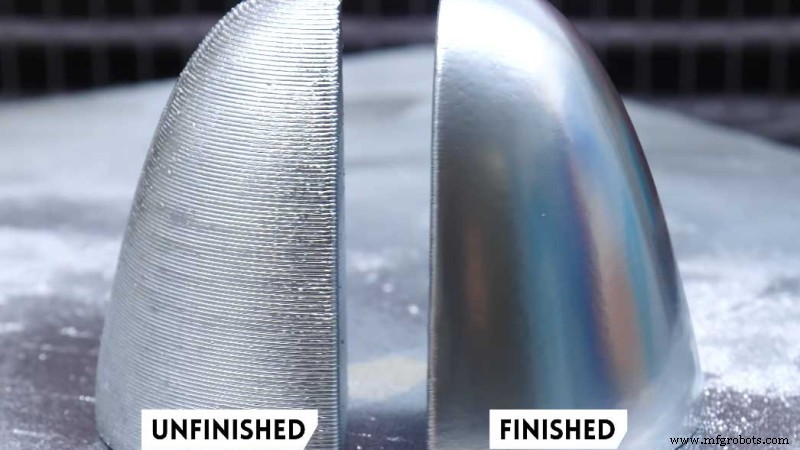
製造アプリケーションにおける表面は、部品の最適な品質を確保するために望ましい粗さ限界内に保たれなければなりません。表面仕上げは製品の耐久性と性能に重要な影響を与えます。したがって、表面粗さチャートとその重要性を学ぶことは不可欠です。
粗い表面はより速く摩耗します。摩擦レベルは滑らかな表面より高く、表面平滑度の不規則性は核生成サイトを作りやすくなります。これらのサイトでの破損と腐食が材料の容易な摩耗を引き起こす可能性があります。
逆に、望ましい密着性を与える程度の粗さも存在します。したがって、表面仕上げを解釈任せにしてはなりません。表面仕上げが製品にとって重要だとお考えなら、このガイドが役立ちます。
表面仕上げとは
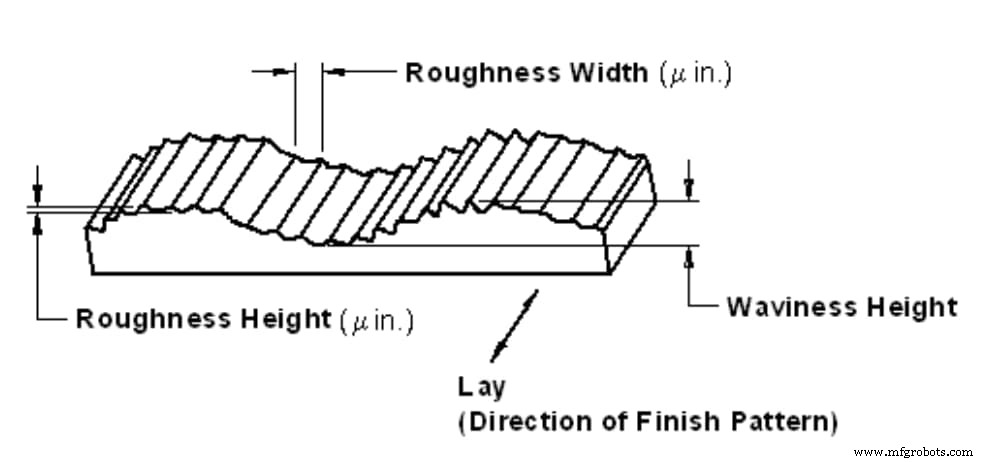
表面仕上げチャートに入る前に、表面仕上げが何を伴うか理解しましょう。表面仕上げとは、金属表面を除去、追加、または再成形することで変更するプロセスを指します。表面粗さ、波状性、レイという3つの特性で定義される、製品表面の完全なテクスチャの尺度です。
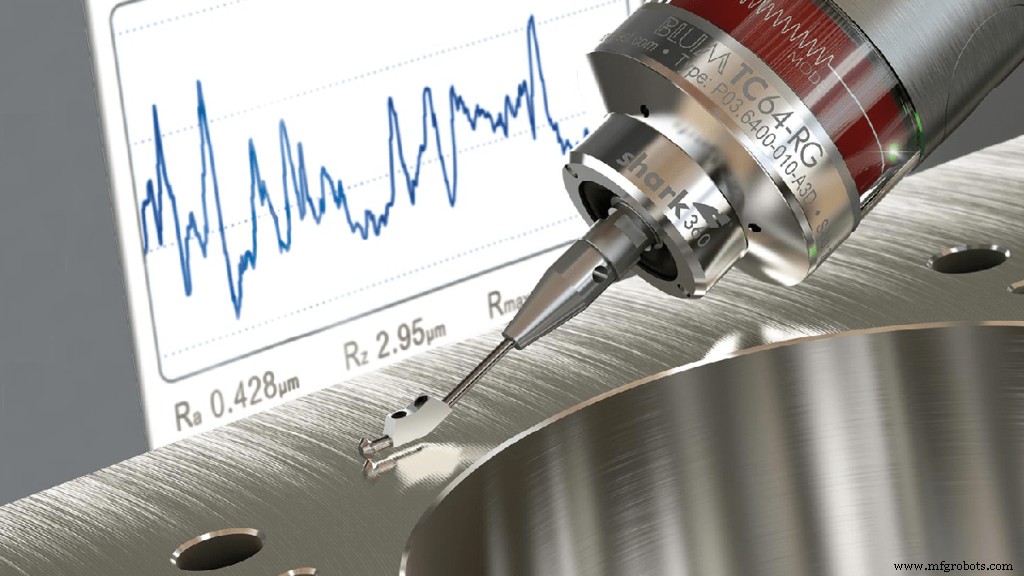
表面粗さは、表面上の全体的な間隔を持った不規則性の尺度です。機械技師が「表面仕上げ」について語るとき、多くの場合は表面粗さを指しています。
波状性は、表面粗さの長さより間隔が大きい歪んだ表面を指します。レイは、支配的な表面パターンが取る方向を指します。機械技師は通常、表面に使用された方法によってレイを決定します。
エンジニアリングプロセスにおいて表面仕上げが重要な理由
表面粗さは、製品が環境とどう反応するかを決定する上で非常に重要な役割を果たします。製品の仕上げはそのコンポーネントの性能を示します。また、粗さレベルが製品の有効性に影響を与えることもあります。
これはそのような製品の用途に依存します。エンジニアと製造業者は常に表面仕上げを維持しなければなりません。これにより一貫したプロセスと信頼できる製品の生産が可能になります。
表面測定は製造管理の維持にも役立ちます。表面エンジニアリングが必要なときに非常に有用です。
異なる表面仕上げには多様な効果があります。望ましい表面仕上げを得る最も簡単な方法は、表面仕上げ規格と比較することです。表面仕上げは以下のような点で役立ちます:
- 耐食性と耐薬品性効果に極めて重要
- 製品に特定の視覚的魅力を与える
- コーティングと塗料の密着を助ける
- 表面欠陥を除去する
- 導電性を改善し、表面電気伝導を追加する
- 摩擦効果を最小化しながら製品の耐摩耗強度を高める
表面仕上げについてさらに学ぶには、プラスチック射出成形表面仕上げオプションのガイドと、CNC加工で最高の表面仕上げを得る方法についての記事をお読みください。
表面粗さの測定方法
表面粗さは、表面プロファイルの相対的な平滑さの計算です。数値パラメータはRaです。Ra表面仕上げチャートは、表面全体で測定された表面高さの算術平均を示します。
前述の通り、表面の3つの基本成分は粗さ、波状性、レイです。したがって、表面幾何学の特性に影響を与えるさまざまな要因があります。
同様に、表面粗さの測定システムはいくつかあります。システムには以下が含まれます:
- 直接測定法
- 非接触法
- 比較法
- インプロセス法
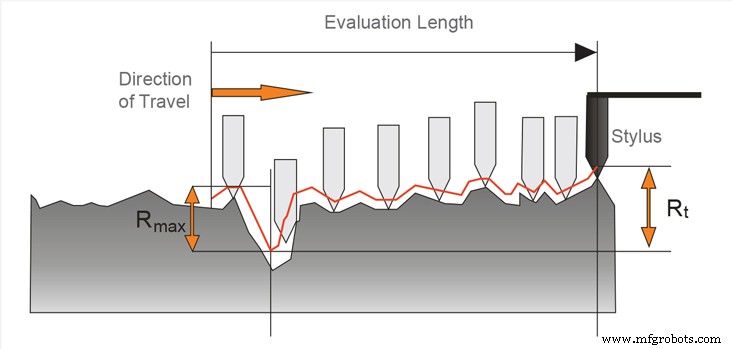
直接測定法は、スタイラスを用いて表面粗さを測定します。スタイラスを表面に垂直に引くことが含まれます。機械技師は記録されたプロファイルを用いて粗さパラメータを決定します。
非接触法は、光や音を代わりに使用します。白色光や共焦点などの光学機器がスタイラスに取って代わられます。これらの機器は測定に異なる原理を使用します。物理プローブは光学センサーや顕微鏡に切り替えられます。
まず、機器が超音波パルスを表面に送信します。その後、音波が変調されデバイスに反射されます。反射波を評価して粗さパラメータを決定できます。
比較技術は、表面粗さサンプルを使用します。これらのサンプルは装置やプロセスによって生成されます。その後、製造業者は触覚と視覚を用いて、既知の粗さパラメータを持つ表面と結果を比較します。
インプロセス技術の例はインダクタンス法です。この方法は磁性材料を用いて表面粗さを評価します。インダクタンスピックアップは電磁エネルギーを用いて表面までの距離を測定します。その後、決定されたパラメトリック値が比較粗さパラメータの発見に役立ちます。
表面粗さ測定のさまざまな方法
表面粗さ測定にはさまざまな方法と装置が関わります。方法は3つのカテゴリに分類できます。それらは:
- プロファイリング技術。 高分解能プローブを用いて表面を測定します。このプロセスでは、感度の面からフォノグラフ針のようなものを想像する必要があります。一般的なCNCプローブはそれほど効果的ではないかもしれません。
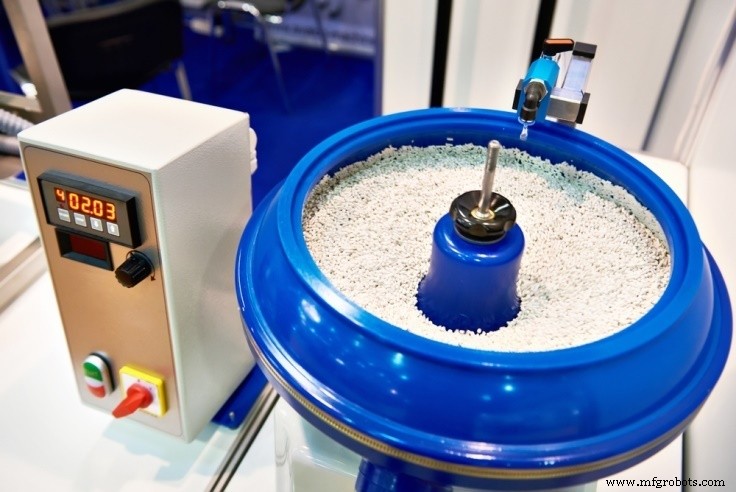
- 面積技術。 表面の有限領域を測定します。測定は表面のピークと谷の統計的平均を提供します。例には超音波散乱、光散乱、静電容量プローブなどがあります。面積技術では自動化と実行がより容易です。
- 顕微鏡技術。 コントラスト測定に依存する定性的技術です。結果は表面のピークと谷に関する関連情報を提供します。
表面粗さチャートの記号と略語
お気に入りのブラウザで加工表面仕上げ記号を検索すると、さまざまな略語が見つかります。Ra、Rsk、Rq、Rku、Rzなどが含まれます。これらは表面仕上げ測定に使用される単位です。
Ra – 算術平均粗さ
多くの人がRaを中心線平均または算術平均と呼んでいますが、粗さプロファイルと平均線の間の平均粗さです。これは表面仕上げで最も一般的に使用されるパラメータです。Ra表面仕上げチャートは、絶対値で最も使用されるチャートの一つでもあります。
Rmax – ピークから谷までの垂直距離
この粗さパラメータは、バリや傷などの異常に最適です。Ra表面仕上げチャートでは明確でない場合があります。しかし、Rmaxはそれらの異常に対して非常に敏感です。
Rz – プロファイルの平均最大高さ
Raとは異なり、Rzはピークと谷の間の5つの最大差分の平均値を測定します。測定は5つのサンプリング長で行われ、Raが一部の極値に鈍感であるため、誤差を排除するのに役立ちます。
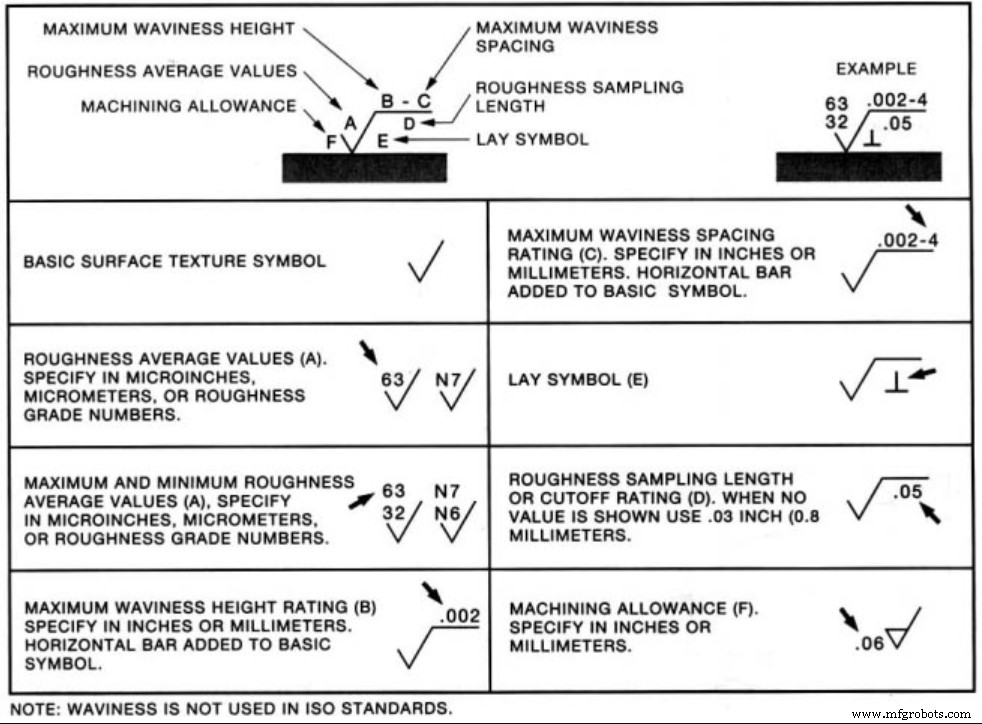
表面粗さチャート
加工表面仕上げチャートは、標準表面仕上げパラメータの測定に重要なガイドラインを提供します。製造業者は常に参照資料として使用し、製造プロセスの品質を確保します。
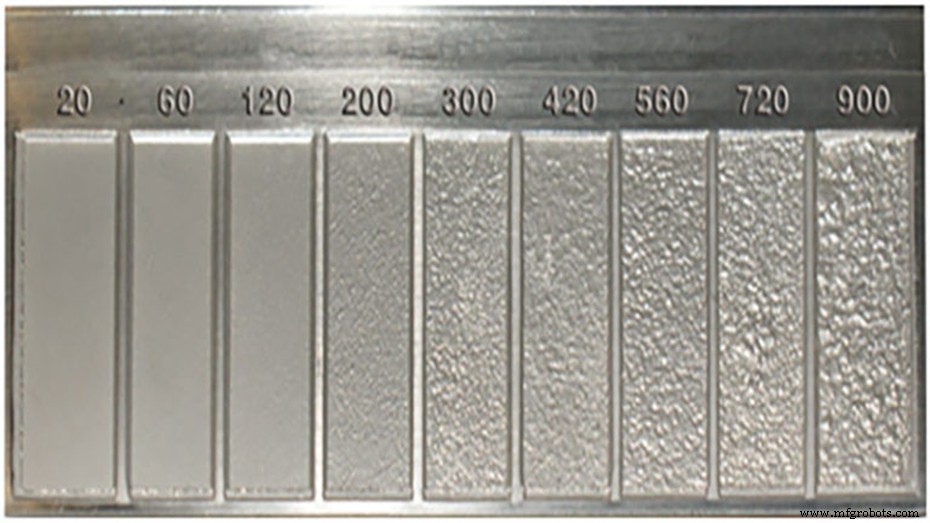
加工表面仕上げチャートを検討するプロセスはさまざまです。その結果、最適なプロセスを選ぶのは困難になります。しかし、最も堅牢なのは表面仕上げ換算チャートの使用です。
表面仕上げ換算チャート
このセクションには表面仕上げ換算チャートの表があります。この表は製造プロセスのさまざまな表面粗さスケールを比較します。一方、そこで見つかる略語のいくつかを見ていきましょう。
Ra = 粗さ平均
RMS = 二乗平均平方根
CLA = 中心線平均
Rt = 粗さ合計
N = 新ISO(グレード)スケール番号
カットオフ長 = サンプルに必要な長さ
| Ra (μm) | Ra (μin) | RMS (μin) | CLA (N) | Rt (μm) | N | カットオフ長 (inch) |
| 0.025 | 1 | 1.1 | 1 | 0.3 | 1 | 0.003 |
| 0.05 | 2 | 2.2 | 2 | 0.5 | 2 | 0.01 |
| 0.1 | 4 | 4.4 | 4 | 0.8 | 3 | 0.01 |
| 0.2 | 8 | 8.8 | 8 | 1.2 | 4 | 0.01 |
| 0.4 | 16 | 17.6 | 16 | 2.0 | 5 | 0.01 |
| 0.8 | 32 | 32.5 | 32 | 4.0 | 6 | 0.03 |
| 1.6 | 63 | 64.3 | 63 | 8.0 | 7 | 0.03 |
| 3.2 | 125 | 137.5 | 125 | 13 | 8 | 0.1 |
| 6.3 | 250 | 275 | 250 | 25 | 9 | 0.1 |
| 12.5 | 500 | 550 | 500 | 50 | 10 | 0.1 |
| 25.0 | 1000 | 1100 | 1000 | 100 | 11 | 0.3 |
| 50.0 | 2000 | 2200 | 2000 | 200 | 12 | 0.3 |
表面粗さチャート チートシート
この表面仕上げ「チートシート」は、利用可能なさまざまな表面仕上げをよりよく理解するのに役立つ超便利なツールです。
| マイクロメートル評価 | マイクロインチ評価 | 用途 |
| 25 | 1000 | 鋸切断や粗鍛造による粗い低グレード表面。したがって、特定の未加工クリアランス領域に適しています。 |
| 12.5 | 500 | 粗送りと重切削による粗い低グレード表面。切削は旋削、フライス、ディスク研削などから来ます。 |
| 6.3 | 250 | このタイプの表面仕上げは、面研削、ディスク研削、フライス、ドリルなどによるもの。したがって、応力要件と設計許容のあるクリアランス面向けです。 |
| 3.2 | 125 | 部品に推奨される最も粗い種類の表面。振動、荷重、高応力を受ける部品にも使用されます。 |
| 1.6 | 63 | 制御された条件下での生産による良好な機械粗さ/仕上げ。微細送りと比較的高速も含まれます。 |
| 0.8 | 32 | 高グレード機械仕上げ、近接制御が必要。円筒、センタレス、または面研削盤で比較的容易に生産可能。連続運動や大荷重を必要としない製品に好まれます。 |
| 0.4 | 16 | エメリーバフ研磨、ラッピング、粗ホーニングで生産される高品質表面。したがって、平滑性が高重要度の場面で優れた選択肢です。 |
| 0.2 | 8 | ラッピング、バフ研磨、ホーニングで生産される微細高品質表面仕上げ。リングとパッキンが表面目に沿って滑る必要がある場面で使用されます。 |
| 0.1 | 4 | ラッピング、バフ研磨、ホーニングで提供される精密表面。設計要件で必須の場合のみ使用。したがって、ゲージと計器工作で最高の仕上げです。 |
| 0.05 0.025 | 2 1 | 最も精密な表面仕上げ。最も微細なバフ研磨、ホーニング、超仕上げで生産。したがって、精密ゲージブロックに最適です。 |
結論
今日の製造では精密な表面粗さの実現がコストと難易度の面から困難なため、表面仕上げ作業には製造部品に望ましい仕上げを生成するための最良の方法論が必要です。
表面仕上げは、与えられた材料の表面硬化率の理解から生まれます。ご安心ください。RapidDirectは最高価格で最高品質の表面仕上げサービスを提供する最適な選択です。専門家チームが表面仕上げ規格に関わる適切な方法を理解しています。
RapidDirectでは完全な寸法検査レポートを提供するため、望ましい結果を確信できます。また、アルマイト、電気メッキ、ビーズブラストから研磨、ブラッシングなど、さまざまな仕上げプロセスを実施しています。
サービスは最高品質で、最高のオンデマンドサービスを確信できます。また、お客様の製品から最高のものを引き出すために必要なすべてを備えています。今すぐメールでご連絡ください。常にお仕事の準備ができています。
FAQ – 表面粗さチャート
表面粗さをどう測定できますか?その表面での平均的なピークと谷を測定することで表面粗さを計算できます。測定はしばしば「Ra」として見られ、「Roughness Average(粗さ平均)」を意味します。Raは非常に有用な測定パラメータですが、表面仕上げチャートと比較することで、製品や部品のさまざまな業界規格への準拠を判断するのにも役立ちます。
表面粗さチャートでRaとRzを何が区別しますか?Raはピークと谷の間の平均長さを測定します。また、サンプリング長内での表面の平均線からの偏差も測定します。一方、Rzは最高ピークと最低谷の間の垂直距離を測定します。これを5つのサンプリング長で行い、測定された距離を平均化します。
表面仕上げに影響する要因は何ですか?いくつかの要因が表面仕上げに影響します。最大の要因は製造プロセスです。旋削、フライス、研削などの加工プロセスは複数の要因に依存します。したがって、表面仕上げに影響する要因には以下が含まれます:
送りと速度
工作機械の状態
ツールパスパラメータ
切削幅(ステップオーバー)
工具たわみ
切込み深さ
振動
クーラント
産業技術
- 自動化が現代製造業にもたらす価値と効率
- デジタルツインが製造業に革命をもたらす:メリット、応用、ROI
- 表面粗さ(サーフェスラフネス)完全ガイド:単位、チャート、測定技術
- 表面仕上げ(表面テクスチャー)完全ガイド:単位、記号、実用チャート
- 適切なPCB表面処理の選び方:HASL、OSP、ENIGを徹底解説
- 表面粗さマスター:測定と機能の包括ガイド
- 手の届きにくい場所にも対応:ポータブル表面粗さ測定器
- インベストメント鋳造で優れた表面仕上げを実現
- 標準機械加工表面仕上げの理解:定義、重要性、ベストプラクティス
- サイクルタイムと表面仕上げの両立:生産性と品質の最適化
- 航空宇宙におけるアディティブ製造:3Dプリンティングが航空機設計を変革