



ステンレスチューブ曲げ加工の完全ガイド:マンデル・ロール・ドロー・圧縮曲げの使い分け
ステンレス鋼は製造業で最も人気のある材料の一つです。このため、ステンレスチューブの曲げ加工は、さまざまな用途の金属部品を製造するための標準的な成形プロセスとなっています。エンジニアと設計者は、配管・パイピングシステムの主要操作として位置づけています。
しかし、鋼管曲げの正しい理解が必要です。一部のハイエンドステンレス鋼材料が主流になりつつあり、それらの加工難易度を高めています。したがって、曲げプロセスをどう進めるかを知ることは必須です。
この記事では、鋼管曲げの最も効果的な方法と、プロセスから最大の成果を得るためのガイダンスを提供します。
ステンレスチューブ曲げの基本と課題
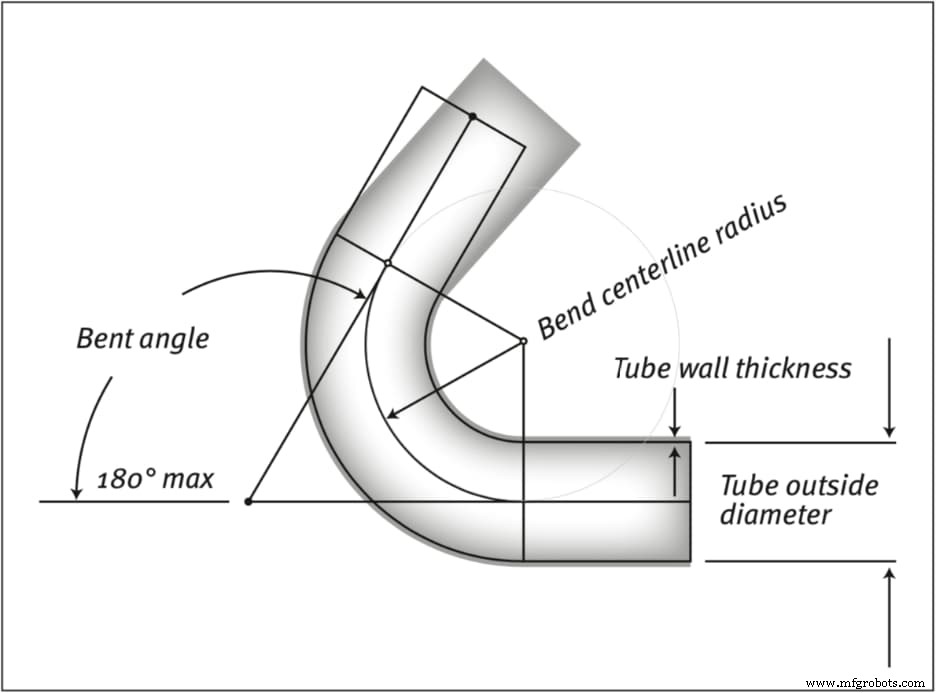
カスタム試作に鋼を使用するのはトリッキーです。硬い材料だからです。しかし、延性と展延性を備え、さまざまな加工プロセスで容易に成形し、多様な形状にできます。ステンレスチューブ曲げは、チューブをいくつかの価値ある形状に成形するプロセスです。
ステンレス鋼をさまざまな形状に曲げることは可能ですが、専用工具で相当な直接圧力をかける必要がある場合があります。ハイエンドステンレス鋼材料の曲げについて語るとき、焦点は曲げ難易度の増大に移ります。難易度はチューブの肉厚に大きく依存します。
厚肉チューブは通常、曲げにより大きな力を必要とします。さらに、チューブの特定サイズと形状には、専用の曲げ設備が必要になることがあります。スプリングバック(バネ戻り)の発生可能性も、ステンレスチューブ曲げの大きな課題です。
ステンレスチューブの曲げ方
ステンレスチューブの扱いはかなりタフです。しかし、プロセスをシンプルにする技術がいくつかあります。このセクションでは、最も効果的な方法を用いてステンレスチューブを曲げる方法を説明します。
マンデルチューブ曲げ
金属チューブのマンデル曲げは、ロータリードローチューブベンダーでよく行われます。マンデルはチューブ内部に挿入する工具で、曲げ中にチューブ形状が崩れないよう保持します。マンデルには、曲げの曲線部分でマンデルが位置を保つための球状鋼ボールが付属することもあります。
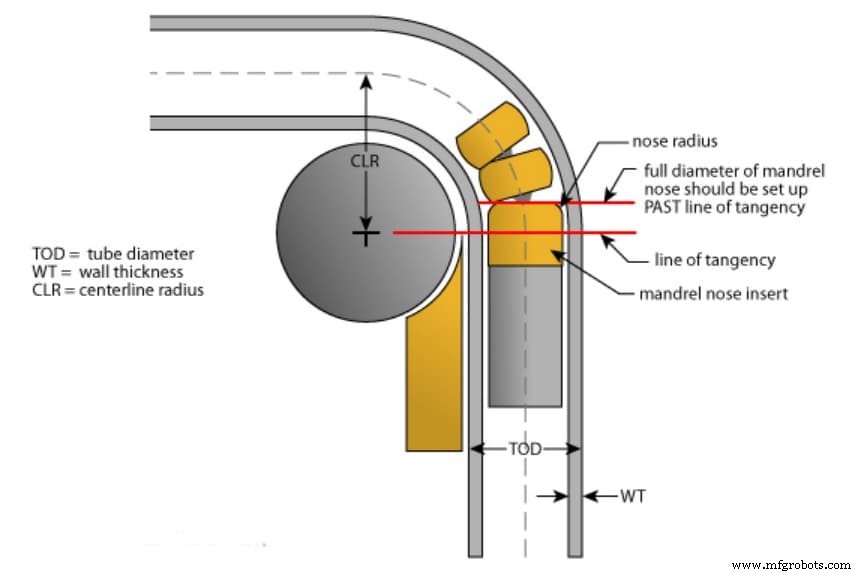
マンデルチューブ曲げのセットアップには以下が含まれます:
- プレッシャーダイ:チューブの直線部(タンジェント)を保持します。
- クランプダイ:鋼管をベンダイの周りで回転させます。
- マンデル:曲げ部分のチューブ内径を支持し、関節付きボールを備えることもあります。
- ワイパーダイ:内側半径のタンジェントポイント直前でチューブに接触し、ワークピースに対してワイプすることで内側半径のシワを防ぎます。
マンデルチューブ曲げは、特にタイトな半径が必要な用途で、ステンレスチューブ曲げの主流を占めています。ステンレスチューブを半径に曲げる方法を考えるとき、マンデル曲げを選ぶべきです。この方法が楕円度と肉厚減少を最大限に制御できるからです。
内径(ID)にマンデルを使用することで、曲げ中の材料流れを支持します。同様に、プレッシャーダイが外径(OD)を支持します。これらが組み合わさり、曲げプロセス全体でチューブのODとIDを制御します。マンデルチューブ曲げは、最も一般的な曲げ問題、特にスプリングバックを防ぎます。また、シワ、扁平化、キンクも防止します。
三ロール曲げ
ロール曲げまたはアングル曲げは、大型ワークピースに効果的なプロセスです。一般的に、垂直または水平のフライス加工方向で、ピラミッド状に配置された3本のロールを用います(セクションサイズによります)。ロールが移動し、通常特定の大きな半径を生成します。
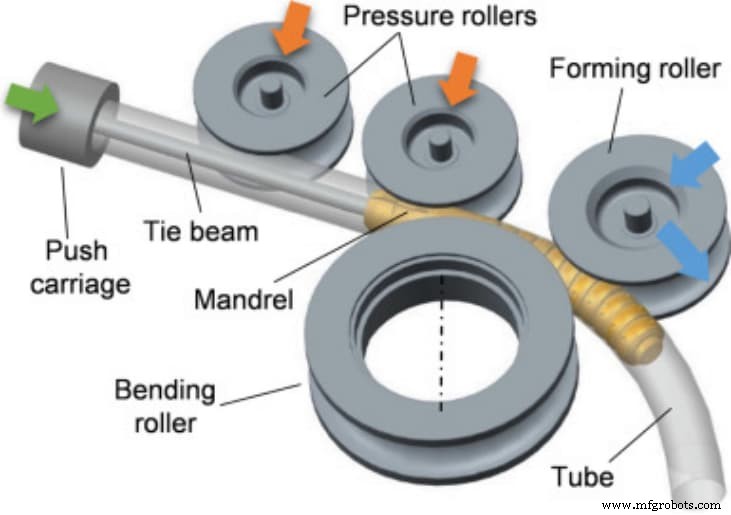
機械がどのロールをどちら側に動かすかを決定します。中央ロールの位置がチューブまたはパイプの半径を決定します。上部ロールが上下動する機種もあれば、下部2ロールが動き上部ロールが固定される機種もあります。
メーカーはロール曲げでスパイラルを製造します。オペレーターは1回転ごとにチューブを持ち上げることで連続コイルを生産できます。この場合、ワークピースは大きな半径と1直径分のピッチを持つ必要があります。しかし、より大きなコイルピッチの場合、追加のロールが必要です。このロールは、コイル成形時にチューブを外側へガイドします。
ドロー曲げ
この方法はマンデルチューブ曲げと似ていますが、マンデルがありません。複雑なブレンドを変形なしで実現し、チューブ部品の精度を高めます。この方法では、クランプを用いて機械を支持します。
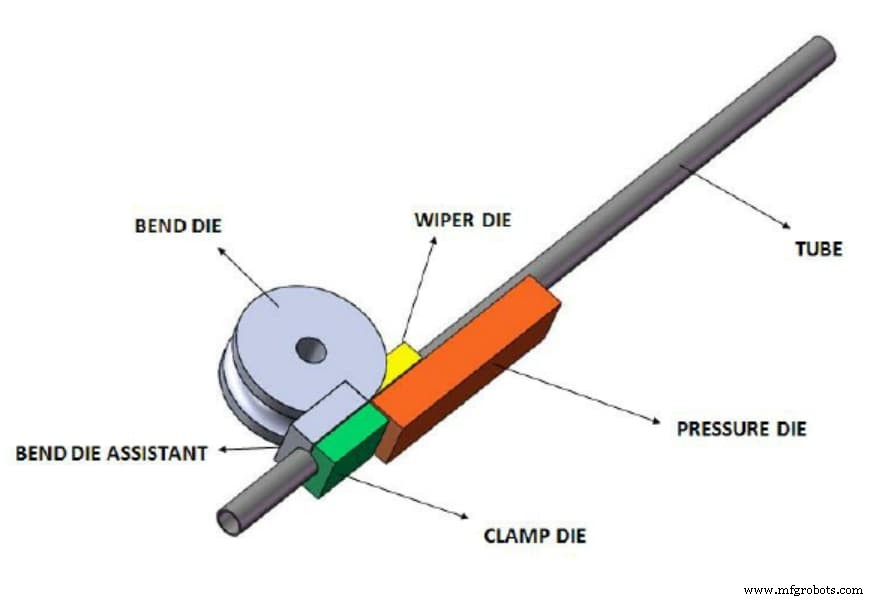
クランプにより、パイプと同様の半径を持つ形状に向かってチューブを引っ張ります。この原理により、ドロー曲げはチューブにシャープな曲げを施しつつ、高精度と一貫性を維持できます。
メーカーはロータリードロー曲げを、構造フレームワークや機械に使用されるチューブ部品によく用います。典型的な例はロールケージ、自転車ハンドルバー、手すりなどです。
圧縮曲げ
ステンレスチューブ曲げのもう一つの効率的な方法は圧縮曲げです。この方法は、固定されたベンダイの周りに圧縮ダイを用いて材料を曲げます。システムは、後方タンジェントポイントの後ろでチューブを最初にクランプすることから始まります。その後、圧縮ダイがワークピースをベンダイに対して「圧縮」します。
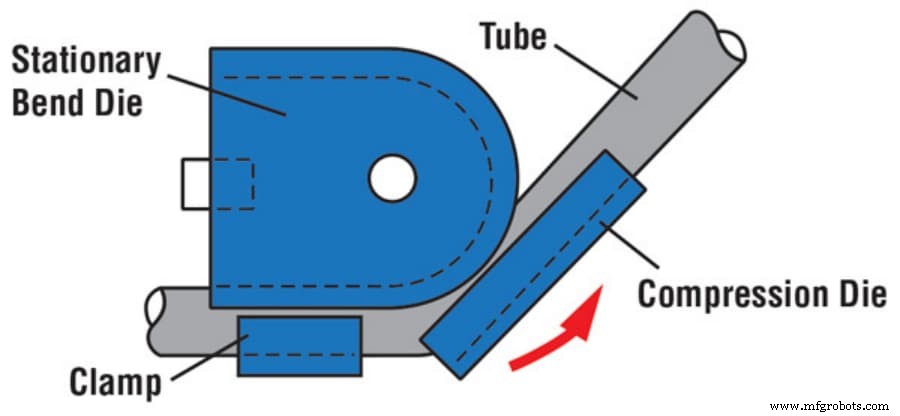
圧縮チューブ曲げは、対称的なワークピースに最適です。両側に同一の曲げを持つチューブです。これらのチューブ曲げは、2つの曲げヘッドを持つ機械で1セットアップで実行されます。したがって、曲げの真円度が最優先事項でない場合にこの方法を選ぶと良いでしょう。
圧縮曲げは、より高いアウトプットをより低コストで達成することを目指す場合、速度と経済性に優れます。ただし、中心線半径(CLR)が曲げ直径の2倍未満のチューブにはこの方法を推奨しません。つまり、1インチのチューブ曲げで望ましい曲げ品質を得るには、少なくとも2インチの中心線半径が必要です。
他の板金曲げ技術について知りたい方は「板金曲げの方法」をお読みください。曲げステンレスチューブの製造ニーズがあれば、RapidDirectにお任せください。設計ファイルをアップロードするだけです。
ステンレスチューブ曲げの考慮事項
鋼管曲げを検討する際、いくつかの構造的考慮事項と要因を考慮しなければなりません。最も重要なものには以下が含まれます:
曲げ半径
鋼管曲げではタイトな半径が要求されることがよくあります。多くの場合、曲げ外側壁の肉厚減少が歪んだ曲げを生じさせます。マンデルで支持することでこれを防止できます。つまり、マンデルチューブ曲げがこの場合最も信頼できる方法です。
タイトな半径を達成しようとすると、鋼が弾性限界を超えることがあり、シワやハンプといった変形を招きます。こうした状況では、三ロール曲げまたはロータリードロー曲げが推奨されます。
さらに、タイトな曲げ半径では、慎重に力を加える必要があります。180度曲げはチューブの内径と厚さ次第で可能ですが、構造的完全性と内部形状を保つには、より広い「U」字形が必要な場合があります。
降伏強度
ステンレスチューブ曲げのもう一つの重要な考慮事項は降伏強度です。これは鋼材料の特性の一つで、スプリングバック発生の可能性を示唆します。降伏強度が高い材料は、弾性ひずみと塑性ひずみの比率が大きくなります。このような材料は、降伏強度が低い材料より多くのスプリングバックを示します。
したがって、曲げ前に鋼材料の降伏強度を特定することが重要です。すべての曲げは一定量のひずみを与えます。したがって、降伏強度は予想される具体的なひずみ量に関連付けて考慮すべきです。
材料厚さ
材料厚さのばらつきは、ステンレスチューブ曲げにおいて大きな課題です。特に、ファブリケーターが特定の曲げ公差を達成しようとする際に顕著な影響を及ぼします。さまざまなステンレス鋼のゲージ(厚さ規格)は平均値で語られることが多いですが、実際の材料厚さは特定の範囲内に収まります。
したがって、厚さのわずかな変動が曲げ角度を数度変える可能性があります。これは特にタイトな公差が必要な場合に結果に影響します。カスタムチューブ製作では、材料によって必要な曲げパワーが異なることを認識することが重要です。厚肉ステンレスグレードは薄肉より大きな力を必要とします。
与えられた半径で厚肉材料を曲げる際のひずみは、同半径で薄肉材料を曲げる場合より大きくなります。肉厚が厚いほどチューブが耐えられる圧力は高くなります。同様に、薄肉チューブは曲げ時に崩壊しやすくなります。
したがって、不整合と材料変形を防ぐため、適切な曲げパワーを設定することが推奨されます。適切なプロセスを選び、機械を適切に設定しなければなりません。
溶接管 vs シームレス管
シームレス管と溶接管の両方を曲げられます。しかし、希望半径がタイトな場合、シームレス管の方が曲げ性能に優れます。一方、溶接管は肉厚が薄いため、大径用途に有用です。溶接管の継ぎ目は曲げの一貫性を妨げる可能性があります。これはチューブに応力集中点が形成されるためです。
応力集中により、溶接管の許容作業圧力はシームレス管より20%低くなります。不適切な溶接形成によりチューブが完全な円形でなくなる可能性も見逃せません。これは溶接管の適切な曲げを妨げます。
ステンレスチューブ曲げ半径チャート
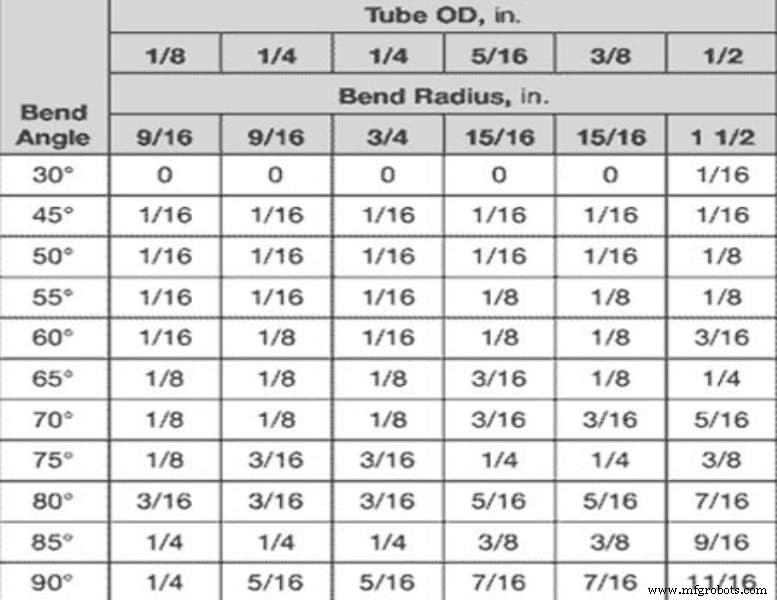
チューブの曲げ半径は、チューブ中心線までの半径で測定されます。曲げ半径ツーリングはチューブベンダーにより異なります。しかし、最も一般的なものは特定の経験則に従っています。
標準ドロー曲げ半径は 2 × D
これは、外径20mmのチューブには40mmの曲げ半径が必要であることを意味します。1/2 × Dのようなよりタイトな曲げ半径も可能ですが、2 × D未満を実現するのはコストが高くなる傾向があります。
最小ロール曲げ半径は 7 × D
材料特性と肉厚が最小ロール曲げ半径に影響します。したがって、7 × Dのガイドラインを守るのが技術的に安全です。曲げ半径には広めの公差を許容することも推奨されます。
ステンレスチューブの用途
ステンレスチューブは組み立てやすさからさまざまな業界で使用される汎用材料です。高温・高圧など極限環境にも耐えられます。これはステンレス鋼の特性の一つで、特定業界での有用性を高めています。
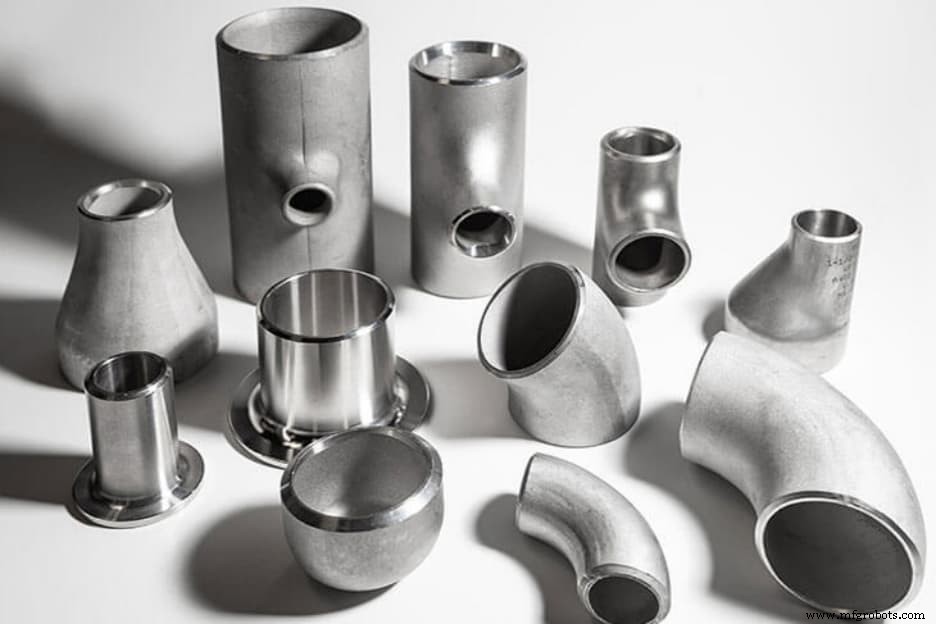
例えば、自動車産業向けCNC加工では、高品質マフラー製造にステンレスチューブが使用されます。極限の圧力に耐えられるためです。医療機器、ソーラーパネルフレーム、産業機器、電気配線にも用いられます。鋼管をさまざまな形状と厚さに成形できる能力が、さらなる有用性を生んでいます。
家電、暖房、給水、配管システムなど、いくつかの家庭用途でもステンレスチューブ製品を見つけられます。航空宇宙、自動車、テクノロジー、電気、建設、食品・飲料産業など、この汎用材料を使用しない業界はほとんどありません。
イノベーターは日々、ステンレスチューブの新たな用途を見出し、生活のあらゆる側面に取り入れています。
では、鋼管曲げはあなたの用途に適していますか?
前述の通り、鋼管はさまざまな業界で多様な用途に役立ちます。また、高度な機械と現代的な手法の利用により、チューブ曲げはより精密になっています。したがって、適切な材料、プロセス、ツーリングを選択すれば、あなたの用途に最適な曲げを実現する大きなチャンスがあります。
よりコスト効率の良い手法と適切な鋼管曲げガイダンスを学びたいなら、RapidDirectのCNC加工サービスが最適です! 当社は他では得られないカスタムチューブ製作と製造サービスも提供しています。専門家チームがラピッドプロトタイピングサービスを競争力のある価格で提供します。
それだけではありません。専門家チームがあなたの設計にプロフェッショナルなアドバイスを提供し、高品質で望ましい鋼管の製造をお手伝いします。信頼できる品質保証を提供します。今すぐCADファイルをアップロードして即時見積もりを取得してください。
よくある質問
ステンレスチューブ曲げはどのくらい難しいですか?
材料の硬さにより、鋼管曲げは非常に困難です。しかし、プロセスとツーリングに関する適切な知識を持つ適切なファブリケーターを選べば、プロセスをよりスムーズに進められます。
マンデル曲げはロール曲げより優れていますか?
選択する方法は曲げ要件によります。マンデル曲げは、扁平化、シワ、キンクを防ぐため、タイトな半径の曲げ作業に好まれます。一方、ロール曲げは大きな曲げ半径を持つ薄肉チューブに最適です。
ステンレスチューブの用途は何ですか?
多くの業界でステンレスチューブがさまざまな用途に使用されています。家電、自動車・航空宇宙部品、電子デバイス、配管システム、医療機器など多岐にわたります。
産業技術
- 炭素鋼とステンレス鋼:製造業者が知るべき主な違い
- ステンレス鋼取り扱いで避けるべき主要なミス:長寿命と美観のために
- ステンレス鋼の切削・研削・仕上げに最適なプレミアムソリューション
- ステンレス鋼リサイクル:メリット、課題、ベストプラクティス
- オーステナイト系 vs フェライト系ステンレス鋼:主要違いを解説
- ステンレス鋼ハンドルのメリット・デメリット・専門家の見解
- ステンレス鋼解説:組成・製造プロセス・グローバルインパクト
- ステンレス鋼のグレード:種類・特性・一般的用途
- モネル合金の解説: 主要特性と実用用途
- ステンレス鋼コンディションAとBの主な違いを解説
- ステンレス鋼:現代ジェットコースター革命を支える素材