



ツールホルダー:最高の加工生産性を引き出す鍵
高精度工作機械と先進切削工具が揃えば、優れた金属切削生産性が得られます。しかし、切削工具と機械スピンドルを繋ぐ「ツールホルダー」こそが、その生産性を完全に実現するための鍵です。ツールメーカーは多様なツールホルダースタイルを提供し、それぞれ特定の加工用途で最適性能を発揮するよう設計されています。したがって、機械加工現場は、自社の具体的な業務と生産部品に基づいてツールホルダーを選定すべきです。それでも、最新機械技術と切削工具材料の導入に注力する一方で、自社の生産ニーズに最適なツールホルダーの選定・適用・メンテナンスを軽視しがちです。
すべてのホルダーが等しく優れているわけではない
どのツールホルダー工法も、すべての用途に適しているわけではありません。高速仕上げ用に設計されたツールホルダーは、例えば生鋳物の深い荒加工に必要な剛性と強度を欠きます。逆に、荒加工用ホルダーは、仕上げで高速回転しても滑らかに動くバランス特性を欠きます。また、荒加工用ホルダーの頑強な設計と大型化は、微細・深い部品形状へのアクセスを制限します。難削材には、より高強度・高剛性のツールホルダーが必要です。ツールホルダーの振動減衰能力とクーラント供給能力も重要な選定基準です。
不適切なツールホルダーを使えば、寸法誤差とスクラップ、スピンドルの過度な摩耗、工具寿命短縮、工具折損増加を招きます。非クリティカルな仕事なら、安価なツールホルダーでも満足な結果が出ることもあります。しかし、繰り返し精度が必須の作業、特に高価なワークのスクラップが利益率を直撃する現場では、用途特化型の高品質ツールホルダーへの投資が、予期せぬ損失に対する安価な保険になります。
一部の現場管理者にとって、汎用的に使えるロングタイプのツールホルダーを揃えるのは合理的なコスト削減策です。しかし、常に可能な限り最短のホルダーを使うことで、剛性を最大化し、面粗度を悪化させる振動を最小限に抑え、工具寿命を延ばせます。
ツールホルダーは総生産コストの2%未満です。これを半分に削減しても節約効果は微々たるものですが、ワークスクラップや工具折損の財務インパクトは測定可能です。プレミアムツールとホルダーは、金属除去率を即座に高め、ツール投資への即時回収をもたらします。特に航空宇宙部品製造のように加工プロセスの安定性が最優先される業界では、多くのメーカーが不良品生産とトラブルシューティング・生産停止の時間浪費を避けるため、プレミアムツーリングの導入を最優先します。航空宇宙メーカーは通常、新しいホルダーコンセプトの検証に長い時間をかけ、生産認定しています。
ワーク要因がホルダー選定に影響する
ツールホルダー選定に影響する要因には、各仕事のワーク材切削性と、最終部品形状(特定の輪郭や形状へ到達するために必要なツールホルダー寸法を決定する)があります。しかし、ツールホルダーはできるだけシンプルで使いやすく、オペレーターエラーの可能性を最小限にすべきです。
どのツールホルディング技術を適用するにせよ、工作機械の剛性、スピンドル出力、厳しい公差を出せる能力が、実現可能な加工を決めます。例えば、摩耗した機械でミクロンオーダーの公差を出そうとするのは時間の無駄です。
工作機械の基本要素が鍵を握ります:リニアガイドウェイ搭載の高速機は、高速用途向けツールホルダーの真価を発揮させ、箱ガイドウェイ機は重切削を支えます。複合加工機は、旋削とフライス/穴あけを両立するツールホルダーの能力をフルに引き出せます。
採用する加工戦略もツールホルダー選定を導きます。例えば、軽い切込みで高速切削(HSC)を行って生産性を最大化するか、十分な出力はあるが速度能力に限界がある機械で、高金属除去率を狙う高性能切削(HPC)を行うか。
低く再現性のある振れは、切削工具の常時一定の係合を保証し、振動を減らし、工具寿命を最大化します。バランスは極めて重要で、高品質ツールホルダーはG2.5-25,000 RPM品質(1 g・mm)で精密バランス調整済みであるべきです。機械加工現場は独自に調査し、ツールサプライヤーと相談して、生産ニーズをコスト効率よく満たすツールホルダーシステムを決定できます。
各ホルダーにはそれぞれの適した用途がある
シンプルなウェルドン、コレット、シュリンクフィット、メカニカル、油圧のいずれであれ、ツールホルダーは具体的な運用要件にマッチングすべきです。例えば、ウェルドンシャンク工具用のシンプルなエンドミルホルダーは剛性が高く、使いやすく、高トルク伝達が可能で、強力なアンチプルアウト作用による確実で強力なクランプが可能。重切削に適していますが、精密な同心度には欠けます。一般的に本質的にアンバランスで、高回転用途には生産性良く適用できません。
コレットチャックと交換式コレットは、丸シャンク工具保持の最も一般的な形態です。コスト効率に優れるERタイプが幅広いサイズで入手でき、軽フライス・穴あけに十分な把握力を提供。高精度ERコレットホルダーは、工具先端で低振れ(<5μm)と対称設計を実現し、高速運転向けにバランス調整可能。強化版なら重切削にも対応。ERホルダーは迅速な工具交換が可能で、幅広い工具径に対応します。
シュリンクフィットホルダーは、強力なクランプ力、3×Dで3μmの同心度、優れたバランス特性を提供。小型シンプルなノーズ形状で、狭い部品形状へのアクセス性に優れます。
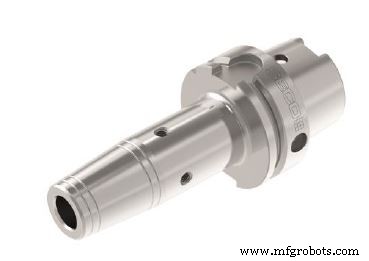
強化版なら中〜重フライスも可能ですが、把握力は工具シャンクとホルダーの内径公差に依存。シュリンクフィット工具には専用加熱装置が必要で、加熱・冷却プロセスはコレット交換よりセットアップ時間を要します。
メカニカルフライスチャックは、複数列のニードルベアリングにより強力な把握力と高ラジアル剛性を実現。重切削と迅速な工具交換が可能ですが、振れはコレットシステムより大きくなる傾向があります。メカニカルチャックは一般的に他のツールホルダースタイルより大型で、一部の部品形状への工具アクセスを制限することがあります。
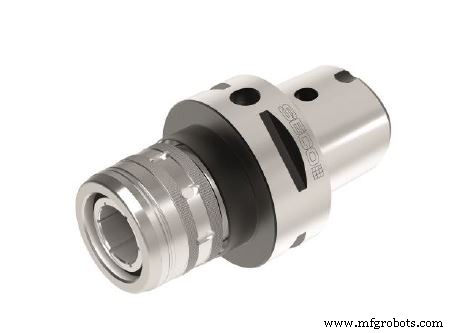
油圧チャックは、油圧でクランプ力を発生させるため、メカニカルチャックより内部要素が少なく、比較的スリムなプロファイルです。低振れで、高速回転下でのリーマ・ドリル・軽フライスに効果的ですが、重いラジアル荷重には敏感です。
切削工具をどう固定するかと同じくらい重要なのが、工作機械スピンドルへの取り付け方です。ツールホルダーのスピンドル側テーパー(シャンク)が、トルク伝達能力と工具センタリング精度を決定します。従来のBT、DIN、CATテーパーは小型機では有効ですが、高速性能では限界があります。テーパーと端面の両方で接触するデュアルコンタクト仕様なら、特に長い突き出し状況で剛性と精度が向上します。より大きなテーパーサイズが、より大きなトルクを確実に伝達するために必要です。例えばHSK-E32ホルダーでHSK-A125Aの重切削を代替することはできません。
ホルダーテーパースタイルの選択は、往々にして地域の好みで決まります。HSKは1990年代半ば、ドイツで5軸機の普及とともに登場。CATテーパーは主に米国、アジアではBTシャンクが人気で、テーパー/端面接触版が頻繁に使われます。
HSKは5軸加工で非常に一般的。PSC(ポリゴナルクランプシステム:Capto)とKM接続は主に複合加工機で使われ、現在ISO規格化されています。KMとCaptoはモジュラーシステムでもあり、エクステンションやリデューサーを積み重ねて、異なる長さの特定工具を組み立てられます。1回の段取りで旋削・フライス・穴あけが可能なツールホルダースタイルは、複合加工機の普及とともに人気を集めています。
独自のホルダーとコレットを革新的な方法で使い、印象的な成果を出すプロプライエタリなツールホルディングシステムもありますが、メリットを冷静に計算する必要があります。これらのシステムは一般にコストが高く、単一サプライヤーからの工具選択に限定されます。
コストとその他の考慮事項
油圧やメカニカルタイプのホルダー基本コストは、コレットやシュリンクフィットホルダーより高い傾向がありますが、他の要因も関わります:シュリンクフィット加熱システムの費用、工具交換に要する時間。コレットチャックシステムならコレット交換だけで異径工具に対応できるのに対し、シュリンクフィットでは工具径ごとにホルダーが必要です。
機械オペレーターとツールメンテナンス担当者も、ツールホルダーの成功的適用に重要な役割を果たします。工作機械や他の製造設備と同様、ツールホルダーも正しい使用とメンテナンスでメリットを最大化し、フルポテンシャルを発揮できます。例えば、工具シャンクをホルダーの奥まで確実に挿入しなければ、精度を破壊する振動や工具飛び出しを招きます。工具組立仕様の順守は極めて重要です。オペレーターがチャック締め付け時に延長ハンドルで過大トルクをかけると、コレットがねじれ、工具が傾いて装着されます。
ツールメンテナンスも重要ですが、しばしば軽視されます。使用前には必ずホルダーを清掃し、工作機械スピンドルも点検すべきです。ホルダーは清潔・乾燥状態で、テーパー保護キャップを付けて保管。油圧チャックの油圧は定期的にチェックすべきです。
結論
機械加工現場は、加工システムにおけるツールホルダーの重要性を認識し、自社の工作機械、加工戦略、ワークに最適なツールホルダーを適切にマッチングさせることで、生産性向上とコスト削減が可能です。同時に、ツールホルダーメーカーは、個別の運用ニーズに応えるため、より包括的なホルダー選択肢を提供しています(サイドバー参照)。
今後の改善はホルダーハードウェアそのものを超えます。ソフトウェアとRFIDタグを用いたツール管理は、データ駆動型製造の一要素として普及しつつあります。ツールホルダー技術の進歩には、ホルダーにかかる力をリアルタイム監視できるセンサー搭載ホルダーが含まれます。収集データにより、オペレーターまたはAIと工作機械制御装置の連携による自動調整で、加工中のパラメータ最適化が可能になります。これらの新技術が、ツールホルダーの加工現場における生産的貢献をさらに強化していくでしょう。
産業技術
- 5軸CNC加工:精度、効率、設計の自由度を解き放つ
- 工作機械スピンドル:精密製造を駆動するコアコンポーネント
- タレットツールでフライスと旋削を組み合わせ、生産性を最大化
- フライス盤の歴史:手作業から高精度電動工具へ
- 3軸vs 5軸機械加工:知っておくべきこと
- アンバランスが招く見えない損失:すべての機械加工現場が直面すべき課題
- チタン加工のマスター:超合金向け最適フライス工具の選定
- 機械技師をエンパワー:工程内表面検査で製品品質を向上
- 高性能加工の成功を最大化:ツールホルダーが重要な理由
- クーラントが加工成功に不可欠な理由:工具寿命、仕上げ、効率
- CNC機械加工:現代製造業を牽引する精密パワーハウス