



ロングリーチ加工を極める:現在の課題を克服する戦略
製造業におけるいくつかの現在のトレンドが、精密穴あけと長尺工具を用いた旋削加工の難易度を高めています。より厳しい公差と揺るぎない繰り返し精度への要求は継続的に高まっています。新しい高性能ワーク材料は加工がより困難で、機械システム内の応力を増大させます。時間とコストを節約するため、メーカーは複数部品を単一のモノリシックワークピースに統合し、深穴加工と複雑な部品の長尺旋削を複合加工機で行う必要が出てきています。
これらの課題を克服しようとするメーカーは、機械システムのすべての要素を検討し、成功を保証する技術と工具を適用しなければなりません。主要な要素には、機械剛性、ツールホルディング、ワーククランピング、切削工具形状があります。一般的に、確実な固定、剛性の高いツーリング、慎重な工具適用が、精密で生産的な深穴ボーリングとロングリーチ旋削プロセスの基本的基盤となります。
石油・ガス、発電、航空宇宙部品の生産者は、更新されたツーリングと技術の主要な候補です。彼らは大型で複雑な部品を定期的に扱い、延長工具の使用を必要とするフィーチャーを持っています。多くの部品は加工困難なタフな合金で作られ、高い振動発生切削力を生み出します。一般的に、ほぼすべてのメーカーがロングリーチボーリング作業の生産性向上とコスト削減から恩恵を受けられます。
たわみと振動
深穴ボーリングは、切れ刃が機械への接続点から延長した距離でボア内部で動作する点で、他の切削操作と区別されます。ロングリーチ内径旋削も同様の条件を持ち、ポンプやコンプレッサーハウジングのようなワークピースでは、断続切削を伴う穴加工もあります。その結果生じる工具オーバーハング量は穴の深さによって決まり、ボーリングバーや長尺旋削工具のたわみを引き起こす可能性があります。
たわみは切削プロセスにおける変動力を増幅し、振動とチャタリングを引き起こして部品表面品質を劣化させ、切削工具を速やかに摩耗・破損させ、スピンドルなどの工作機械コンポーネントを損傷させ、高額な修理と長期のダウンタイムを招きます。変動力は、機械コンポーネントのアンバランス、システム剛性不足、機械システム要素の共振振動から生じます。チップが形成・破砕されるにつれて工具が周期的に負荷・非負荷されるため、切削圧力も変化します。加工振動の悪影響には、仕上げ面粗さ悪化、ボア寸法不正確、工具急速摩耗、材料除去率低下、生産コスト増加、ツールホルダーと工作機械の損傷が含まれます。
機械剛性とワーク固定
機械加工における振動制御の基本アプローチは、機械システム要素の剛性を最大化することです。不要な動きを制限するため、工作機械はコンクリートやその他の振動吸収材で補強された剛性の高い重量構造要素で構築されるべきです。機械ベアリングとブッシングはタイトで堅固でなければなりません。
ワークピースは工作機械内で正確に位置決めされ、確実に保持されなければなりません。治具はシンプルさと剛性を主眼に設計し、クランプは切削操作にできるだけ近い位置に配置すべきです。ワークピースの観点からは、薄肉部品、溶接部品、支持のないセクションを持つ部品は加工時に振動しやすいです。部品を再設計して剛性を高めることは可能ですが、そんな設計変更は重量増加と機械加工製品の性能妥協を招く可能性があります。
ツールホルディング
剛性を最大化するには、ボーリングバーまたは旋削バーは可能な限り短く、しかしボアまたは部品の全長を加工するのに十分な長さでなければなりません。ボーリングバー径は、ボアに収まりかつ効率的な切りくず排出を許容する最大可能径とすべきです。
チップが形成・破砕されるにつれ切削力は上下します。力の変動は振動の追加的源となり、ツールホルダーや機械の固有振動モードと共振して相互作用し、自己持続的あるいは増大する可能性があります。その他の振動源には、摩耗した工具や十分な切り込み深さを取れていない工具があります。これらはプロセス不安定性、または共振を引き起こし、機械スピンドルや工具の固有振動数と同期して望ましくない振動を生成します。
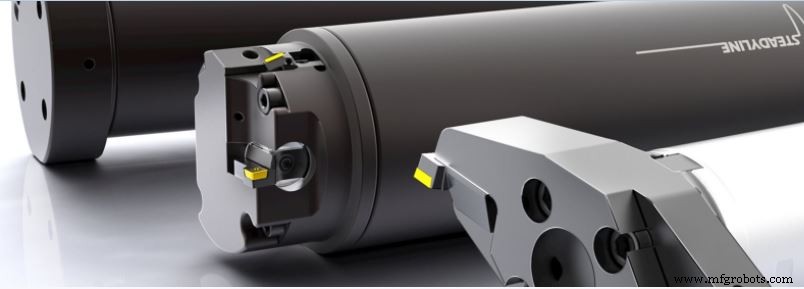
長いボーリングバーまたは旋削バーのオーバーハングは、機械システムに振動を引き起こす可能性があります。振動制御の基本アプローチには、短く剛性の高い工具の使用が含まれます。バー長さと径の比率(L/D)が大きいほど、振動が発生する可能性が高まります。
異なるバー材料は異なる振動特性を示します。鋼バーは一般的に、バー長さ/径比(L/D)4:1まで振動に耐性があります。タングステン合金製のヘビーメタルバーは鋼より高密度で、バーL/D比6:1まで対応可能。超硬ソリッドバーはより高い剛性を提供し、バーL/D比8:1まで許容しますが、特に大径バーが必要な場合はコストが高くなる可能性があります。
振動を減衰させる代替手段として、チューナブルバーがあります。バー内部に、不要な振動と逆位共振するよう設計された内部マスダンパーを備え、そのエネルギーを吸収し振動運動を最小化します。セコ・ツールズのSteadyline®システム(サイドバー参照)は、ラジアル吸収エレメントを介してバー内部に高密度材料のダンパーマスを吊り下げた、プリチューン振動ダンパーを特徴とします。ダンパーマスは、切削工具からバー本体に振動が伝達されると即座に吸収します。
より複雑で高価なアクティブ工具振動制御は、振動の存在を検知し、電子アクチュエーターでツールホルダーに副次的運動を生成して不要な動きを打ち消す電子制御デバイスの形を取ります。
ワークピース材料
ワークピース材料の切削特性が振動発生に寄与することがあります。材料硬度、ビルトアップエッジ傾向、加工硬化、硬質介在物の存在は、切削力を変化・遮断させ、振動を生成する可能性があります。ある程度、切削パラメータ調整で特定材料加工時の振動を最小化できます。
切削工具形状
切削工具自体は接線方向とラジアル方向のたわみを受けます。ラジアルたわみはボア径精度に影響します。接線たわみでは、インサートが部品中心線から下方に押し下げられます。特に小径穴ボーリングでは、穴の湾曲した内径がインサートとボアのクリアランス角を減らします。
接線たわみは工具を下方に、部品中心線から離れる方向に押し、クリアランス角を減らします。ラジアルたわみは切り込み深さを減らし、加工精度に影響し、チップ厚を変化させます。切り込み深さの変化は切削力を変化させ、振動を引き起こす可能性があります。
インサート形状特徴(すくい角、リード角、ノーズ半径)は、振動を増幅も減衰もさせます。例えばポジティブすくい角インサートは接線切削力を減らします。しかし、ポジティブすくい角構成はクリアランスを減らし、摺動と振動を招く可能性があります。大きなすくい角と小さな刃先角はシャープな切れ刃を生み、切削力を減らします。しかし、鋭利な刃先は衝撃損傷や不均一摩耗を受けやすく、ボア仕上げ面に影響します。
小さな切れ刃リード角は大きな軸方向切削力を生み、大きなリード角はラジアル方向に力を生みます。軸方向力はボーリング操作への影響が限定的なので、小さなリード角が望ましい場合があります。しかし、小さなリード角は切削力を切れ刃のより小さな区間に集中させ、大きなリード角より工具寿命に悪影響を及ぼす可能性があります。さらに、工具のリード角はチップ厚とチップ排出方向に影響します。
インサートノーズ半径は、ラジアル切削力を最小化するため切り込み深さより小さくすべきです。
チップコントロール
ボアから切りくずを排出することは、ボーリング操作における重要な課題です。インサート形状、切削速度、ワークピース材料切削特性がすべてチップコントロールに影響します。短いチップはボーリングで望ましく、ボアから排出しやすく、切れ刃への力を最小化します。しかし、チップブレーク用に高度に輪郭化されたインサート形状は、より多くの動力を消費し、振動を引き起こす可能性があります。
良好な仕上げ面を得るための操作では、浅い切り込み深さが必要となり、薄いチップが生成されチップコントロール問題を増幅させます。送りを増やせばチップは割れますが、切削力が増大しチャタリングを生成し、仕上げ面に悪影響を及ぼす可能性があります。より高い送り速度と最適な内部クーラント供給は、これらのより延性な鋼合金のボーリング時におけるチップコントロール解決策となり得ます。
結論
深穴ボーリングと長尺工具を用いた旋削は、一般的かつ不可欠な金属切削操作です。これらのプロセスを効率的に実行するには、機械システム全体を評価し、振動最小化と製品品質保証に関わる複数の要因が連携し、最大生産性と収益性を達成するよう確実にする必要があります。
以前、SECOのニュースサイトで紹介されました。
産業技術