



アルミニウム切削におけるチップコントロール課題への効果的な解決策
アルミニウム合金は、超合金などの金属と比べて加工が容易ですが、低出力機器を使用した旋削作業において、コストのかかるチップコントロールの問題という大きな欠点があります。
アルミニウムの優れた切削性とその落とし穴
アルミニウム合金は、米国鉄鋼協会(AISI)の切削性チャートで約400というスコアを獲得し、真鍮とマグネシウムを除くすべての金属を上回っています。参考までに、B1112冷間引抜鋼は100、SUS316ステンレス鋼は45、一部のニッケル基超合金は10台前半です。
実際、アルミニウムの切削性は非常に高いため、多くの切削性チャートでは記載すらされていません。この金属での材料除去は、利用可能なスピンドル出力とワークの把持力によってのみ制限されることが多く、工具寿命はほとんど懸念事項になりません。
関連記事:アルミニウム加工の最適化方法
高シリコンアルミニウム合金は研磨性が高く、押出材用の柔らかい合金は粘着性が強い場合がありますが、多結晶ダイヤモンド(PCD)工具、ダイヤモンドライクカーボン(DLC)コーティング、適切に調合された水溶性切削液を使用すれば、これらも短時間で加工可能です。
「60馬力の旋盤で、スイング36インチ、センター間距離200インチの機械があれば、手元にあるほぼどのインサートでも取り付けてガンガン切削できます」と、サンドビック・コロマントの米国西部/中部地区ターニングスペシャリスト、キース・ブレーク氏(ノースカロライナ州メバン在住)は言います。
「十分に押し込めば、通常は良好なチップが生成できます」と同氏は付け加えます。
少なくとも、その理想的なセットアップがあればの話ですが。
しかし現実には、そんな機械はほとんど稼働していません。「そのため、工場では低出力機械でも材料をクリーンに、予測可能に除去し、高品質なワークを生産できる切削工具ソリューションを見つける必要があります」とブレーク氏は述べています。
「絡み合った塊」のリスク
最近、より多くの工場が自動化を検討する中で、ワークアラウンド(回避策)が特に重要になっています。自動化では一貫したチップコントロールが不可欠だからです。鍵は、お使いの工作機械とセットアップに合ったインサート形状を見つけることだとブレーク氏は言います。
それがないと、旋盤オペレーターは長く糸状のチップがあらゆるところに巻き付く事態に対処しなければなりません。不適切なインサート、間違った送り速度と回転速度、またはインサートのチップブレーカー(ある場合)に対して大きすぎたり小さすぎたりする切込み深さを使用すると、オペレーターは非常停止ボタンを押す羽目になります。チップパンの内容物が巻き上げられ、回転チャックの周りに絡み合い、生産を停止させ、高価なワークをスクラップにする可能性がある「絡み合った塊」を作り出すからです。
不十分なチップコントロールの結果が常にそれほど劇的とは限りませんが、ワークフローを遅らせたり中断させたりして生産性を低下させます。最悪の場合、危険を伴うこともあります。
幸いなことに、サンドビック・コロマントをはじめとするメーカーが解決策を提供しています。
アルミニウムCNC旋削
「アルミニウム旋削では、第一選択として、ポジティブ形状で鋭い刃先を持つ無コーティングの研磨インサートが選ばれます。これはチップコントロールを助け、ビルトアップエッジを防ぐためです」とブレーク氏。「しかし、1つのインサートと1つの形状で全て完璧にこなせるなら、これほど多くの異なる切削工具を製造する必要はありません。だからこそ、アルミニウム用にコーティング品種と無コーティング品種の両方を用意し、無数の形状とチップブレーカースタイルを揃えています。正しい旋削パラメータを適用すれば、Prime Turningラインでも成功事例が見られます。」
多数のグレードと「アップシャープ」形状が、不良なチップコントロールを改善するために利用可能だと、京セラプレシジョンツールズのインデキサブルツール部門テクニカルセンターエンジニアリングマネージャー、トッド・ラッカー氏(ノースカロライナ州ヘンダーソンビル在住)は述べています。同社も印象的なアルミニウム旋削ポートフォリオを誇ります。
しかし、仕上げ切削でチップコントロールに苦労したことのある旋盤工にとって、驚きの製品が1つあります。
「最近、ポジティブインサートラインに『AP』を追加しました」とラッカー氏。「極めて浅い切込み深さで、良好なチップコントロールがほぼ不可能な領域向けに設計されています。APには刃先に非常に近い位置にディンプルを持つ成型チップブレーカーがあり、これらは実際にはチップを『折る』のではなく、切削エリアから離れていくきれいなタイトな渦巻き状に『丸める』働きをします。」
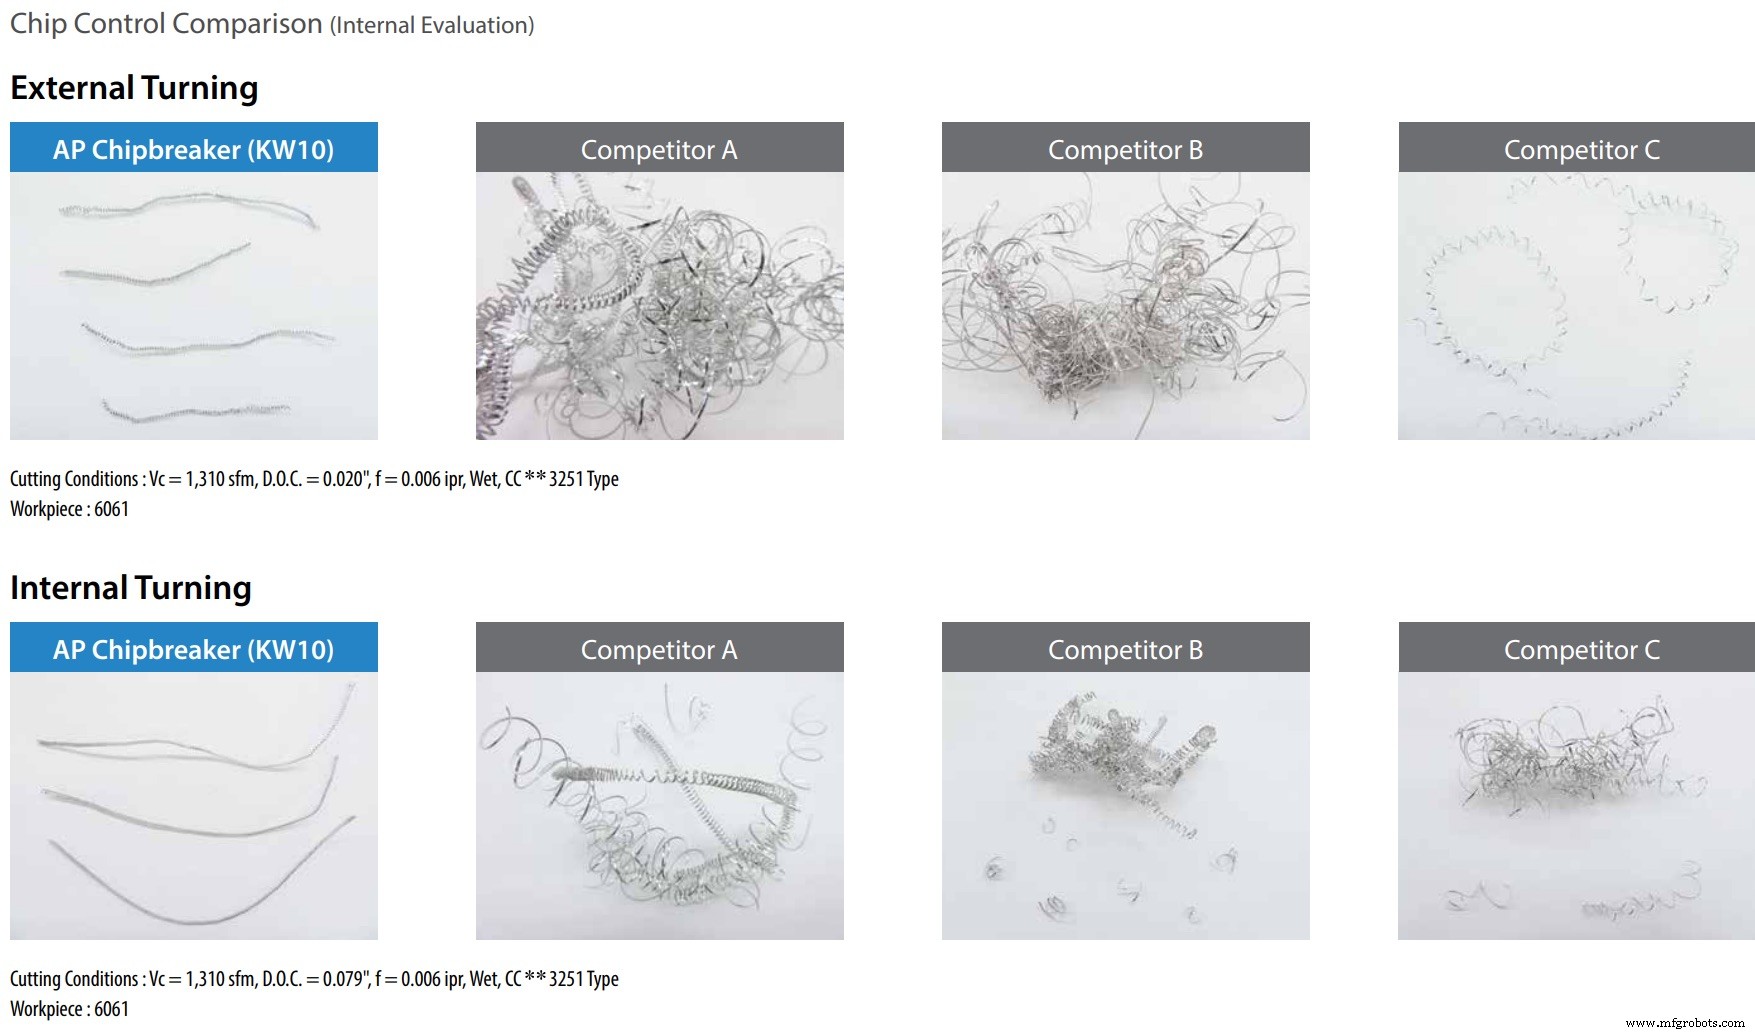
適切なパラメータの設定
両専門家とも、ブレーク氏が以前言及した通り、正しいパラメータを使用することを推奨しています。
「アルミニウム旋削では、回転速度と送り速度が依然として非常に重要です」とラッカー氏。「速すぎると材料が加熱され、より可塑性が高まってチップが折れにくくなります。遅すぎるとビルトアップエッジが発生し、効率的な切削作用を妨げます。だからこそ、意図した切込み深さ向けに設計されたインサートを選び、メーカーの推奨パラメータに従うべきなのです。」
もう1つの推奨事項は、タレットに取り付ける工具のブランドやタイプとは無関係です:高圧クーラント(HPC)の使用です。
これらの切削工具メーカーや他社は、切削液をワークゾーンに正確に導く内部流路を持つ工具ホルダーを開発しています。1000 psi(70 bar)程度の圧力で適用すれば、糸状のアルミニウムチップは勝ち目がありません。
「HPC単体でも工具寿命を延ばし、ビルトアップエッジを減らし、切削対象を問わず信頼性を向上させます」とブレーク氏。「HPC専用に設計されたインサート形状と工具ホルダーと組み合わせれば、旋削作業を可能な限り最高レベルの生産性に引き上げられます。」
産業技術
- メタル3Dプリントの5つのよくある問題と解決策
- ボッシュのオープンソース変革がIoTイノベーションを加速——あなたのビジネスへの教訓
- 倉庫自動化:よくある3つの課題を解決する鍵となるソリューション
- 人材採用・定着の課題解決:タイトな労働市場で勝つための戦略
- アルマイトアルミニウムの研磨・再生手順:ステップバイステップガイド
- アルミニウム半田付けのマスター:エキスパート技術と実践ガイド
- アルミニウムブレージングのマスター:エキスパート技術と実践ガイド
- CNCフライス加工アルミニウム筐体のメリットを最大限に引き出す
- 圧力露点(PDP)を最適化してエネルギーコストを削減する
- 油圧システム強化:耐久性向上の実証済み戦略
- ネイバルブラス溶接マスター:技術と安全のヒント