



2024年最新版:弾道防護材料の完全ガイド〜ケブラー、アラミド、セラミックまで
弾道防護材料は、弾道アーマー、ボディアーマー、ヘルメットに使用される材料群です。軍事用途で最初に開発・使用されたのはWWII時の破片防護でしたが、現在の材料は遥かに高性能・高防護です。弾道防護材料と技術進歩により、より優れた多様な設計が実現しています。
防弾チョッキは着用者の重要臓器を銃弾から守るために設計された現代的な軽量アーマーです。「bulletproof vest(防弾ベスト)」という呼称は一般的ですが、着用者が銃弾の衝撃から完全に守られるわけではないため、「bullet-resistant vest(耐弾ベスト)」と呼ぶのがより適切です。
弾道防護材料は、鋼鉄、プラスチック、セラミックス、チタン等多様な物質から作られます。これらは機械的特性を利用して、銃弾と破片から着用者を守る防護形態です。大きく「硬質」と「軟質」の2タイプに分類されます。
- 軟質防弾材料: 主にケブラー(アラミド)という合成繊維を織り込んだ弾性生地。
- 硬質防弾材料: 鋼鉄やアルミニウム合金などの金属。
アラミド繊維とは?
アラミド繊維は、適度に剛直なポリマー鎖を持つ合成分子から構成される高性能繊維です。分子は強力な水素結合で結合し、機械的応力を効率的に伝達するため、低分子量鎖の使用を可能にします。
「アラミド」は「芳香族ポリアミド(aromatic polyamide)」の略称です。軍事用途での使用はWWIIに遡りますが、近年になって大きく発展しました。
アラミド繊維を他の合成繊維から区別する一般的特性:
- 高強度(高テナシティ)
- 優れた耐摩耗性
- 有機溶剤に対する優れた耐性
- 非導電性
- 融点がない(溶融せず分解)
- 低燃焼性
- 高温下での優れた生地一体性
これらの特異な特性は、剛直なポリマー分子、強い結晶配向、水素結合によるポリマー鎖間の密接な接触から生まれます。
ケブラーとは?その仕組み
鋼板アーマーは1538年に発明され、20世紀まで全鋼製防弾ジャケットが徐々に発展・使用されてきました。現代のボディアーマーシステムには微量の鋼鉄が含まれる場合もありますが、主流はケブラーです。
ケブラーはアラミドの一種で、デュポン社が開発した合成繊維です。銃弾と破片から防護します。分子間の強力な化学結合が、ケブラーの耐久性・柔軟性・強度の源泉です。
デュポンはケブラーを最初の防弾繊維の一つとして、タイヤ・ロープ・ケーブル原料としても市場投入。発見直後から多くの産業を変革し、ナイロン生地は今日でも多様な製品で使用されています。
この新素材により、ボディアーマーシステムの総重量が大幅に軽減され、着用者の機動性が飛躍的に向上。現代の防弾ベストの基盤となりました。
ケブラー繊維の製造プロセス
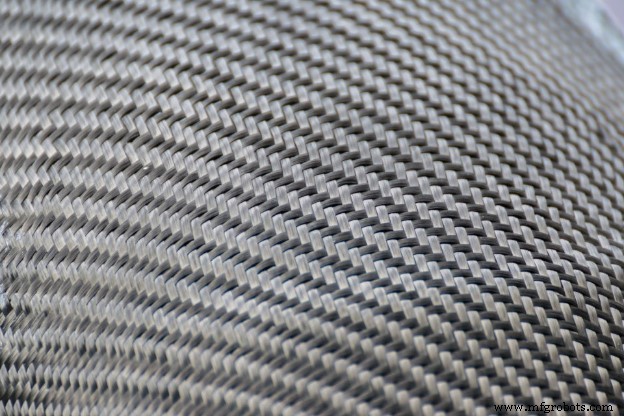
ポリ・パラフェニレンテレフタラミドを実験室で合成することから始まります。重合プロセスで分子を長鎖化し、ロッド状ポリマーを含む結晶性液体をスピナレット(微細な孔を持つ金属板、シャワーヘッドのような形状)から押出し、ケブラー糸を作ります。冷却硬化後、水処理を経てロール巻きされ、スロースター(撚糸業者)で撚りをかけて織布工程へ。最も基本的な平織り(タビー織り)で織られます。
ケブラー製防弾ベスト
ベストに使用されるケブラーは、重合により作られた合成繊維の織物です。ケブラーは高強度・高比強度で知られ、鋼鉄の比強度の5倍です。軽量性、高引張強度(3620 MPa)、他材料を凌ぐエネルギー吸収能力により、弾道ベストの理想的材料となっています。
防護服は、ケブラー系複合材料を含む複合材料の最も一般的な弾道応用分野です。
「バリスティッククロス(球皮布)」とは?
布地における「バリスティック(弾道)」は2タイプを指します。一つは軟質ボディアーマー用材料で、パラアラミド、超高分子量ポリエチレン(HPPE)、高弾性率ポリエチレン等の高強度繊維で織布されます。これらは極めて特殊な用途向けです。
もう一つはローテクなバリスティックナイロンで、ソフトサイドのラゲッジ・バックパック等に使用。バスケット織りナイロン(2×2織り)、通常1050デニールナイロン製(840デニール等の軽量版も)。厚手は「シニア・バリスティック」、薄手は「ジュニア・バリスティック」と呼ばれます。ナイロンが主流ですが、バリスティックポリエステルも存在。パッククロスは類似織物(平織り、400〜420デニール、より軽量)。
弾道防護材料の製造プロセス
弾道防護材料の製造は複雑で高精度が要求されます。金属またはポリマーから作られ、軍事、法執行、スポーツ等多様な産業で使用されます。
ボディアーマーメーカーは主に2つの製造プロセスを採用:射出成形と鋳造。射出成形は溶融材料を金型に注入して成形。鋳造は溶融金属等を金型に流し込んで成形。
製造の3主要ステップ:成形、形成、仕上げ。弾道防護材料の製造プロセスは、いかなる防弾材料の設計開発においても不可欠です。
弾道防護材料には、銃弾・爆発物・火器脅威に対する耐弾性を狙った設計手法があります。しかし、最終製品購入時には多様な弾道特性を考慮する必要があります。
防弾ベストの弾道試験規格(保護レベル/アーマーレベル)
防弾ベストは通常衣料と異なり、米国司法省国立司法研究所(NIJ)が定める厳格な防護試験をパスしなければなりません。すべての防弾ベストが同等ではありません。低速鉛弾耐性のみのものから、高速フルメタルジャケット弾耐性まで様々です。
ベストは保護力の低い順に:I、II-A、II、III-A、III、IV、特殊(顧客指定仕様)で分類。各クラスは「どの弾丸を、何m/sで貫通させないか」を定義。最高レベル(IIIやIV)が最善と思われがちですが、重量が増すため、着用者のニーズには軽量なベストが適する場合もあります。警察用途では、担当官が日常携帯する銃器に対する防護レベルのベスト購入が専門家推奨されています。
産業技術
- 緊急メンテナンス:リスク最小化と効果的な対応
- 予防保全を完全解説:現代組織のための完全ガイド
- ポリ乳酸(PLA)3Dプリンティング:プロフェッショナルのための総合ガイド
- ナイロン3Dプリンティング:材料・技術・応用のエキスパートガイド
- 過電圧と低電圧の解説:設備を守るための知識
- 産業用電力配電システムの包括的ガイド: 信頼性の高いソリューションとベストプラクティス
- 射出成形 vs 3Dプリント:適切な生産方式の選び方
- 横中ぐり加工の解説:精密穴あけの包括ガイド
- 倉庫自動化完全ガイド:効率向上のための包括的な手引き
- メタログラフィックマウンティングプレス:精密顕微鏡分析の必須ガイド
- 難融金属:特性、歴史、現代応用