



ナイロン3Dプリンティング:材料・技術・応用のエキスパートガイド
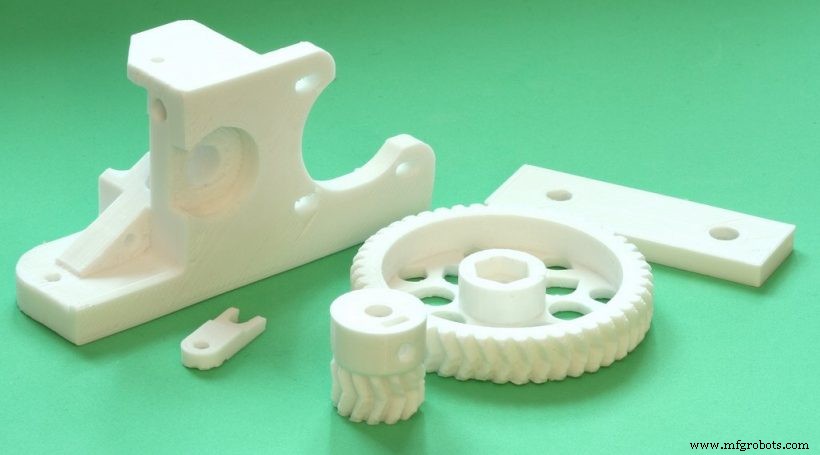
ナイロン(ポリアミド)は3Dプリンティング業界で最も求められるフィラメントです。耐摩耗性、靭性、優れた強度で、一般的なABSやPLAを凌駕します。本ガイドではナイロンが優れる理由、最適な造形技術、完璧なプリントのための実践的ヒントを解説します。
なぜ3Dプリンティングにナイロンを選ぶのか?
- 高性能プロトタイプ — ギア、工具、スナップフィット等の機能部品に最適。カーボンやガラス繊維で強化すれば軽量かつ機械的に頑健に。剛性が求められる用途には繊維強化を検討。
- 柔軟性と薄肉・厚肉の剛性比 — 薄肉ナイロンプリントは柔軟、厚肉なら剛性を発揮。リビングヒンジや柔らかい/硬い領域を併せ持つコンポーネントに最適。
- 優れた表面仕上げ — ナイロンは通常滑らかな仕上がりで、後処理の必要性を低減。
- 粉末ベッド技術で複雑アセンブリを一体造形 — SLSとMJFなら嵌合・可動部品を1回の造形で作成可能。組み立て工程を排除し生産を加速。
- 着色柔軟性 — ナイロンの吸湿性を利用し、造形後に染色可能。鮮やかなカスタム仕上げを実現。
適切な技術の選択
ナイロンは粉末ベッドシステムで最も効果的ですが、FDMフィラメントとしても使用可能。各技術の強み:
選択的レーザー焼結(SLS)
ナイロンで最も普及。PA11とPA12に対応。PA11は耐UV・耐衝撃性、PA12はより高強度・高剛性。ガラス・カーボン・アルミニウム強化複合粉末で更なる性能向上も可能。SLSは工業用ナイロンパーツのゴールドスタンダードです。
マルチジェットフュージョン(MJF)
HPのMJFはPA11、PA12、高再利用性ガラス充填PA12をサポート。余剰粉末(最大70%)をパーツ品質損なわずリサイクル可能で、コスト削減と持続可能性に貢献。
溶融積層造形(FDM)
FDMでもナイロン造形可能だが、高ノズル温度(典型240〜260℃)とヒーテッドベッドが必要。MarkforgedのOnyx(ナイロン/マイクロカーボンファイバー ブレンド)等のフィラメントなら、ABSの1.4倍の強度と剛性を実現。互換プリンターと組み合わせれば、プロトタイピングと少量生産に適しています。
ナイロン造形の実践的ヒント
FDM固有の注意点
- フィラメントを70〜80℃で4〜6時間乾燥し、水分を除去。水分は層間密着不良と表面欠陥の原因に。
- プリンターの最高エクストルーダー温度を確認;多くのコンシューマーFDM機はナイロンに必要な240℃に達しない。
- ビルドプレートを80〜100℃に予熱し、反りを抑制。
SLS & MJF ガイドライン
- 最小肉厚1mmを維持。リビングヒンジには0.3mm(SLS)または0.5mm(MJF)。
- 大型平板形状は避ける;粉末ベッドで反りやすいため。
- 嵌合フィーチャー間に最低0.5mmクリアランスを設け、パーツ融着を防止。
- 厚肉部(≥20mm)には脱粉用エスケープホールを設計し、変形防止。
実用アプリケーション
- 自動車・航空宇宙:カスタム治具・固定具、内装パネル、低熱吸気コンポーネント。Metro Aerospaceはガラス充填ナイロン製マイクロベーンを3Dプリントし、抗力低減とFAA認証を取得。
- 医療:解剖モデルのプロトタイピング、カーボン強化義肢ソケット(BASF Ultramid)の量産。
- 消費財:スマホケース、アイウェア、シャネルの3Dプリントマスカラブラシ(SLS)。
まとめ
ナイロンは機能プロトタイプと最終部品の両方で、比類なき強度、耐久性、汎用性を提供。SLSが市場を支配する一方、MJFと改良型FDMフィラメントが急速にギャップを埋めています。進化する材料とプラットフォーム——HPのオープンプラットフォーム等——に注目し、設計を3Dプリンティング技術の最前線に保ちましょう。
3Dプリント
- 緊急メンテナンス:リスク最小化と効果的な対応
- 3Dプリントサポート構造のマスター:全プロセス必須戦略
- 業界を変革する次世代3Dプリンター3機種
- ポリ乳酸(PLA)3Dプリンティング:プロフェッショナルのための総合ガイド
- ABSが3Dプリンティングの第一選択熱可塑性樹脂である理由:メリット、限界、エキスパートヒント
- ポリマー3Dプリント完全ガイド:2021年の最新技術、革新、アプリケーション
- メタルバインダージェッティングの極意:イノベーション、応用、産業機会
- 射出成形 vs 3Dプリント:適切な生産方式の選び方
- メタログラフィックマウンティングプレス:精密顕微鏡分析の必須ガイド
- 難融金属:特性、歴史、現代応用
- ステンレス鋼パイプ総合ガイド:種類、特性、用途、規格