



CNCマシニングセンタにおける3つの実証済みねじ加工技術
CNCマシニングセンタでのねじ加工3つの方法
CNCマシニングセンタを用いたワーク加工のメリットは皆さんよくご存知でしょう。今日はねじ加工方法を共有します。CNCマシニングセンタによるねじ加工には3つの方法があります:ねじフライス加工、タップ加工、ピック加工(バイトによるねじ切り)。
1. ねじフライス加工法
ねじフライス加工は、ねじフライス工具を用いた大径ねじの加工、および難削材のねじ穴加工に用いられます。以下の特徴があります:
- 工具は一般的に超硬合金材料で、高速・高精度・高効率でねじをフライス加工できます。
- 同一ピッチであれば、左ねじ・右ねじに関わらず一本の工具で対応でき、工具コストを削減できます。
- ねじフライス加工法は、ステンレス鋼、銅などの難削材のねじ加工に特に適しています。切りくず排出と冷却が容易で、加工品質と安全性を確保できます。
- 工具先端ガイドがないため、短いねじ底の止まり穴やアンダーカットのない穴の加工がより便利です。
ねじフライス工具は、機械クランプ式超硬ブレードフライスカッターとソリッド超硬フライスカッターの2種類に分けられます。機械クランプ式工具は、ねじ深さがブレード長未満の穴だけでなく、ブレード長より深い穴も加工できます。ソリッド超硬フライスカッターは、ねじ深さが工具長未満の穴を加工するのに用いられます。
ねじフライスCNCプログラミング時の注意点:工具損傷や加工誤差を防ぐため。
- ねじ下穴加工後、小径穴にはドリル、大径穴にはボーリングを用いてねじ下穴の精度を確保します。
- 工具は一般的に1/2円弧軌道で切り込み・切り出しを行い、ねじ形状を確保します。この時工具半径補正値を導入すべきです。
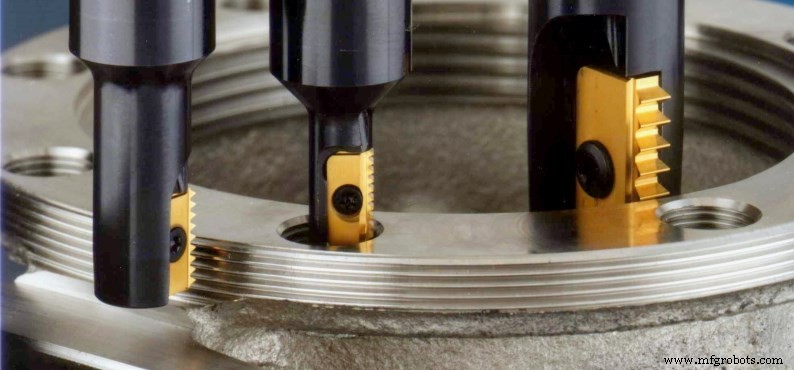
2. タップ加工法
小径ねじ穴や穴位置精度要求が低いねじ穴に適しています。一般的に、ねじ下穴ドリル径をねじ下穴径公差の上限近くに設定し、タップの加工代を減らしてタップ負荷を軽減し、タップ寿命を向上させます。
加工材料に応じて適切なタップを選択すべきです。フライスカッターやボーリングカッターと比較して、タップは加工材料に非常に敏感です。タップには貫通穴用タップと止まり穴用タップがあります。貫通穴用タップの先端は長く、前方排屑型です。止まり穴を加工する場合、ねじの加工深さを保証できません。両者の違いに注意してください。フレキシブルタッピングチャックを使用する場合、タップシャンク径と四角部幅がタッピングチャックと一致している必要があります。剛性タップ用タップのシャンク径は、スプリングコレットの径と同一である必要があります。
タップ加工法のプログラミングは比較的シンプルで、全て固定サイクルモードで、パラメータ値を追加するだけです。ただし、異なるCNCシステムでサブルーチンのフォーマットが異なり、パラメータ値の意味も異なることに注意が必要です。
3. ピック加工法(バイトによるねじ切り)
ピック加工法は、箱物部品の大径ねじ穴加工や、タップとねじフライスカッターがない場合に使用されます。この方法では、ねじ切りバイトをボーリングバーに取り付けてねじボーリングを行います。ピック加工法実施時の注意点:
- 主軸起動の遅延時間を設け、主軸が定格回転数に達することを確認する必要があります。
- 手研ぎねじバイトの研ぎは対称にできず、逆引き戻しは使用できません。主軸オリエンテーション機能を用いて工具を径方向に移動させてから後退させるべきです。
- 工具ホルダーの位置が正確で工具スロットの位置と一致している必要があります。そうでないと複数工具ホルダーが使用できず、ランダムなスナップを引き起こします。
- ピック加工時、一刀で切らないでください。非常に薄いねじでも一刀で切ると欠歯や表面粗さ不良を招くため、複数回に分けて切るべきです。
- ピック加工法は単品・小ロット・特殊ピッチねじ・対応工具がない場合のみ適し、加工効率は低いです。
CNCマシニングセンタのピック加工法は一時的な緊急手段に過ぎません。ねじ加工専用工具を使用したねじ加工法を推奨します。これにより、ねじ加工の効率と品質を効果的に向上させ、加工コストを削減し、マシニングセンタの効率を高められます。
製造プロセス
- CNC加工:3軸・4軸・5軸システムの比較による最適精度の実現
- CNCマシニングセンタよくある課題と効果的解決策
- CNCマシニングセンタでのねじ加工マスター:実証済み技術とベストプラクティス
- CNC加工のよくある問題と解決策:速度・送り・切り込み深さの最適化
- 精密加工のためのCNC補正技術トップ3:工具長・半径・治具オフセット
- CNCワイヤー放電加工のガイド:ベストプラクティスと制限事項
- CNC門型マシニングセンタ(二本柱)の威力:高精度大型加工の最適解
- CNCねじ加工の一般的技術を徹底解説
- 高速CNCマシニングセンター:主要構成と要件
- 縦形マシニングセンタ(VMC)完全解説:特徴・メリット・用途・主軸/工具/制御仕様
- 先進CNC加工センター:航空宇宙等への精密対応