



先進EDM技術による金型製造の革新
複雑な構造を持つワークでは、従来の切削加工では対応が困難なケースが多々あります。そのため、生産現場では新たな加工手法が開発されてきました。EDM(放電加工)はその一つであり、金型製造業界におけるキャビティ加工で広く採用されています。EDM技術は、電気的・熱的エネルギーを直接利用して加工を行う新しいプロセスです。
CNC EDM技術は、高精度化、自動化、知能化、高効率化の方向へ発展しています。EDMは、金型の複雑で精密な小型キャビティ、狭いスロット、溝、コーナー、深彫りなどの加工分野で広く活用されています。
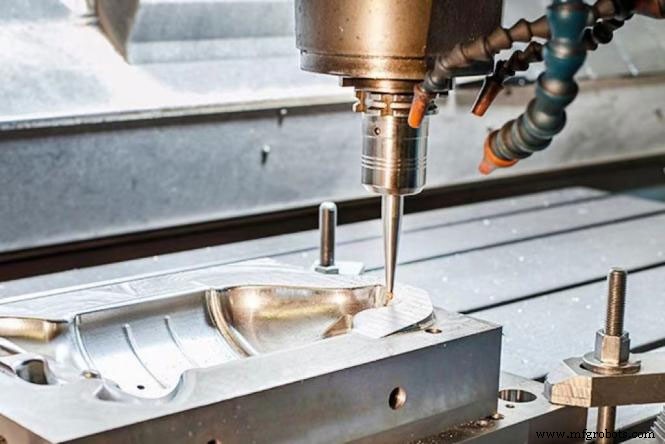
EDM技術の特徴
EDMの加工メカニズムは従来の切削加工とは異なり、以下の特徴を持ちます。
- EDM技術は導電性を持つあらゆる材料を加工可能です。加工可否は主に材料の導電性と熱的特性に依存し、材料の硬度の影響を受けません。
- 低剛性ワークや微細加工に適しています。工具電極の形状がワークに転写されるため、複雑な曲面を持つワークの加工に特に適しています。通常の切削加工では困難または不可能な、特殊材料・複雑形状のワークにも対応可能です。
- EDM加工面は無数の微小な凹みと硬化した凸縁で構成され、その硬度は加工面より高く、潤滑油の保持に有利です。同じ表面粗さであれば、切削加工面よりも潤滑性と耐摩耗性に優れ、特に金型製造に適しています。
- パルス放電の継続時間が極めて短く、放電時に発生する熱伝導・拡散範囲が小さいため、熱影響範囲が狭いです。
- 加工中、工具電極はワーク材料と接触せず、両者間のマクロな力は極めて小さいです。工具電極材料はワーク材料より硬くなくてもよく、工具電極の製作が容易です。
EDM技術の発展方向
1. 高精度化
EDMの精度要求は、寸法精度、形状精度、表面品質の要求に表れます。現在のCNC EDMの加工精度は総合的に向上しています。しかし全体として、現代の金型企業は高度なCNC EDMを導入しても、その精密加工性能を十分に引き出せていません。したがって、既存のCNC加工技術をさらに発展させ、金型の加工精度を継続的に向上させる必要があります。
2. 自動化
高度なCNC EDM装置に電極ライブラリと標準電極治具を装備すれば、加工前に電極をツールマガジンにセットし、加工プログラムを作成するだけで、EDMプロセス全体をほぼ無人運転で実行できます。機械の自動運転は作業者の負担を軽減し、作業効率を向上させます。
3. 高効率化
現代の加工現場では、加工精度を確保した上で、荒加工と仕上げ加工の効率を大幅に向上させることが求められています。例えば、携帯電話ケース、家電、電化製品の分野では、放電時間を大幅に短縮し、加工中の粗さを低減して、放電後の手作業研磨を不要にすることが要求されます。これらの分野へのCNC EDM適用は、加工時間の短縮と後工程の省力化だけでなく、金型品質の向上にも寄与します。
4. 知能化
新世代のCNC EDM装置は知能制御技術を採用しています。エキスパートシステムは、CNC EDM装置の知能化の重要な具現化です。エキスパートシステムは対話モードを採用し、加工条件と要求に応じて、設定値を適切に入力することで自動的に加工プログラムを作成し、最適な加工条件の組み合わせを選択して加工を行い、加工プロセスの最適制御を実現します。
知能技術の適用により、機械操作が容易になり、オペレーターに求められる技術レベルが低下します。知能技術の継続的なアップグレードに伴い、知能制御技術の適用範囲はさらに広がっています。
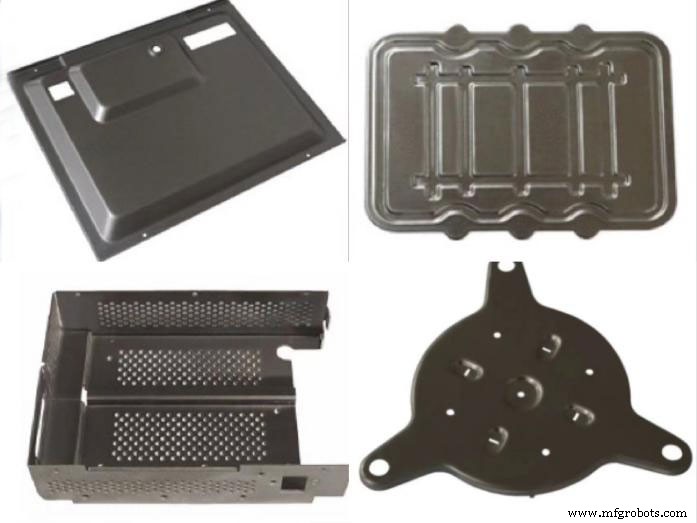
金型加工におけるEDM技術の応用
金型表面処理
EDM技術は金型の表面処理において大きな役割を果たします。金型表面の品質をさらに向上させるため、電気パルス放電の作動原理による高温発生を利用し、超硬合金を電極材料として、金型の作業面や摩耗部位に超硬合金材料を浸透させます。これにより、高硬度、高強度、高耐摩耗性、高耐熱性、剥離なしという特徴を持つ硬質白色合金強化層が形成されます。この強化層は表面の物理化学的特性を変化させ、金型表面処理の非常に効果的な手法となります。
強化層は、放電瞬間の高温高圧条件下で電極材料とワーク材料が再合金化して形成される新しい合金層です。強化処理中、放電時間は極めて短く、放電点の面積も極めて小さいため、放電の熱影響はワーク表面の微小領域に限定されます。ワーク全体は常温または低温状態を維持するため、熱変形は発生しません。
EDMキャビティ加工
EDMキャビティ加工には、鍛造金型、ダイカスト金型、押出金型、プラスチック金型などが含まれます。キャビティ加工は難易度が高く、加工面積の変動が大きく、複雑な形状のため電極消耗が不均一になりやすく、加工精度に大きな影響を与えます。キャビティ加工精度を向上させるには、電極材料として耐食性に優れた純銅やグラファイトを使用すべきです。
EDM穴あけ加工
穴あけ加工はEDMの中で最も広く用いられるタイプで、形状穴(丸穴、角穴、多角形穴、特殊形状穴)、曲げ穴、微細穴などの加工によく使用されます。穴あけ加工の寸法精度は、主に工具電極のサイズと放電ギャップによって保証されます。
複合加工
放電加工液に粉末添加剤を混入して高速で光沢面を得る手法を「粉末混合加工」と呼びます。この手法は主に複雑な金型キャビティの精密加工、特に手作業研磨が困難な複雑な曲面に適用されます。部品の表面粗さを低減し、手作業研磨工程を省略し、部品性能を向上させることができます。
多軸回転システムを多様な直線運動と組み合わせることで、さまざまな複合運動モードを構成でき、異なるタイプのワークの加工要件に対応可能です。CNC EDM装置は多軸連動を用いることで、従来のEDM装置では困難だった複雑なキャビティ金型や微小部品の加工を容易に実現できます。
高効率下で放電ギャップの一貫性を維持し、高い安定加工性を保つため、加工中に電極を連続的に振動させる方法が用いられます。振動法を用いると、側面と底面の表面粗さがより均一になり、加工寸法の制御が容易になり、高精度・高品質な加工が保証されます。
結論
CNCフライス加工とCNC旋盤加工サービスに加え、JTRはEDM技術も提供し、さまざまなカスタム金型を製造可能です。豊富な製造経験を活かし、お客様に最高品質の製品とソリューションを提供することをお約束します。
産業技術