



製造現場のためのドリリング技術必須ガイド
穴加工で最も一般的な工具として、ドリルビットは機械製造で広く使用されています。特に冷却装置、発電設備のチューブシート、蒸気発生器などの部品加工では、その応用が特に広範かつ重要です。
ドリリングの特徴
ドリルビットは通常2つの主切れ刃を持ち、加工中に回転しながら切削を行います。ドリルのすくい角は中心軸から外周に向かって大きくなります。ドリルの切削速度は外周に近いほど高く、中心に向かって徐々に減少し、回転中心での切削速度はゼロです。ドリルのシンニング(チゼルエッジ)は回転中心軸付近にあり、副すくい角が大きく、チップポケットがなく、切削速度が低いため、大きな軸方向抵抗が発生します。シンニングをDIN1414のA型やC型に研削し、中心軸付近の切れ刃に正のすくい角を持たせれば、切削抵抗を低減し、切削性能を大幅に向上できます。
ワークの形状、材質、構造、機能に応じて、ドリルビットは多くのタイプに分類されます:ハイスドリル(ツイストドリル、グループドリル、フラットドリル)、超硬ソリッドドリル、インデキサブル浅穴ドリル、深穴ドリル、ネスティングドリル、交換ブレードドリルなど。
チップブレーキングとチップ排出
ドリルの切削は狭い穴の中で行われ、チップはドリルの溝を通じて排出されなければなりません。したがって、チップの形状はドリルの切削性能に大きな影響を与えます。一般的なチップ形状には、薄板状チップ、管状チップ、針状チップ、円錐渦巻きチップ、帯状チップ、扇形チップ、粉末チップなどがあります。
チップ形状が不適切な場合に発生する問題:
① 微細チップが切れ刃溝を塞ぎ、穴あけ精度に影響し、ドリル寿命を短縮し、ドリル折損さえ招く(粉末チップ、扇形チップなど);
② 長いチップがドリルに巻き付き、作業を妨げ、ドリル折損や切削液の穴内への進入を妨げる(渦巻きチップ、帯状チップなど)。
不適切なチップ形状の問題解決法:
① 送り量増加、ステップ送り、シンニング研削、チップブレーカー取り付けなどの方法を単独または組み合わせて使用し、チップブレーキングとチップ排出効果を改善し、チップ起因の問題を解消。
② 専用チップブレーカードリルを使用。例えば:ドリル溝に設計されたチップブレーカーを追加し、チップをより排出しやすい形状に破砕。チップは溝に沿ってスムーズに排出され、溝内で詰まらない。したがって、新型チップブレーカードリルは従来ドリルよりはるかにスムーズな切削効果を発揮。
同時に、短く砕かれたチップによりクーラントがドリル先端に流れやすくなり、加工中の放熱効果と切削性能がさらに向上。また、新たに追加されたチップブレーカーがドリル溝全体を貫通しているため、再研削後も形状と機能を維持可能。上記機能改善に加え、この設計はドリル本体の剛性を強化し、一回の研削前の穴あけ本数を大幅に増やすことができます。
穴あけ精度
穴の精度は主に、穴径サイズ、位置精度、同軸度、真円度、表面粗さ、穴バリなどの要因で構成されます。
ドリリング中に加工穴の精度に影響を与える要因:
① ドリルのクランプ精度と切削条件(ツールホルダー、切削速度、送り速度、切削液など)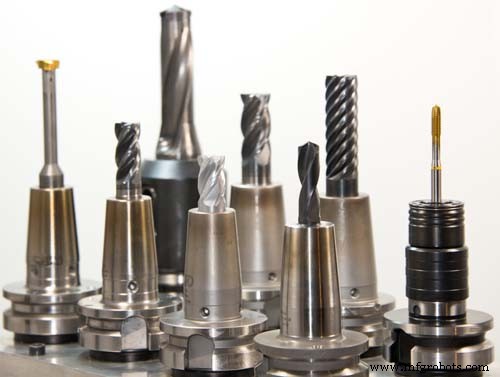
② ドリルビットのサイズと形状(ドリル長、ブレード形状、芯厚形状など)
③ ワーク形状(穴入口側面の形状、穴入口形状、厚さ、クランプ状態)
穴拡大(リーミング)
リーミングは加工中のドリル振れによって引き起こされます。ツールホルダーの振れは穴径と位置決め精度に大きな影響を与えるため、ツールホルダーがひどく摩耗している場合は早急に新品と交換すべきです。小径穴加工では振れの測定・調整が困難なため、ブレードとシャンクの同軸度が良好な太軸小刃ドリルを使用するのが最適です。再研削ドリルを使用する場合、穴精度低下の理由はほとんどが後面形状の非対称性にあります。ブレード高さ差を制御すれば、切削と穴拡大を効果的に抑制できます。
穴の真円度
ドリル振動により、穴あけされた穴は多角形になりやすく、穴壁にライフル状のラインが現れます。一般的な多角形穴は三角形や五角形です。三角形穴の理由は、ドリリング時にドリルが2つの回転中心を持つためです。600回交換ごとに600の周波数で振動します。振動の主原因は非平衡切削抵抗です。ドリルが1回転すると、加工穴の真円度が良くないため、第2回転の切削時に抵抗力が非平衡になり、最後の振動が再び繰り返されますが、振動位相がある程度シフトするため、穴壁にライフルラインが形成されます。穴あけ深さがあるレベルに達すると、ドリル刃面と穴壁の摩擦が増加し、振動が減衰、ライフルラインが消失、真円度が向上します。このタイプの穴口は縦断面で見ると漏斗形です。同じ理由で、切削中に五角形や七角形の穴も現れることがあります。この現象を排除するには、チャックの振動制御に加え、切れ刃高さ差、後面の非対称性、ブレード形状などを制御し、ドリル剛性を高め、一回転あたりの送り、逃げ角、切れ刃研削などの対策を改善します。
傾斜面・曲面への穴あけ
ドリルの切削面または穴あけ面が傾斜、曲面、段差がある場合、位置決め精度が悪化します。この時、ドリルはラジアル片側切削状態になり、工具寿命が低下します。
位置決め精度を改善するための対策:
- センター穴を先にあける;
- エンドミルで穴座をフライス加工する;
- 食いつきと剛性に優れたドリルを選択する;
- 送り速度を下げる。
バリ処理
ドリリング中、穴の入口と出口にバリが発生します。特に靭性材料と薄板の加工時に顕著です。理由は、ドリルが貫通しようとするとき、被削材に塑性変形が生じるためです。この時、ドリル外周付近の切れ刃で切削されるべき三角形部分が、軸方向切削力の影響で外側に変形し、ビット外周の面取りと切れ刃の作用でさらにカールして、カールまたはバリを形成します。
ドリリングの加工条件
一般的なドリル製品カタログには、被削材別に配置された「基準切削条件表」があります。ユーザーは提供される切削条件を参照して、ドリリングの切削条件を選択できます。切削条件の選択が適切かどうかは、試し切りを通じて、加工精度、加工効率、ドリル寿命などの要因を総合的に判断すべきです。
1. ドリル寿命と加工効率
ワークの技術要求を満たす前提で、ドリルが適切に使用されているかどうかは、ドリルの寿命と加工効率で総合的に測定すべきです。ドリル寿命の評価指標には切削距離を選択可能;加工効率の評価指標には送り速度を選択可能。ハイスドリルの場合、ドリル寿命は回転速度の影響を大きく受け、一回転あたりの送りの影響は小さい。したがって、より長いドリル寿命を確保しながら一回転あたりの送りを増やすことで、加工効率を向上できます。ただし、一回転あたりの送りが大きすぎるとチップが厚くなり、チップブレーキングが困難になるため注意が必要です。試し切りを通じてスムーズなチップブレーキングが可能な一回転あたりの送り範囲を決定する必要があります。超硬ドリルの場合、切れ刃は負のすくい角方向に大きな面取りを持ち、選択可能な一回転あたりの送り範囲はハイスドリルより狭い。加工中にこの範囲を超えるとドリル寿命が低下します。超硬ドリルはハイスドリルより耐熱性が高いため、回転速度の影響はドリル寿命に小さい。したがって、ドリル寿命を確保しながら回転速度を上げることで、超硬ドリルの加工効率を向上できます。
2. 切削液の合理的な使用
ドリルの切削は狭い空間の穴内で行われるため、切削液の種類と噴射方法はドリル寿命と穴加工精度に大きな影響を与えます。切削液は水溶性と非水溶性の2類に分類されます。非水溶性切削液は潤滑性、濡れ性、離型性に優れ、防錆効果もあります。水溶性切削液は冷却性に優れ、無煙・不燃です。環境保護の観点から、近年は水溶性切削液の使用が比較的多くなっています。しかし、水溶性切削液の希釈率が不適切だったり、切削液が劣化したりすると、工具寿命が大幅に短縮されるため、使用時には注意が必要です。水溶性・非水準性を問わず、切削液は使用時に切削ポイントに十分到達しなければなりません。同時に、切削液の流量、圧力、ノズル数、冷却方法(内部・外部冷却)を厳密に制御する必要があります。
ドリルの再研削
ドリル再研削の判断基準
ドリル再研削の基準は:
- 切れ刃、シンニング、ランドの摩耗量。
- 加工穴の寸法精度と表面粗さ。
- チップの色と形状。
- 切削抵抗(主軸電流、騒音、振動などの間接値)。
- 加工量など。
実際の使用では、上記指標から具体的な条件に応じて、正確で便利な判断基準を決定すべきです。摩耗量を基準とする場合、最も経済的な最適再研削時期を見つけるべきです。主な研削部は後面とシンニングであるため、ドリル摩耗量が大きすぎるとブレードの研削時間が長くなり、研削量が多くなり、再研削可能回数が減少(総工具寿命=再研削後の工具寿命×再研削可能回数)し、ドリルの総使用寿命を短縮します。加工穴の寸法精度を基準とする場合、プレーンゲージやリミットゲージで穴の拡大、不均一さなどをチェックし、管理値を超えたら即座に再研削。切削抵抗を基準とする場合、設定限界値(主軸電流など)を超えたら即座に自動停止する方法を採用可能。加工量限界管理を採用する場合、上記判断内容を統合して基準を設定すべきです。
ドリルの研削方法
ドリルを再研削する際は、専用のドリル研削盤または万能工具研削盤を使用するのが最適で、ドリルの寿命と加工精度を確保する上で非常に重要です。元のドリル形状が良好な加工状態にあれば、元のドリル形状で再研削可能;元のドリル形状に欠陥があれば、使用目的に応じて後面形状を適切に改良し、シンニングを研削します。
研削時の注意点:
- 過熱を防ぎ、ドリルの硬度低下を防止する。
- ドリルの損傷(特に切れ刃エッジの損傷)を完全に除去する。
- ドリル形状は対称であること。
- 研削中に切れ刃を損傷しないよう注意し、研削後にバリを除去する。
- 超硬ドリルの場合、研削形状がドリル性能に大きく影響する。工場出荷時のドリル形状は、科学的設計と繰り返し試験で得られた最良の形状である。したがって、再研削時は一般的に元のブレード形状を維持すべき。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- ベンチドリルプレス選び方ガイド:精密DIYに必須の理由と選定ポイント
- ボール盤の主要構成部品と機能:ベースからモーターまで完全解説
- エリクソン、製造業での5G採用を加速——効率と革新を推進
- エリクソンの5Gソリューションが製造業のデジタル変革を推進
- ポストパンデミック製造技術投資:成長機会を掴む
- チップコントロール完全攻略:クリーンで安全なドリリングのための8つのエキスパートヒント
- プリント基板(PCB)を包括的に理解する
- 先進CNC加工センター:航空宇宙等への精密対応
- 試作から量産へ:小物部品向け精密CNC加工
- 先進CNC自動化による受託製造の最適化