



EDM(放電加工)の原理と微視的メカニズム:なぜ重要なのか
生産現場で日常的にEDMに接していても、EDMについて深く理解していますか?
まず、EDM技術がどのように生まれたかご存知でしょうか?1943年、旧ソ連科学アカデミーのラザレンコ夫妻がスイッチ接点の火花放電腐食損傷の現象と原因を研究中、電気火花の瞬時高温が局所金属を溶融・気化させて削り取ることを発見しました。
また、ワイヤーEDMサービスとしてこの手法を用い、工業製品と部品製造の分野で効率的かつ迅速に加工プロセスを完了しています。
では、EDMの原理とは何でしょうか?引き続き読み進め、電気加工の原理とその微視的メカニズムプロセスを理解しましょう。
どのような加工方法をEDMと呼ぶか
EDMは、パルス放電の微視的プロセスで生成される高温(瞬時温度最大10,000℃)により材料を溶融・浸食除去する加工方法です。
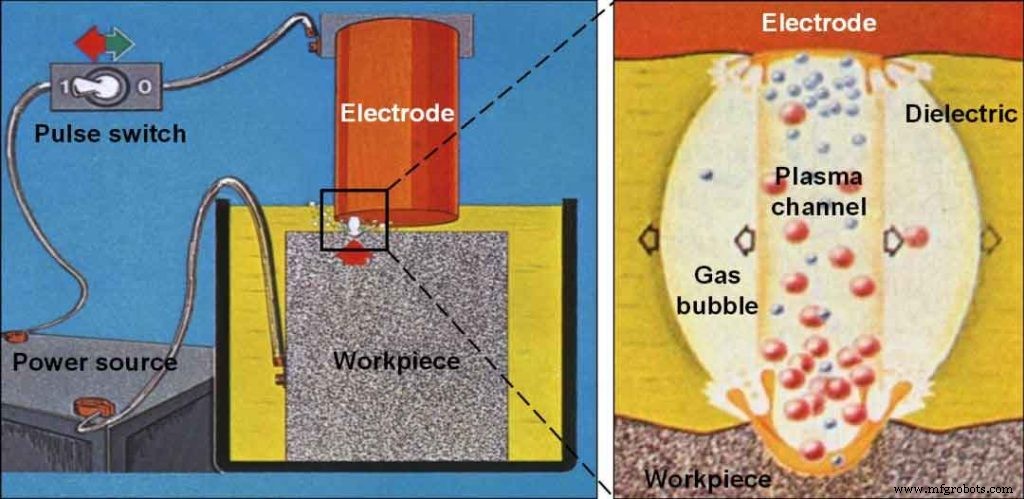
1パルス放電の微視的プロセス
EDMは放電によって金属を連続的に除去するプロセスです。1パルス放電の時間は短いですが、電磁気学、熱力学、流体力学の複合作用により複雑なプロセスとなります。まとめると、1パルス放電のプロセスは以下の段階に分けられます。
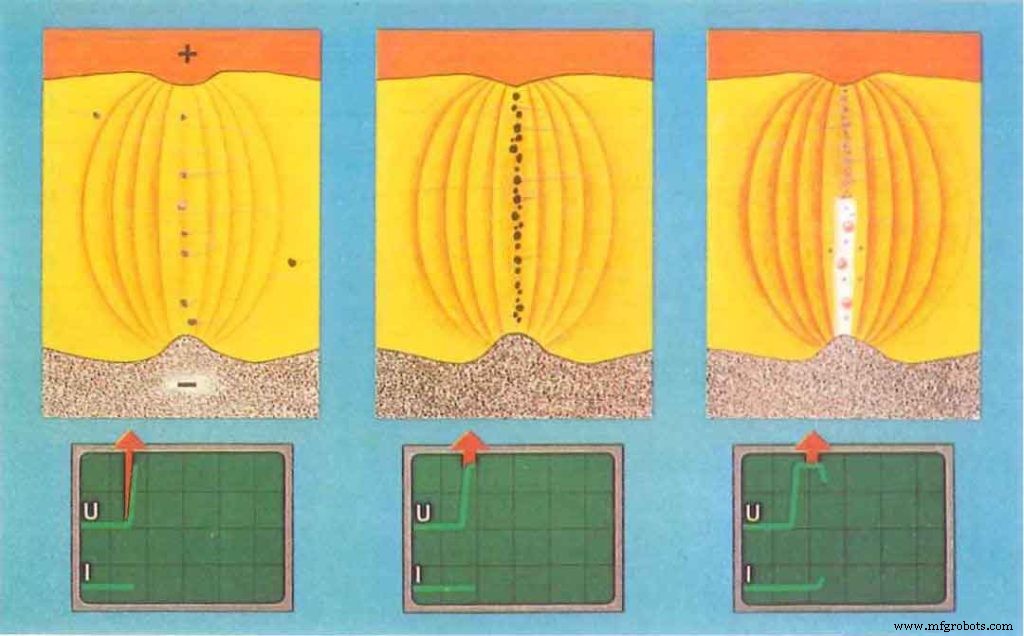
極間誘電体の電離、絶縁破壊、放電チャネルの形成
工具電極とワーク間にパルス電圧を印加すると、両電極間に即座に電界が形成されます。電界強度は電圧に比例し、距離に反比例します。電極間電圧の上昇または電極間距離の減少に伴い、電極間の電界強度も増大します。
工具電極とワークの微視的表面は不平らで、電極間距離が非常に小さいため、電極間電界強度は非常に不均一になり、両電極に最も近い突起点または先端の電界強度が一般的に最大となります。電界強度が一定値に達すると誘電体が絶縁破壊し、放電ギャップ抵抗が絶縁状態から数分の1オームに急激に低下し、ギャップ電流が急激に最大値まで上昇します。
チャネル直径が小さいため、チャネル内の電流密度は高くなります。ギャップ電圧は絶縁破壊電圧から放電維持電圧(一般的に約20〜30V)へ急激に低下し、電流は0から一定のピーク電流まで上昇します。
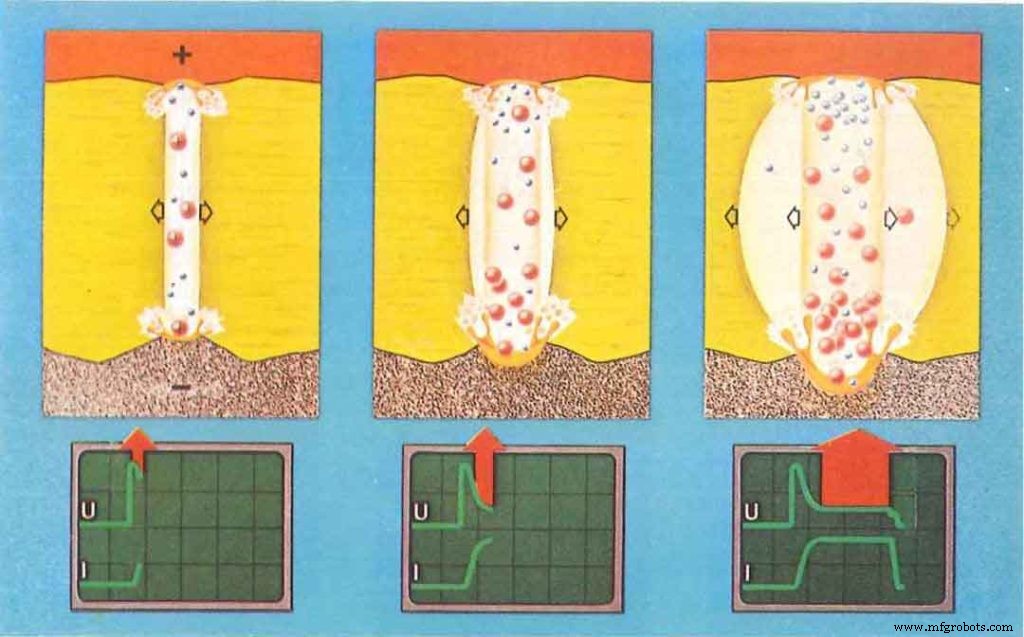
媒質の熱分解、電極材料の溶融、気化による熱膨張
極間媒質が電離・絶縁破壊して放電チャネルが形成されると、パルス電源によりチャネル内の電子が高速で陽極へ、正イオンが陰極へ移動します。
電気エネルギーが運動エネルギーになり、衝突により熱エネルギーに変換されます。したがって、チャネル内の陽極と陰極表面がそれぞれ瞬間的な熱源となり、非常に高温に達します。チャネルの高温により作動液媒質が気化し、さらに熱分解・気化します。
これらの気化した作動液と金属蒸気は急激に体積を増大させ、放電ギャップ内に気泡を形成します。これらの気泡は急速に熱膨張し、爆発的な特性を示します。
EDMプロセスを観察すると、放電ギャップから気泡が出現し、作動液が徐々に黒くなり、微かなパチパチという爆発音が聞こえます。
これは、EDMが主に熱膨張と局所的な微小爆発によって電極材料を溶融・気化させ、材料表面を浸食することで切断を実現しているためです。
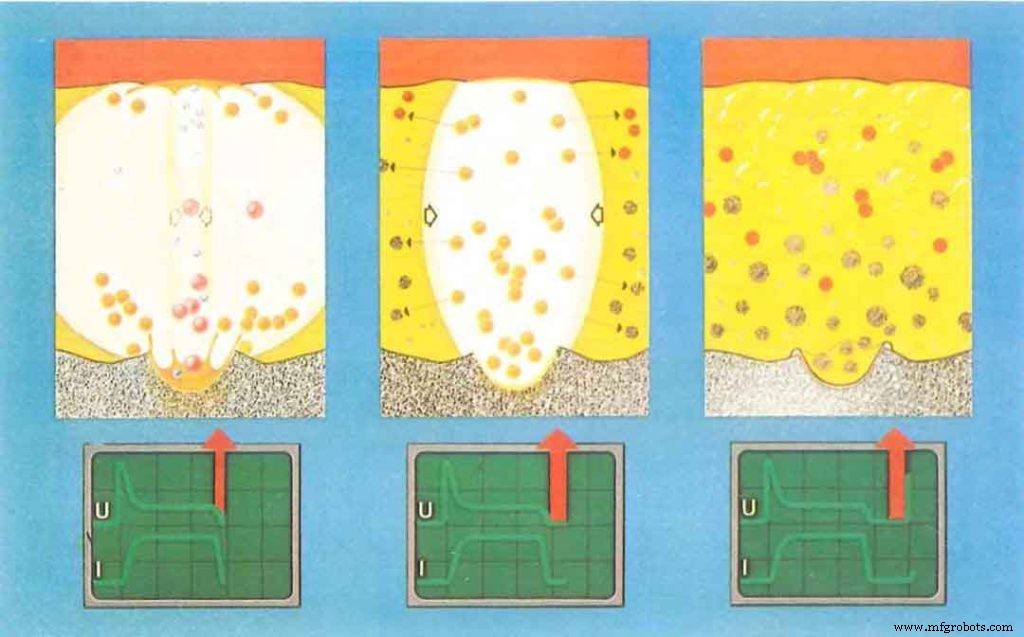
電極材料の処理
EDM作業中、EDMチャネルの放電点表面と陽極・陰極の瞬間的高温により、作動液が気化し、金属材料が溶融・気化します。この熱膨張により高い過渡圧力が発生します。
チャネル中心の圧力が最も高いため、気化ガスは連続的に外側へ膨張し、高圧下の溶融金属液と蒸気が押し出され作動液中へ飛散します。
表面張力と凝集力の作用により、飛散した材料は凝縮時に最小表面積を取り、微細な球状粒子となります。
溶融・気化した金属が電極表面から離れると、あちこちに飛散します。大部分は作動液中に飛び込み微小粒子に凝縮しますが、一部は対向電極表面に飛散・付着・吸着します。
この相互飛散・付着・吸着現象は、特定条件下で工具電極の消耗を低減または補償するために利用できます。
金属材料の浸食と飛散プロセスはこれより遥かに複雑です。
極間媒質の脱電離
パルス電圧の終了とともにパルス電流も急激にゼロに低下しますが、その後しばらくは極間媒質の脱電離、すなわち放電チャネル内の荷電粒子が中性粒子へ再結合する時間が必要です。
放電チャネル内の媒質誘電強度を急速に回復させ、電極表面温度を低下させるなどの対策により、次回の同一場所での再放電によるアーク放電を防止します。
正常なEDMプロセスを確保するには、2回のパルス放電の間に一般的に十分なパルス間隔時間が必要であることがわかります。
また、絶縁破壊・放電点には分散・移動のための空間が必要で、そうでないと一点付近でのみ放電が繰り返され、アーク形成しやすくなります。
産業技術
- SLAとPolyJet:プロジェクトに最適な3Dプリント技術の選び方
- CMMC認証:防衛産業の契約者が知っておくべき重要ポイント
- 中小製造業者のための「真の企業価値」解き放ちガイド
- 信頼性の高い電力システムのための変圧器油試験必須ガイド
- 放電加工(EDM):精密金属加工の究極ガイド
- PCB実装の完全ガイド:設計から生産まで
- TAAコンプライアンス完全解説:サプライヤーが知るべき5つの重要ポイント
- ナーリング(ローレット加工)完全解説:テクスチャー仕上げの技術と目的
- 放電加工(EDM):精密・非接触金属切断
- ACモーターとDCモーター:主な違いと正しい選び方
- EDM穴あけ加工の完全ガイド:原理、機械、実践のコツ