



プラスチック金型の長寿命化:先進表面強化技術の徹底解説
材料技術の継続的な発展に伴い、プラスチック製品は工業製造と日常生活で広く使用されるようになりました。したがって、プラスチック金型の性能と寿命に対する要求も高まっています。
プラスチック金型の性能と寿命を向上させることは、現在のプラスチック金型研究における重要なテーマです。研究により、プラスチック金型の表面強化技術が性能と寿命向上の鍵であることが判明しています。表面強化技術により、金型表面の硬度、耐摩耗性、耐食性などを向上させ、金型の性能と寿命を効果的に改善できます。
プラスチック金型とは
プラスチック金型とは、プラスチック加工において成形機と併用し、生産されるプラスチック製品を形状・寸法ともに完全かつ正確にするための工具です。 例えば、複合プラスチック金型は圧縮成形、押出成形、ブロー成形、射出成形などさまざまな生産方式に対応可能です。複合プラスチック金型は一般的にパンチ金型(凸型)とキャビティ金型(凹型)で構成されます。パンチ金型、キャビティ金型、補助成形システムの組み合わせにより、さまざまな形状・サイズのプラスチック製品を加工できます。
プラスチックの種類は多岐にわたり、成形機と製品の構造も多様、加工方法も様々です。プラスチック製品の生産要件を満たすため、プラスチック金型には多くのタイプがあります。異なるプラスチック製品には異なる成形方法があり、プロセス方法によりプラスチック金型は射出成形金型、押出成形金型、高発泡ポリスチレン成形金型、真空成形金型などに分類されます。
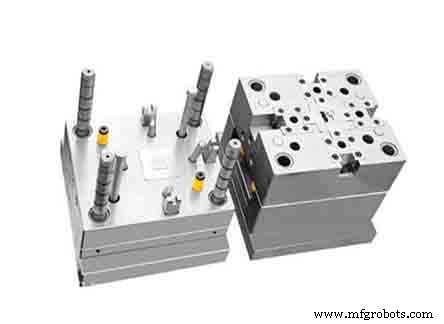
プラスチック金型に要求される性能
プラスチック金型を成形機と併用する際、温度は一般的に150℃〜200℃の間であり、金型は使用中に圧力と温度の両方を受けます。プラスチック金型の基本性能要件は以下の通りです。
- 良好なキャビティ表面平滑性
高品質プラスチック製品はキャビティ表面粗さに高い要求があります。プラスチック金型のキャビティ表面は研磨して表面粗さを低減すべきです。
- 十分な表面硬度と耐摩耗性・耐食性
金型は作業中に大きな圧力と摩擦を受けるため、プラスチック金型表面に十分な硬度、剛性、耐摩耗性、耐食性を確保する必要があります。
- 優れた加工性
プラスチック金型は実際の状況に応じて切削加工が必要となるため、プラスチック金型用鋼材は優れた切削加工性を持つべきです。
- 良好な熱安定性
プラスチック金型は構造が複雑なため、成形金型の二次加工は困難です。したがって、製造プロセスでは熱安定性に優れた材料を原料として使用し、金型の変形と寸法変化を最小限に抑える必要があります。
プラスチック金型表面処理技術
プロセス特性に基づき、プラスチック金型の表面処理は表面熱処理、電気めっき、無電解めっき、蒸着などに分類されます。
プラスチック金型表面熱処理
プラスチック金型の表面熱処理には表面焼入れと化学熱処理が含まれます。
- 表面焼入れ
表面焼入れの目的は、温度の大きな変化により金型表面の組織と特性を変化させ、高硬度・強耐摩耗性の表面を得るとともに、金型内部の優れた靭性を維持することです。
表面焼入れ技術は急速加熱・焼入れが可能で、プラスチック表面を短時間で焼入れ温度まで昇温し、熱がワーク芯部へ浸透する前に即座に冷却することで、局部焼入れを実現します。
- 表面拡散化学熱処理
化学熱処理は熱処理プロセスの一種です。ワークを特定の媒質中で加熱・保持することで、媒質中の活性原子がワーク表面層へ浸透し、表面層の化学組成とミクロ組織を変化させ、ワーク表面層に要求される特殊特性を付与します。その種類には浸炭、窒化、浸炭窒化などがあり、ワーク表面の硬度、耐摩耗性、疲労強度向上を目的とします。窒化、ケイ化、アルミナイズなどはワークの耐食性と耐酸化性向上を目的とします。現在、最も広く使用されている化学処理は浸炭、窒化、浸炭窒化です。
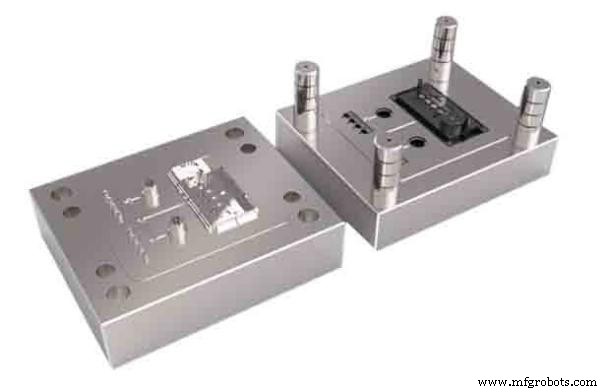
プラスチック金型熱処理の注意点
(1)残留応力による変形に注意。
鋼材は研削、曲げ、切削後に高い応力を持ちます。これらの作業で生じた応力を除去する必要があり、そうでなければ熱処理中に変形します。例えば、金型部品は荒加工(十分な仕上げ代を残す)を行って応力を除去し、まず金型を250〜300℃まで加熱し、十分な時間保持後、常温まで冷却してから仕上げ加工を行います。
(2)熱処理中の急速加熱による変形に注意。
熱処理の加熱速度は十分に遅くし、金型各部の温度を実質的に均一にする必要があります。急速加熱では薄肉部が厚肉部より速く膨張し、金型接合部に応力が発生します。これが鋼の降伏強度を超えると金型が変形します。急速加熱では、薄肉部が最初に変態点に達して収縮を開始するのに対し、厚肉部はまだ膨張中という状況も生じ、これも変形原因となります。緩やかな加熱では発生応力が金型の降伏強度より低くなるため、変形は発生しません。
電気めっきと無電解めっき
プラスチック金型の表面電気めっきには金属めっきと複合めっきが含まれます。 低処理温度とプラスチック金型への容易な処理は電気めっきの大きな利点です。一般的な電気めっきにはクロムめっきとニッケルめっきがあります。複合めっきとは、めっき工程中に金属と固体粒子がめっき液中で同時析出し、皮膜を形成するものです。固体粒子は性能要件に応じて異なる材料を選択できます。複合めっきにより金型表面の耐摩耗性、耐食性、耐熱性を向上させられます。
無電解めっきの均一めっき能力と深部めっき能力は電気めっきより優れています。無電解めっきでは金型表面の皮膜厚を均一にし、皮膜を緻密にし、隙間を小さくできます。無電解めっきのもう一つの利点は、装置がシンプルで操作が容易なことです。
蒸着(蒸気相成長)
蒸着は、気相における化学的・物理的プロセスを用いてワーク表面組成を変化させ、金型表面に特殊特性を持つ金属または化合物皮膜を形成する技術です。蒸着は化学蒸着(CVD)、物理蒸着(PVD)、プラズマ支援化学蒸着の3種類に分類されます。 蒸着処理後、金型表面は高耐摩耗性、耐食性、耐酸化性を備え、金型の性能と寿命を大幅に向上させられます。
JTRはプラスチック金型製造の豊富な経験を持ち、プラスチック金型の表面処理技術も提供可能です。ご要望がございましたら、お気軽にお問い合わせください。
産業技術
- プラスチック射出成形メーカーが革新と品質を推進する方法
- 宇宙でのプラスチック3Dプリント:メイド・イン・スペースのアーキノートブレークスルー
- プリント基板(PCB)を包括的に理解する
- 表面実装技術(SMT)解説:PCB実装の未来
- GD&Tにおける平面度公差の理解:精密部品製造を確実にする
- GD&T解説:ラインプロファイル vs サーフェスプロファイル
- 専門的プラスチック射出成形サービス:高品質・コスト効率の良いソリューション
- 先進プラスチック射出成形:現代生産への最先端ソリューション
- クラフテックTPUファスナーが世界的水産養殖を支援:迅速・耐久性に優れた魚類養殖用コンテインメント
- 複合材料科学・技術総合ガイド
- FRP(ガラス繊維強化プラスチック)金型の作り方:ステップバイステップガイド