



ガス溶接のプロセス、構成部品、応用を解説
ガス溶接とは?
ガス溶接は、燃料ガスを燃焼させて熱を発生させる液相溶接プロセスの一種です。この熱は、接合のために保持されている溶接板の界面を溶かすのにも使用されます。このプロセスでは主にアセチレンガスが燃料ガスとして使用されます。
このプロセスは、フィラーの有無にかかわらず実施できます。フィラー金属を使用する場合、溶接領域に手動で直接挿入します。
簡単に言うと、ガス溶接は、燃料ガス(アセチレンなど)の燃焼で発生する熱を用いて金属を切断および/または接合するプロセスです。 ガス溶接は、その幅広い応用により最も重要な溶接タイプの一つです。
熱ベースの溶接の中で最も古い形式の一つであり、多くの産業で選択肢であり続けています。
この溶接方法が人気なのは、使いやすさと低コストのためです。ガス溶接プロセスは比較的簡単で、必ずしも熟練溶接工を必要としません。
アセチレンなどの燃料では、炎温度は5700°F(3200℃)をわずかに超えます。この温度はアーク溶接機から得られる温度より低いですが、多くの種類の修理・建設作業では、前述の利点がこの欠点を上回ります。
ガス溶接の仕組み
ガス溶接は、多くの産業で使用されている最も古い熱ベース溶接タイプの一つです。材料の端部を接合部まで加熱し、溶融・融合させます。非常に高温で燃焼するガスが多数あり、これが可能にします。
ガス溶接プロセスはアーク溶接と比較して非常にシンプルです。全ての装置はこのプロセスで慎重に接続されます。ガスと酸素シリンダーが圧力調整器を通じて溶接トーチに接続されます。次に、バーナーに供給されるガスと酸素の圧力を調整して適切に混合します。
ストライカーで着火。トーチ先端が下向きであることに注意。炎は溶接トーチのバルブで制御。溶接条件に応じて中性炎、 carburizing炎(炭化炎)、酸化炎に調整。溶接トーチを線に沿って移動させて継手を作ります。これにより界面部品が永久的に接合されます。
ガス溶接の種類
ガス溶接にはいくつかの方法がありますが、最も一般的なのはアセチレン溶接またはガソリン溶接と呼ばれます。ガス溶接は非鉄(鉄を含まない)金属と鉄系金属の両方を溶融でき、溶接生成に電気を必要としません。
アセチレン溶接では、酸素と燃料ガス(通常アセチレン)の組み合わせを使用し、主に薄板金属の溶接に使用されます。
ガソリン溶接では、酸素とガソリンの組み合わせを使用。この方法はトーチ切断で鋼を切る場合、アセチレンより効果的です。
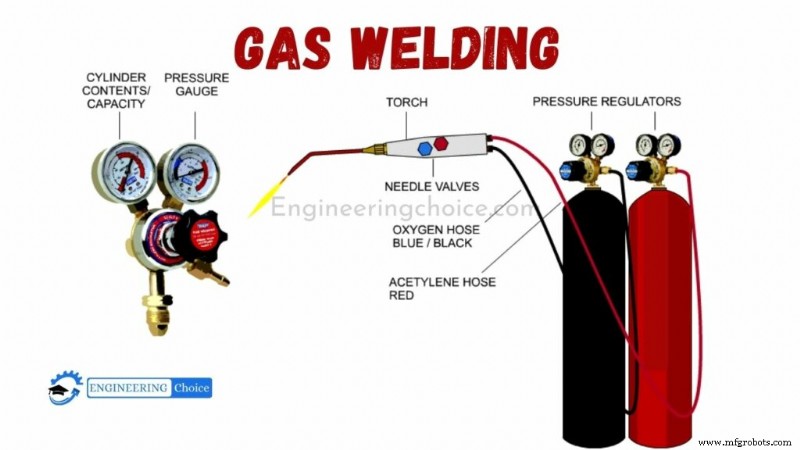
ガス溶接の主要部品
ガス溶接システムの主要コンポーネントのいくつかは想像できますが、他にどんな部品が必要でしょうか?
見てみましょう:
- 燃料シリンダー: ガス溶接システムで最も重要な部品の一つは燃料ガス。通常シリンダーに貯蔵。シリンダーは密封され、圧縮燃料シリンダーの弱体化を防ぐため厚肉鋼製。通常黄褐色に着色。
- 酸素シリンダー: ガス溶接システムのもう一つの重要コンポーネントは純粋酸素の恒常供給。酸素シリンダーは溶接に必要な圧縮酸素を保持。酸素と燃料シリンダーはそれぞれのガス圧力に耐えるよう構築。通常、必ずしもではないが黒色塗装。
- 圧力調整器: 燃料と酸素ガスは高圧で貯蔵されているため、溶接プロセス中の安全使用のために圧力を減らす方法が必要。ここで圧力調整器が役立ちます。通常、装置は酸素を70〜130 kN/m²、ガスを7〜103 kN/m²の一定圧力で供給。
- 制御弁: 両ガスには別々の制御弁があります。制御弁はシリンダーから放出されるガス量を制御。燃料と酸素の比率制御にも重要。
- 混合室: 名前の通り、燃料と酸化剤を安全に混合する装置。制御弁でシリンダーからミキシングチャンバーへのガス流量を調整。
- 溶接トーチ: ガス溶接工にとっての「仕事の終点」。通常ミキシングチャンバーと制御弁も含む。トーチのもう一方の端にはノズルがあり、燃料と酸素の混合物が燃焼して溶接作業を促進。
ガス溶接の応用
重要な応用には以下があります:
- ほとんどの鉄系・非鉄系金属、炭素鋼、合金鋼、鋳鉄、アルミニウムとその合金、ニッケル、マグネシウム、銅とその合金の接合。
- 薄板金属の接合。
- 自動車・航空宇宙産業での金属接合。
- 板金加工プラントでの金属接合。
- 比較的緩やかな加熱・冷却を必要とする材料の接合。
ガス溶接の利点
ガス溶接の利点は以下の通り:
- 異種金属の接合が可能。 鉄系・非鉄系金属の溶接がガス溶接で可能。これは他の溶接法に対する最も重要な利点の一つ。
- 電気が不要: アーク溶接など他の一般的溶接技術と比較し、ガス溶接は電気を必要としない。結果として、電気のない場所でガス溶接が使用されることも。
- 温度制御の向上: ガス炎を調整することで、溶接部の金属温度をより細かく制御可能。
- フィラー金属堆積の制御向上: アーク溶接とは異なり、ガス溶接では熱源とフィラー金属が別。これによりフィラー金属堆積率をより精密に制御可能。
- 低コスト装置: 他の溶接タイプと比較し、ガス溶接は非常に少ない初期資本で済む。様々な用途で非常に有用。
- 専門家/プロフェッショナル労働が不要: ガス溶接は高度な専門知識を必要としない。ガス溶接工を見つけやすく、労働コストを削減。
- ガス溶接装置は非常に携帯性が高い。 他の溶接タイプと異なり、ガス溶接は比較的持ち運び・取り扱いが容易。
ガス溶接の欠点
欠点には以下が含まれます(これらに限定されない):
- 厚板には不向き。
- ガス溶接は表面仕上げが悪い。美観が重要な場合、通常溶接後仕上げが必要。
- 高張力鋼には不向き。加熱領域が母材機械的特性に影響を与えるため。
- 他の溶接方法と比較し、熱と金属接合速度が低い。
- アーク溶接の沸点温度に達しない。
- 専用のフラックス保護システムがない。深刻な溶接欠陥を招く可能性。
製造プロセス
- アーク溶接 vs ガス溶接:13項目で違いを徹底比較
- ガス溶接完全ガイド:技法、用途、メリット・デメリットを徹底解説
- プラズマアーク溶接(PAW)完全解説:プロセス概要、構成部品、仕組み
- MIG溶接(半自動アーク溶接)完全ガイド:基礎から実践テクニックまで
- プラズマアーク加工とは:構成要素、動作原理、用途を徹底解説
- ガス溶接:プロセス、装備、用途、メリット・デメリット
- 摩擦攪拌接合(FSW)とは?原理、工程、メリット、用途を徹底解説
- ロボット溶接とは?仕組み、メリット、用途、手動溶接との違いを徹底解説
- 銀ロウ付け(銀ろう接)とは?プロセス、材料、用途を徹底解説
- エキゾチック溶接(エキソミック溶接)完全解説:プロセス、用途、メリット
- スプレー溶接完全解説:プロセス、技術、安全性