



溶接気孔(ポロシティ)の原因・症状・防止対策を徹底解説
溶接気孔(ポロシティ)とは?
溶接気孔は、溶融溶接プール内で窒素、酸素、水素ガスが吸収され、凝固時に放出されることで表面またはビード内部に気孔(ポア/ポケット)が生じる溶接欠陥です。気孔は溶接表面またはビード内部に発生します。
溶融プールへの窒素・酸素吸収は通常、不十分なガスシールドが原因。気孔はランダム(無秩序、不均一間隔)またはアイソレート(全方向1インチ間隔で孤立)に分布します。
気孔は、凝固時に溶融プールから放出されたガスが凍り込んで溶接金属内に形成される空洞の存在です。気孔はいくつかの形態を取ります:
- 分布気孔 – 溶接全体に分布する細孔。
- 表面開口気孔 – 表面に開口した気孔。
- ワームホール – 伸長した気孔が放射線写真でヘリンボーン(ニシン骨)模様に見えるもの。
- クレーターパイプ – 溶接終了部の凝固収縮による収縮空洞。
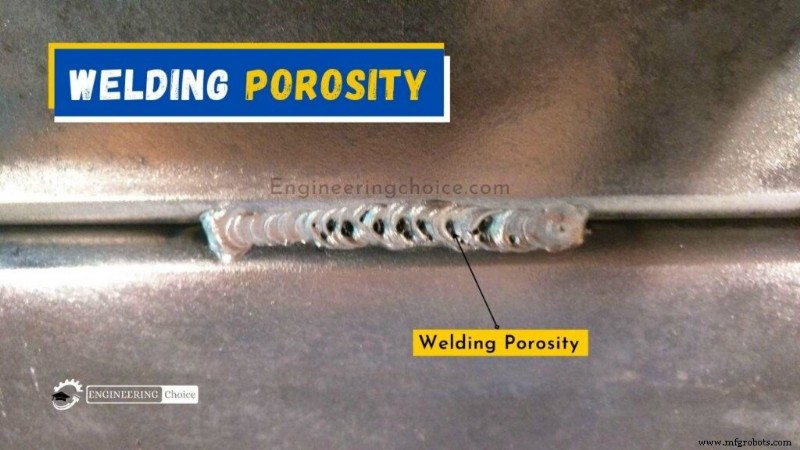
溶接欠陥の原因と防止
1. 分布気孔と表面開口気孔
分布気孔は通常、溶接ビード全体に微細な気孔として見られます。表面開口気孔は大量の分布気孔があることを示唆。溶融溶接プールでの窒素・酸素・水素吸収が凝固時に放出され、溶接金属内に閉じ込められることで発生。
溶融プールへの窒素・酸素吸収は通常、不良ガスシールド由来。シールドガス中の空気混入わずか1%で分布気孔、1.5%以上で顕著な表面開口気孔が発生。ガスライン漏れ、過大ガス流量、風(ドラフト)、溶融プールの過度な攪拌が頻繁な原因。
水素源は多岐:不十分乾燥電極/フラックス/ワーク表面の水分、ワーク表面や充填ワイヤーのグリース・油。プライマー塗料や亜鉛メッキなど表面処理は溶接時に大量ヒューム発生。T継手で両面フィレット溶接する場合、バット継手より発生ガス捕捉リスク大。
いわゆる「溶接可能(低亜鉛)プライマー」について特別言及:メーカー推奨厚以内なら除去不要だが、推奨厚超過やMMA以外のプロセスでは気孔発生リスク大。
分布気孔・表面開口気孔の防止策
ガス源を特定し除去:
空気混入対策
- ガス漏れをシール
- 溶融プール攪拌を抑制
- 適切な脱酸剤含有充填材使用
- 過大ガス流量を避ける
- 風(ドラフト)を遮断
水素対策
- 電極とフラックスを乾燥
- ワーク表面を清浄・脱脂
表面コーティング対策
- 溶接直前に継手エッジを清掃
- 溶接可能プライマー厚がメーカー推奨最大以下か確認
2. ワームホール
特徴:伸長気孔が放射線写真でヘリンボーン模様を呈する。大量ガス発生し、凝固中の溶接金属に閉じ込められることを示唆。
過度な表面汚染や極厚塗料・プライマーから大量ガス発生。T継手の垂直部材下部隙間(両面フィレット溶接時)などクレビスにガスが溜まりやすい。
プライムドプレートT継手溶接では、垂直部材エッジのコーティング厚がメーカー推奨最大(典型20µm)をオーバースプレーで超えないよう厳守必須。
ワームホール防止策
ガス発生源とキャビティを排除:
ガス発生抑制
- 溶接部および隣接ワーク表面を清掃
- 油、グリース、サビ、NDT作業残留物など表面汚染を除去
- 継手領域の表面コーティングを除去し、地肌を露出
- プライマー厚がメーカー最大値以下か確認
継手形状
- キャビティを生む継手形状を避ける
3. クレーターパイプ
溶融プール最終凝固時に形成、ガス気孔を伴うこと多し。凝固収縮由来。液相→固相体積変化を増大させる条件で促進。溶接アーク突発消弧で溶融プール急速凝固すると発生しやすい。
TIG溶接では、自溶方式やアーク消弧前に充填ワイヤー供給停止するとクレーター形成に影響し、パイプ欠陥を誘発する可能性。
クレーターパイプ防止策
アーク消弧速度制御、または溶接者のアーク/ワイヤー操作技法で防止可能。
ストップ除去
- ランアウトタブ使用でアーク消弧を溶接継手外で実施
- 溶接停止クレーターをグラインダー除去してから次電極/次パス継続
溶接者技法
- 溶接電流を漸減し溶融プール縮小(スロープダウン/クレーターフィル機能活用)
- 充填材追加(TIG)で溶融プール収縮補償
溶接気孔の修正方法
全防止策講じても気孔が僅かに発生する可能性は常にあります。幸い、特定条件下では修正可能。
まず浸透探傷や磁粒探傷、放射線透過試験、超音波探傷(内部欠陥用)で気孔検出。小気孔、特に厚板では検出困難。
気孔自体を「修正」することは不可。局所的にグージングまたはグラインダー除去して溶接部をやり直す形になります。ただし気孔が局所的である場合のみ。広範囲に及ぶ場合は溶接全体を除去、継手再準備、溶接手順書通りに再溶接が必要。
許容気孔レベルは?
一概には言えず、適用溶接構造規格に依存。米国溶接協会(AWS)基準では:可視気孔径は3/8インチ(9.4mm)以下/線形インチ、かつ12インチ長で3.4インチ(19mm)以下。
判断に迷う場合は、適用溶接構造規格を確認し、再溶接してください。
製造プロセス
- 遭遇する9つの溶接問題:専門家の修正と予防のヒント
- MIG溶接(半自動アーク溶接)完全ガイド:基礎から実践テクニックまで
- アーク溶接完全ガイド:種類・仕組み・メリット・デメリット
- 溶接ヒュームの理解:危険性と効果的な低減戦略
- チタン溶接のマスター:実証済みプロセスと技術
- 溶接ビードの種類・形成・品質判断:ストリンガービード・ウィーブビード完全解説
- スティック溶接(SMAW)完全マニュアル:機材・プロセス・ステップバイステップ実践ガイド
- 溶接気孔(ポロシティ)完全ガイド:原因・検出・防止・修復・許容基準まで徹底解説
- 溶接スパッタの理解:原因と効果的な低減テクニック
- 溶接の理解:プロセス、技術、産業用途
- ビード溶接の種類・技術・用途:溶接ビードの基礎から応用まで