



第2単元:速度と送り — CNC加工効率を最大化するマスターガイド
学習目標
この単元を修了すると、以下のことができるようになります。
- 速度、送り、切込み深さを説明できる
- 材料と径ごとの適正RPMを決定できる
- 旋削の送り速度を説明できる
- 速度設定方法を説明できる
- 送り設定方法を説明できる
あらゆる工作機械を効率的に運用するには、機械技師が切削速度と送りの重要性を理解する必要があります。適正な速度と送りで機械を設定しないと、多くの時間をロスします。
このタイムロスを防ぐため、鋼メーカーと切削工具メーカーが研究・検証した推奨金属除去率を活用すべきです。これらの切削速度と金属除去率は、付録や『Machinery's Handbook』で確認できます。
エンジン旋盤の送りは、クイックチェンジギヤボックスのチェンジギヤで制御します。教科書では可能な限り2回の切削(荒切削と仕上げ切削)で径を仕上げることを推奨しています。
私の経験では最低3回の切削を推奨します。1回で余分な材料を素早く除去(荒切削)、1回で仕上げ面と工具圧を確立、最後の1回で仕上げ寸法を出す、という手順です。
もし一日中ネジ切りだけをするなら、2回切削でセットアップすることもあります。1回であと0.002〜0.003インチ残して荒取りし、最後の1回で寸法と仕上げを出す。これは現場でよくある手法です。
旋盤で非常に小さな切削(0.001〜0.002インチ)を取ると仕上げ面が悪くなり、その前の荒切削では仕上げが良かった、という経験はありませんか? 理由は:仕上げ切削にはある程度の工具圧が望ましいからです。
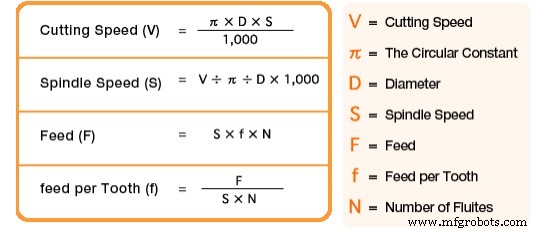
IPM = インチ/分(Inches Per Minute)
RPM = 回転数/分(Revolutions Per Minute)
Feed = IPM
#T = カッタ刃数
Feed/Tooth = 材料許容チップロード(1刃あたり)
Chip/Tooth = 材料許容チップロード(1刃あたり)
Feed Rate = Chip/Tooth × #T × RPM
例: 材料=アルミニウム、カッタ径3インチ、5枚刃、チップロード=0.018/刃、RPM=3000
IPS = 0.018 × 5 × 3000 = 270 インチ/分
速度、送り、切込み深さ
- 切削速度とは、工具がワークを切削しているときの速度(通常フィート/分)を指す。
- 送り速度とは、主軸1回転あたりの工具移動距離を指す。
- 送り速度と切削速度が、材料除去率、必要動力、仕上げ面を決定する。
- 送り速度と切削速度は主に被削材で決まる。それに加え、切込み深さ、旋盤のサイズと状態、旋盤の剛性も考慮すべき。
- 荒切削(切込み深さ0.01〜0.03インチ)でほとんどのアルミ合金は送り0.005〜0.02 IPM、仕上げ切削(0.002〜0.012インチ)では0.002〜0.004 IPMで加工。
- 材料が軟らかいほど切削速度は上がり、切削工具材料が強いほど切削速度は上がる。
- 覚えておくこと:切込み深さ1/1000インチごとに、ワーク径は2/1000インチ減少する。
鋼 鉄 アルミニウム 鉛
図1: 被削材硬度に基づく切削速度の増大
炭素鋼 ハイス鋼 超硬
図2: 切削工具硬度に基づく切削速度の増大
切削速度
旋盤加工の切削速度とは、ワーク円周上の一点が切削工具を通過する速度と定義できます。切削速度は常にメートル/分(m/min)またはフィート/分(ft/min)で表されます。産業界では加工を可能な限り速く行うことが求められるため、被削材種類に応じた最新の切削速度を使用する必要があります。切削速度が高すぎると切削刃が急速に摩耗し、工具再研磨で時間をロス。遅すぎると加工時間が長くなり生産性低下。鋼と切削工具メーカーの研究・試験に基づき、以下に旋盤切削速度表を示します。以下に記載のハイス工具用推奨切削速度は、効率的な金属除去率のためのものです。これらの速度は、機械状態、被削材種類、金属中の砂や硬い部分などの要因により多少変動させることがあります。金属切削時に旋盤を設定すべきRPMは以下の通り:
旋盤操作時のRPMを決定するには:
式: RPM = (切削速度 × 4) / 径
まず、加工予定材料の推奨切削速度を調べる必要があります。
『Machinery's Handbook』や関連資料を活用して必要な情報を入手する方法を学びましょう。
例: 軟鋼をφ3/8インチドリルで穴あけする場合、何RPMで回すべきか?
授業資料の推奨切削速度から、軟鋼は100を使用。
(100 × 4) / 0.375 = 1066 RPM
φ0.375インチの軟鋼ワークを旋盤で旋削する場合のRPMは?
RPM = 100 × 4 / 1.00 = 400 RPM
6材料の推奨切削速度(RPM換算)
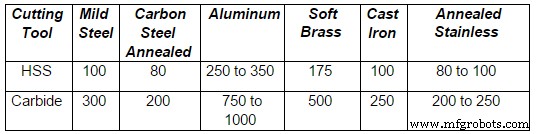
これらの表はハイス工具用。超硬工具の場合は速度を上げられる。
旋盤送り
旋盤の送りとは、主軸1回転あたりに切削工具がワーク長手方向に進む距離です。例えば、旋盤を0.020インチ送りに設定すれば、切削工具はワークが1回転するごとにワーク長手方向へ0.020インチ進みます。旋盤の送りは、リードスクリューまたは送りロッドの速度に依存します。この速度はクイックチェンジギヤボックスのチェンジギヤで制御されます。
可能な限り、径加工は2回の切削で完了させるべきです。荒切削の目的は余分な材料を素早く除去することで仕上げ面は二の次なので、粗い送りを使用。仕上げ切削は径を寸法通りに仕上げ、良好な仕上げ面を得る目的なので、細かい送りを使用。
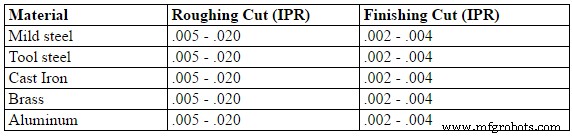
ハイス切削工具使用時の各種材料推奨送りを下表に示します。汎用加工では、荒加工で0.005〜0.020インチ/回転、仕上げで0.012〜0.004インチ/回転を推奨。
ドリルの適正送り速度を選定するには、以下の要因を考慮する必要があります。
- 穴深さ — 切りくず排出
- 材料種類 — 被削性
- クーラント — フラッド、ミスト、ブラシ
- ドリルサイズ
- セットアップの剛性
- 穴の仕上げと精度
旋削送り速度
汎用加工では、荒加工で0.005〜0.020インチ/回転、仕上げで0.002〜0.004インチ/回転の送り速度を推奨。
各種材料の送り速度(ハイス工具使用時)
旋盤速度の設定
旋盤は様々な材料加工に対応できるよう、多様な主軸回転数で動作するよう設計されています。これらの速度はRPM(回転/分)で測定され、コーンプーリーやギヤレバーで変更します。ベルト駆動旋盤では、フラットベルトとバックギヤドライブを変えて各種速度を得ます。ギヤヘッド旋盤では、旋盤機械に貼られたRPMチャート(主にヘッドストック)に従って速度レバーを適切な位置に動かします。レバー操作時は、片手をフェイスプレートやチャックに置き、フェイスプレートを手でゆっくり回しながら操作します。これによりギヤ歯がクラッシュせずに噛み合います。可変速ドライバ搭載旋盤では、機械稼働中にダイヤルやハンドルを回して速度変更します。
送りの設定
旋盤の送り、すなわち主軸1回転あたりの鞍移動距離は、送りロッドまたはリードスクリューの速度に依存します。これはクイックチェンジギヤボックスのチェンジギヤで制御されます。このクイックチェンジギヤボックスは、ヘッドストック主軸からエンドギヤトレインを通じて駆動を得ます。クイックチェンジギヤボックス前面に取り付けられた送りとネジのチャートを見て、レバーを指定位置にセットすることで、様々な送りやメートルネジピッチ、インチ当り山数を得られます。
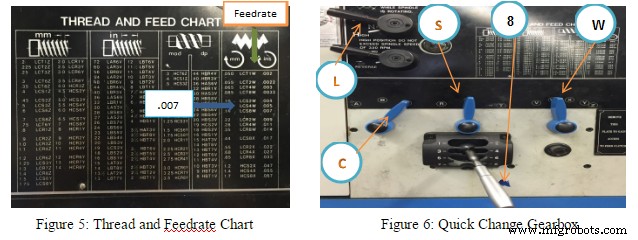
アキュラ旋盤での送り速度設定手順
例:
- チャートで希望送り速度を選択(図2参照)
- 送り速度0.007 — LCS8Wを選択(図2参照)
- L = 高速/低速レバーを選択(図3参照)
- C = 送りレンジレバーをCに設定(図3参照)
- S = 送りレンジレバーをSに設定(図3参照)
- 8 = ギヤボックスレバーを8に設定(図3参照)
- W = 送りレンジレバーをWに設定(図3参照)
旋盤起動前、すべてのレバーが完全に係合しているか、ヘッドストック主軸を手で回して送りロッドが回るか確認。
単元テスト
- IPMとRPMとは?
- 送り速度の式は?
- φ1.00インチ軟鋼ワークをハイス工具で旋削する場合のRPMは?
- φ1.00インチ軟鋼ワークを超硬工具で旋削する場合のRPMは?
- 炭素鋼の切削速度で、端面加工するワーク径が6.00インチ。正しいRPMを求めよ。
- センタードリルのドリルポイントが1/8インチ。炭素鋼用の正しいRPMを求めよ。
- アルミニウムの切削速度が300 SFM、ワーク径4.00インチの場合、RPMは?
- アルミニウムの荒/仕上げ送り速度は?
- 図5から荒切削送り速度を設定せよ。
- 図5から仕上げ切削送り速度を設定せよ。
産業技術
- カスタムCNC加工部品における切削速度・切込み深さ・送り速度のマスター
- 可変速ドライブにおける電流、電力、トルクのマスター
- ウォータージェット切断がゴム・プラスチック部品に最適な理由
- 旋盤加工マスター:操作タイプと切削工具選定の完全ガイド
- プラズマ切断の仕組みとメリット・選び方完全ガイド
- 旋盤作業と切削工具:精密加工をマスターする
- 混合マトリックス・繊維強化複合材の切削課題を克服する
- ウォータージェット切断におけるテーパー補正の極意:高精度切断を実現する技術と戦略
- ワイヤ放電加工(EDM)のメリット・デメリットと最適な用途
- CNCルーター送り速度と回転数のマスター:実践ガイド
- 送り速度 vs 切削速度:CNC加工の重要パラメータをマスターする