



オフセットボーリングヘッド:穴加工の精度と仕上げ面を向上
学習目標
この単元を修了すると、以下のことができるようになります。
- オフセットボーリングヘッドを識別できる
- ローテーブルの正しいセットアップ方法を説明できる
オフセットボーリングヘッド
オフセットボーリングヘッドはフライス盤主軸に取り付けるアタッチメントで、ほとんどのドリル穴をより良好な仕上げ面と高い径精度で仕上げられます。ドリルビットでは公差が出せない大径穴、または十分な大径ドリル/リーマがない場合に使用します。オフセットボーリングヘッドで穴を拡大したり、特定ケースでは穴中心線を調整したりできます。
安全上の注意
操作前はすべてのセットスクリューが確実に締まっていることを確認。ボーリング時にヘッドが穴に入るクリアランスがあるか確認。アーレンレンチを取り外してから主軸を回転。主軸回転数を二重チェックしてから操作。
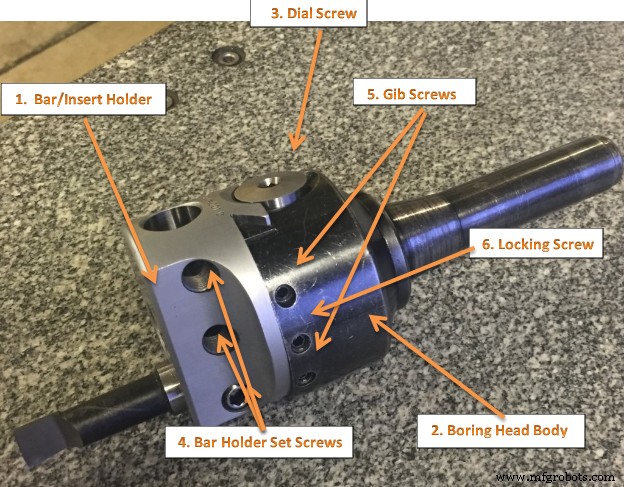
図1. オフセットボーリングヘッド
オフセットボーリングヘッドと工具
図1にオフセットボーリングヘッドを示す。ボーリングバーが直角軸方向に調整可能な点に注目。この機能により、ボーリングカッタを精密に位置決めし、様々な径の穴をボーリングできます。
この調整は、ボーリングバーホルダ内のカッタ調整やボーリングバー交換より便利です。また、マイクロメータカラーに目盛りがあり、ダイヤルインジケータ等の測定器なしで、通常0.001インチ刻みで工具を精密に移動できる利点もあります。
オフセットボーリングヘッドの構成
ボーリングヘッドは3つの主要コンポーネントで構成されます:
- ボーリングヘッド本体
- バーホルダ / インサートホルダ
- ダイヤルスクリュー
ボーリングヘッド本体は防錆のため黒色酸化皮膜処理。バーホルダ/インサートホルダ(#1)は耐摩耗性向上のためサテンクロムメッキ。ダイヤルスクリュー(#3)は精密研削され、テイルスライド内でのバーホルダ/インサートホルダの正確な移動を保証。ギブテンションは工場出荷時にプリセット済み。2本のギブスクリュー(#5)はサイズ調整用に緩めてはならない。これらはギブ圧力調整専用で、誤操作防止のため赤いワックスで封印されています。ロックスクリュー(#6)のみがボーリングヘッドのサイズ変更に使用するネジです。
径調整手順
アライド・クリテリオン標準ボーリングヘッドの径調整:
- ロックスクリュー(#6)を緩める。
- ダイヤルスクリュー(#3)を時計回りで径拡大、反時計回りで径縮小。
- ロックスクリュー(#6)を締める。
標準ボーリングヘッド調整手順
- ワークをテーブル送り方向と平行に慎重にセットアップ・芯出し。
2. フライス盤主軸中心とワークの基準点を合わせる。
3. センドリルやスポッティング工具で穴位置をセンタリング。
4. 1/2インチ超の穴の場合、ボーリング時にオフセットボーリングヘッドが穴に入るクリアランスがあるか確認。
5. ボーリングヘッドをフライス盤に取り付け。
6. ボーリングバーを取り付けセットスクリューを締め、ロックスクリューを緩め、ボーリングバーを穴エッジに合わせて調整。
7. ワークの芯出し、および主軸と基準点の芯出しを再確認。ズレがあれば手順6に戻ってやり直し。
8. 穴径と材料に合わせてフライス盤回転数を調整。
9. フライス盤のウォーム送りを係合。クイルをワークに近づけ、ハンドルを引いてパワー送りを係合。目標深度に達したらハンドルを押し戻して送り解除、主軸停止。ボーリングヘッドを穴から抜く。
10. 穴を要求サイズまで仕上げボーリング。
注:手順6〜9を穴が目標サイズになるまで繰り返す。
ローテーブル
ローテーブルは円弧や円の加工に使用します。例えば、バイスのスイベルベースにある円形Tスロットの加工など。また、工程間でワークを正確な角度回転させる割出し(インデキシング)にも使用可能。フライス盤でギヤを切る際にもローテーブルを使います。割出しプレートを併用するとインデキシングが容易になります。
ローテーブルは最も一般的に「フラット(水平)」にマウントし、テーブルが垂直軸周りに回転するようにします。これは立フライス盤のカッタと同一平面です。別のセットアップとして、ローテーブルを横向き(エンドマウント)にする、または「フラット」に90°アングルプレート上に載せることで、水平軸周りに回転させることもできます。この構成ではテールストックも併用可能で、ワークを「センター間」で保持できます。
サブテーブル上にテーブルを載せ、ワークをローテーブル軸上に正確にセンタリングし、それがさらに切削工具の軸と同軸になるよう合わせます。これで3軸すべてが同軸状態に。この状態からサブテーブルをXまたはY方向にオフセットし、カッタをワーク中心から所望の距離にセット。これによりワークに対する同心加工が可能。ワークを中心から所定距離だけ偏心させれば、より複雑な曲線も切削可能。立フライス盤での他のセットアップと同様、同心かつ等間隔の穴あけシリーズ、またはフェイス/エンドミルによる円形/半円形の形状・輪郭加工が可能です。
ローテーブルの用途例:
- ボルトのスパナフラット加工
- 円形フランジへの等間隔穴あけ
- 突起付き円形部品の切り出し
- 大径穴加工(小型フライス盤で大径ツイストドリル(>0.500″/>13mm)を回す動力がない場合、円形工具軌跡でミリング)
- ヘリックス加工
- 複雑な曲線切削(適切なセットアップで)
- 任意角度の直線切削
- 円弧切削
- ローテーブル上にコンパウンドテーブルを追加すれば、回転中心をワーク上の任意位置に移動可能。これによりワーク上の任意位置で円弧を切削できる。
- 円形部品の切り出し
ローテーブルのセットアップ
フライス盤でローテーブルを使用する場合(円弧加工または円形パターン穴あけ)、ワークセットアップで必ず行うべき2つのことがあります。第一に、ワークをローテーブル上でセンタリング。第二に、ローテーブルを主軸下でセンタリング。その後、フライステーブルを適切な距離動かして切削開始。
先にテーブル中心穴で芯出しして主軸下にテーブルをセンタリングし、その後ワークを載せてワークで芯出しする方法もありますが、2つの問題があります。第一に、テーブル中心穴が真で中心にあると仮定しているが、そうとは限らない。第二に、異なる2つの基準(テーブル穴とワークの特徴)から測定するため、誤差が累積するリスクがある。したがって、まずワークをローテーブル上でセンタリングし、次にローテーブルを主軸下でセンタリングするのが正しい順序です。
ワークをローテーブル上でセンタリングするには、ローテーブルを回転させながらインジケータ指針の振れを観察。ミルテーブルのX/Yを調整し、指針が振れなくなるまで追い込む。
ローテーブルの芯出し(ダイヤルイン)は、ダイヤルテストインジケータをチャックやコレットに取り付け、主軸に装着し、インジケータ先端をローテーブル中心穴に当てて、主軸を手で回転させて行います。機械がギヤから外せるなら外しておくと、主軸が自由に振れて作業しやすい。ドリルチャックの方がコレットより回しやすく便利。調整はサドルとテーブルのハンドホイールで行う。
中心が見つかったら(主軸を回してもインジケータ読みが変わらない)、両ダイヤルを「0」にセットするのが賢明(任意の位置をマークするより確実)。バックラッシュも正しく設定しておくこと。ダイヤルが正の方向に読めるようセットすれば、変化を数えやすく、バックラッシュのどちら側でセットしたか覚える必要もない。また、テーブルとサドルにロウペンシルでセンター位置をマークしておくと、「0」が来たときにハンドルを止める目安になり、別のワークを載せる際にテーブルをセンターに戻すのに便利。
テーブル中心を特定し、ダイヤルをセットしてテーブルとサドルをロックしたら、今度はワーク上の何らかの特徴(穴や円形外周など)を中心に合わせたいケースが多い。この場合も同じインジケータを使って、穴の内側やワーク外周をなぞる。外周の場合はクランプを避けるため、クイルでインジケータを十分上げてクリアランスを取る。すでにセンタリング済みのテーブルにワークを合わせるときは、サドル/テーブルハンドルで調整せず、ワークを叩いて動かす。クランプを軽く締めてから叩けば、ワークが暴れず、機械の能力限界近くまで高精度に位置決めできる。
ワークをローテーブル上でセンタリングした後、主軸を手で回し、インジケータ先端で中心穴内面をなぞる。ミルテーブル位置を調整し、指針の振れがなくなるまで追い込む。
ローテーブルのセットアップ方法
立フライス盤主軸をローテーブル中心に合わせる方法をいくつか紹介。
立フライス盤主軸とローテーブルをセンタリングする手順
- 立フライス盤ヘッドを機械テーブルに対してスクエア(直角)にする。
- ローテーブルをフライス盤テーブルに搭載。
- ローテーブル中心穴にテストプラグを挿入。
- ダイヤルインジケータをフライス盤主軸に取り付け。
- インジケータがテストプラグ頂部をわずかにクリアする位置で、主軸を手で回し、プラグを主軸と概ね合わせる。
- インジケータをプラグ外径に接触させ、主軸を手で回す。
- 縦送り(X)と横送り(Y)ハンドルで機械テーブルを動かし、インジケータが動きを示さなくなるまで調整。
- フライス盤テーブルとサドルをロックし、アライメントを再確認。
- 必要なら再調整。
ローテーブルセットアップの実践例
 |
概略位置決め(ラフポジション) φ3/8インチの真鍮棒に60°ポイントを付けたもの。エンドミルホルダに装着可能。様々なセットアップ作業に有用な方法。 |
 |
目視位置決め(ビジュアルポジション) 目で2つの円が中心合っているか判断。通常0.010インチ以内の精度。 |
 |
ダイヤルインジケート(インディケート) 真の高精度を得るにはダイヤルインジケートでローテーブルを芯出し。写真ではインジケータ先端が空中に見えるが、実際はローテーブル穴の奥に接触。テーブルを360度回転させ、インジケータの最大偏りを確認。その後主軸を左右90度ずつ回す。真の中心は2つの読み値のちょうど中間。 最終調整では、切削時に使用するバックラッシュの同じ側でセンタリングを行う。カッタが中心から右へ動くなら、センター調整時もカッタが同じ方向に動く側で行う。バックラッシュの反対側で調整すると過補正になり、正しい側からやり直しになる。 |
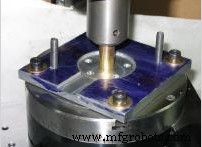 |
ラインアップ治具(ラインアップジグ) 治具やワークをローテーブル上に位置決めする際、まず概略ラインアップから開始。 |
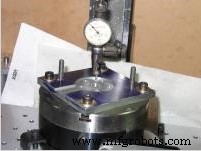 |
治具の芯出し(インディケートジグ) 治具やワークをローテーブル中心上にセンタリング。ローテーブルを回転させ、ワークを調整して、一周どこでも同じランアウト(振れ)が得られるまで追い込む。 |
ワークをローテーブルでセンタリング
同一ワークを複数個、ローテーブルで加工する場合、各ワークにセンター穴があれば専用プラグを作ると効率的。プラグをワーク中心穴とローテーブル中心穴に嵌め合わせれば、主軸とローテーブルの芯出し完了後、後続ワークを素早く高精度にセットアップ可能。
数個だけで専用プラグ製作の正当性がない場合、またはワークに貫通センター穴がない場合は、以下の方法でワークをローテーブル上でセンタリングします。
- ローテーブルを立フライス盤主軸と芯出し。
- ワークをローテーブル中心に軽くクランプ。縦送り(X)横送り(Y)ハンドルは動かさない。
- ローテーブルウォーム機構を解除。
- ダイヤルインジケータをフライス盤主軸またはテーブルに取り付け(ワークによる)。
- インジケータを測定面に接触させ、ローテーブルを手で回転。
- 柔らかい金属棒でワークを(インジケータ動きとは逆方向に)叩き、ローテーブル1回転でインジケータ振れがゼロになるまで調整。
- ワークをしっかりクランプし、セットアップ精度を再確認。
ラジアスミリング(半径加工)
ワーク端面を特定半径に加工する、または一定半径の円形スロットを加工する手順:
- 立フライス盤をテーブルに対して90°に調整。
- ダイヤルインジケータをフライス盤主軸に取り付け。
- ローテーブルをフライス盤テーブルに搭載。
- テストプラグをテーブルに、ダイヤルインジケータを主軸に用いて、ローテーブルと機械主軸をセンタリング。
- 縦送り(X)ダイヤルと横送り(Y)ダイヤルをゼロセット。
- ワークをローテーブルに搭載し、半径カットの中心をテーブル中心と合わせる。専用アーバーを使用するか、主軸に装着したウィグラーで半径カット中心を合わせる方法も。
- クロス送りまたは縦送り(どちらでも都合よい方)を、要求半径分だけ動かす。
- テーブルとサドルの両方をロック。
- 適切なエンドミルを装着。
- 正しい回転数(RPM)を設定。
- ローテーブル送りハンドホイールでワークを回転させ、カット開始位置にセット。
- 切込み深さを設定し、図面指示サイズまで手動またはパワー送りで半径加工。
単元テスト
1. オフセットボーリングヘッドはいつ使用するか?
2. ボーリングヘッドの3主要コンポーネントを挙げよ。
3. 工具スライド調整後にロックスクリューを締める理由は?
4. 工具スライドにボーリング工具保持用の複数穴がある理由は?
5. ボーリング時の切削速度を決める要因は?
6. ローテーブルは何のために使用するか?
7. ローテーブル中心穴の目的は?
8. ローテーブルを立フライス盤主軸とセンタリングする方法を簡潔に説明せよ。
9. 単一ワークをローテーブル上でセンタリングする方法を簡潔に説明せよ。
10. ローテーブルで大半径を切削する方法を説明せよ。
章の帰属情報
本章は以下の出典から派生しています。
- タッピング手順:アイダホ大学「ドリリングとタッピング」、CC:BY-SA 3.0
- トラミング:アイダホ大学「トラミングミルヘッド」、CC:BY-SA 3.0
- ダイヤルインジケータ(写真):ウィキメディア「ダイヤルゲージ」、CC:BY-SA 3.0
- フライス盤手順:MIT「機械工学ツール」、CC:BY-NC-SA 4.0
- ローテーブル:アイダホ大学「ローテーブル」、CC:BY-SA 3.0
産業技術
- 穴あけ盤(ボーリングマシン)完全ガイド:技術、用途、精密加工
- 横形ボーリングマシン徹底解説:設計、操作、用途
- フライス盤用ボーリングヘッドの基礎と活用:高精度穴加工・デジタル化・振動対策の実践知識
- 表面粗さ(サーフェスラフネス)完全ガイド:単位、チャート、測定技術
- 硬さ試験技法:ロックウェル法とブリネル法
- CNC操作実践:ハースミルのセットアップと制御
- Mastercam Unit 7:画像管理とツールパス作成
- オフセット印刷機:概要とメリット
- オフセット印刷を理解する:包括的ガイド
- 横中ぐり盤(ボーリングミル)の3つの主要メリット:大型部品加工の強い味方
- オフセットドライバー:狭所・高トルク作業に最適なL字形ドライバー