



ハースCNC制御システム完全マスター:操作からシャットダウンまで
学習目標
このユニットを修了すると、以下のことができるようになります:
- ハース制御盤を識別できる
- キーボード構成を理解できる
- 起動/ホーム復帰手順を説明できる
- ドアオーバーライド手順を説明できる
- 工具装填手順を説明できる
- 各工具の工具長オフセット(TLO)設定手順を説明できる
- MDIを用いたワークゼロオフセットXY検証手順を説明できる
- 工具オフセット設定手順を説明できる
- MDIを用いた工具長オフセット検証手順を説明できる
- CNCプログラム読み込み手順を説明できる
- CNCプログラム保存手順を説明できる
- CNCプログラム実行手順を説明できる
- カッター径補正(CDC)の使用方法を説明できる
- シャットダウン手順を説明できる
ハース制御盤
ハース制御盤は図1、図2に示す通りです。ボタンとコントロールの位置を把握してください。以降のページで詳細な操作手順を解説します。
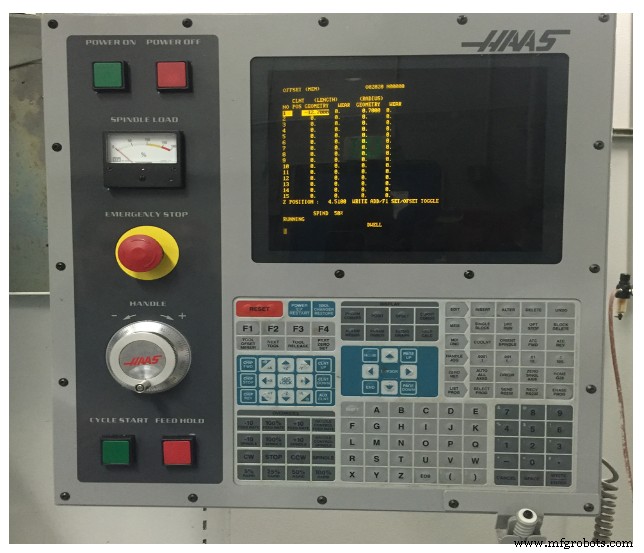
図1. ハースCNCフライス盤制御盤
キーボード
キーボードキーは以下の8つの機能領域にグループ分けされています:
- ファンクションキー(Function Keys)
- カーソルキー(Cursor Keys)
- 表示キー(Display Keys)
- モードキー(Mode Keys)
- 数値キー(Numeric Keys)
- 英字キー(Alpha Keys)
- ジョグキー(Jog Keys)
- オーバーライドキー(Overrides Keys)
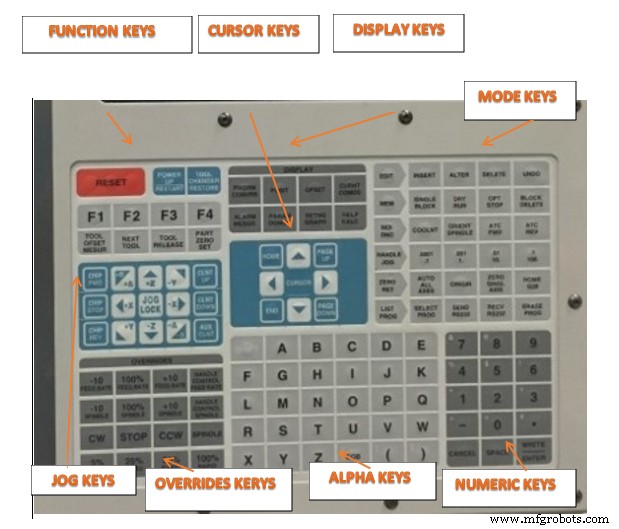
図2. ハースCNC制御ボタン/キーボードキー
起動/ホーム復帰(Start/Home Machine)
チェックリスト
- 作業エリア:クリアされているか確認
- メインブレーカー:ON
- エア供給:ON、正規圧力(ツールチェンジャー動作には最低70 PSI必要)
- 電源ON:緑ボタンを押す
- 非常停止がトリップしていないか確認。トリップしている場合、赤いノブを右に回して解除。
- メッセージ「102 SERVOS OFF」が表示されるまで待つ。
- RESETボタンを押す。
- Power On Restart(パワーオンリスタート)を実行。
- ドアが閉まっており、作業エリアがクリアか確認。
- 全軸のホーム完了を待つ。
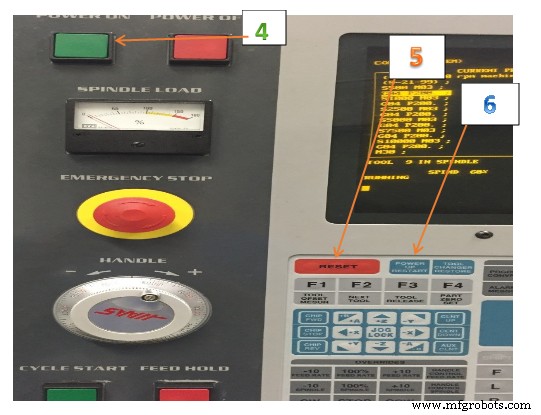
図3. 起動/ホーム復帰
ドアオーバーライド(Door Override)
- MEMモード:MEMキーを選択・押下。
- Setting/Graph:Setting/Graphキーを選択・押下。
- 「51」を入力。
- カーソル:下矢印キー、次に右矢印キーでOFFに設定。
- Write/Enter:Write/Enterキーを選択・押下。
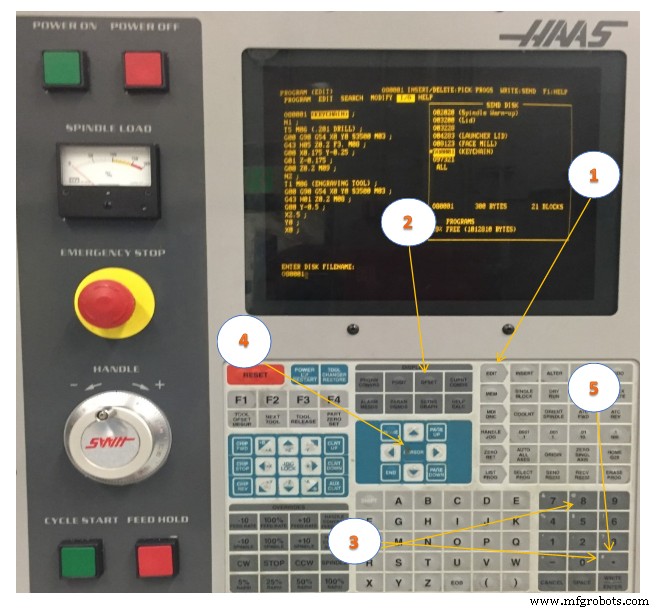
図4. ドアオーバーライド
工具装填(Load Tools)
チェックリスト
- MDI/DNCキー:MDI/DNCボタンを押す。
- 工具番号指定:例)ツールチェンジャーをT1位置に移動する場合、Tキー→1キーを押す。
- ATC FWD:ATC FWDボタンを押す。ツールカラーセルがT1位置にインデックスされる。
- スピンドルへ工具装着:
- 切削刃(フルート)を持って把持しない!
- 工具テーパー部が清潔か確認。
- Vフランジ下部を把持し、ピンチ防止。
- 工具をスピンドルへ押し込む。
- スピンドルの「ドッグ(駆動キー)」と工具ホルダーのスロットが合っているか確認。
- 工具解放(Tool Release):Tool Releaseボタンを押す。
- 機械がスピンドル内をエアブローで清掃。
- 工具を優しく上方へ押し上げ、Tool Releaseボタンを離す。
- 工具がスピンドルに確実にチャッキングされたか確認してから手を離す。
- ステップ2〜5を全工具分繰り返す。
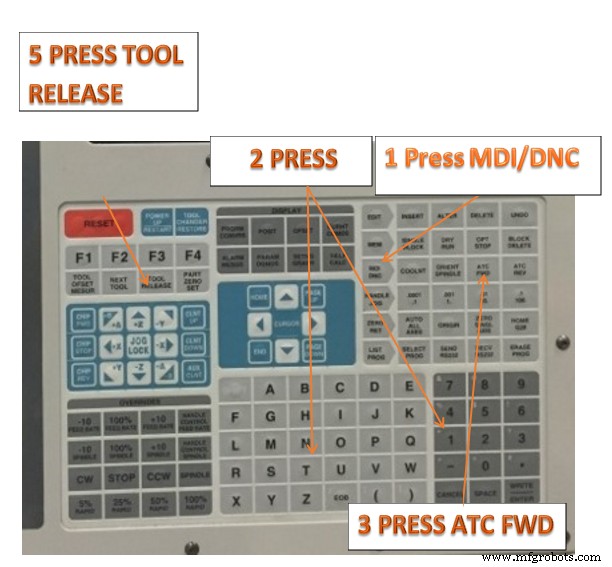
図5. 工具装填
オフセット設定(Setting Offsets)
部品を精密に加工するには、ミルが「部品がテーブル上のどこにあるか」と「工具先端から部品上面までの距離(ホームポジションからの工具オフセット)」を知る必要があります。
オフセット手動入力手順
- オフセットページのいずれかを選択。
- カーソルを目的の列へ移動。
- 使用したいオフセット値を入力。
- ENTERまたはF1を押す。値が列に入力される。
- 正または負の値を入力しENTERで現在値に加算、F1で現在値を置換。
ジョグモード(Jog Mode)
ジョグモードでは、機械軸を任意の位置へジョグ送りできます。ジョグ前に機械がホームポジションを確立している必要があります。制御装置は電源投入時にこれを行います。
ジョグモード開始手順
- HANDLE JOGキーを押す。
- 目的の軸キー(+X, -X, +Y, -Y, +Z, -Z)を押す。
- ジョグモード中は複数の増分速度(.0001, .001, .01, .1)が使用可能。ジョグハンドル1クリックで、現在のジョグレート分の距離だけ軸が動く。オプションのリモートジョグハンドル(RJH)でも操作可能。
- ジョグボタンを押し続けるか、ジョグハンドルを操作して軸を動かす。
工具長オフセット(TLO)設定
チェックリスト
- ハンドルジョグモード:Handle Jogボタンを選択。機械をハンドホイール制御状態にする。
- ジョグ増分:.01に設定。ハンドホイール1クリックでジョグ方向に0.01インチ移動。
- ジョグ方向:Zボタンを押す。ジョグハンドル操作でZ軸移動。
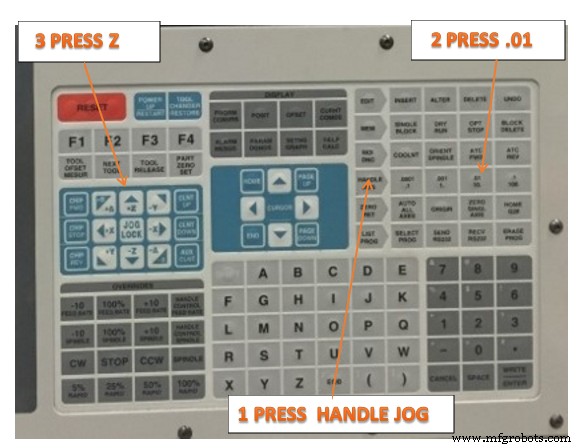
図6. TLO
- オフセットページ:Offsetボタンを選択・押下。工具オフセットページ表示。
- カーソルキー:アクティブ工具に合わせる。グラフィック表示のハイライトバーを、現在アクティブな工具のオフセット値行に合わせる(必要なら上下カーソルキー使用)。
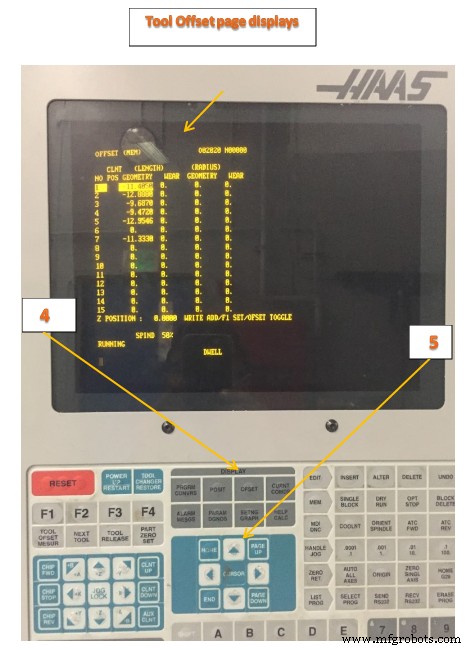
図7. オフセット
- 1-2-3ブロックで工具長設定:
- 工具がブロック上面より下になるようジョグ。
- ブロックを工具に軽く押し当て、ジョグハンドルで工具を上げ、ブロックがスッと下を通過するギリギリまで上げる。
- ブロックをどかし、工具をブロック上面から0.01インチ下げる。
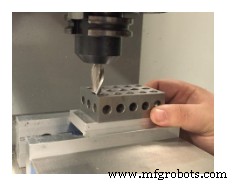
図8
- ジョグ増分:.001に減らす。ジョグハンドルで0.001インチ刻みで工具を上げ、ブロックがまたスッと通るギリギリまで上げる。
- Tool Offset Measure(工具オフセット測定):Tool Offset Measureボタンを選択・押下。制御装置が現在の工具位置を長さオフセットレジスタに記録。工具長数値が更新されるまで進まないこと。
- Next Tool(次工具):Next Toolボタンを選択・押下。現在の工具が収納され、次の工具が装填される。ステップ1〜9を全工具分繰り返す。
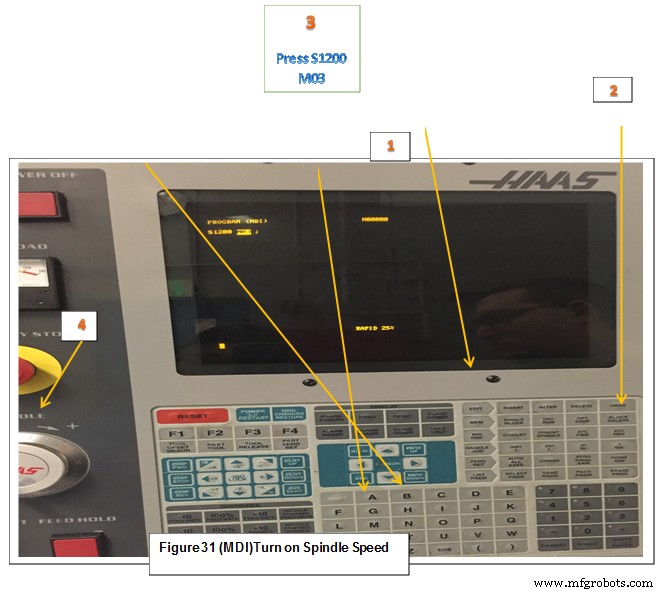
図9. オフセット表示ページ
注意:
工具セットアップは、手を機械ワークエンベロープ内に入れて手動ジョグする作業を伴います。極めて慎重に、以下のルールを厳守してください:
- スピンドルは停止済みであること。
- 工具とワークの間に手を入れないこと。
- 正しい軸とジョグ増分が設定されているか、ジョグ前に確認すること。
- ハンドルをゆっくり確実に動かし、常に自分の手と工具位置を見ること。
- 自分の手がワークエリアにあるとき、他人に制御盤を操作させないこと。
MDI(手動データ入力)モードへのアクセス
MDI(Manual Data Input)モードは、CNC機械の動作モードの一つです。GコードやMコードを1行単位で入力すると即座に実行されます——完全なGコードプログラムを書く必要がありません。MDIは学習コストが低く、大きな力を発揮します。MDIコマンドだけで部品加工することも可能です。MDIがあれば、CNCを手動加工のように素早く・手軽に使えます。
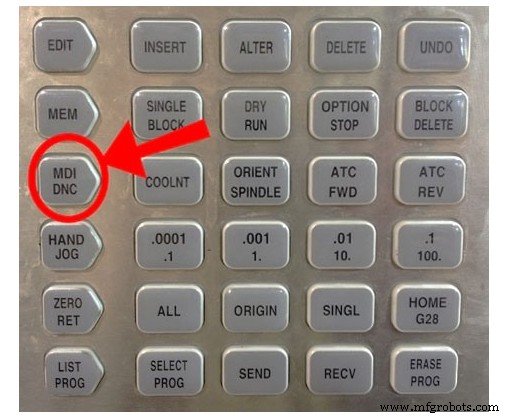
図10. MDI
制御盤のMDIキーを押してMDIモードに入ります。
例:
MDI/DNCを押す
Erase Prog:選択・押下(既存コマンドクリア)
S1200 M03 を入力(スピンドル1200 RPM、正転)
Write/Enter
ワークゼロオフセットXY設定(エッジファインダー使用)
チェックリスト
- MDI/DNCキー:MDI/DNCを選択・押下。
- Erase Prog:Erase Progを選択・押下し、既存コマンドをクリア。
- スピンドル回転ON:S1200
- S1200 M03(入力)→ Write/Enter選択・押下
- Cycle Start:選択。スピンドルが1200 RPMで正転開始。
図11. スピンドル起動(MDI)
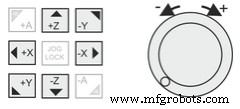
- ハンドルジョグ:Handle Jog選択、ジョグ増分 .01
- ジョグハンドル:必要に応じて操作。ジョグ方向選択し、エッジファインダースタイラスをワーク左端面に沿わせる位置まで移動。
- ジョグ増分:.001に切替。エッジファインダーをゆっくり動かし、ちょうどセンターから外れる(トリップする)点まで進める。
これでスピンドル中心がワーク端面からちょうど0.100インチ(エッジファインダー半径分)の位置に来ます。
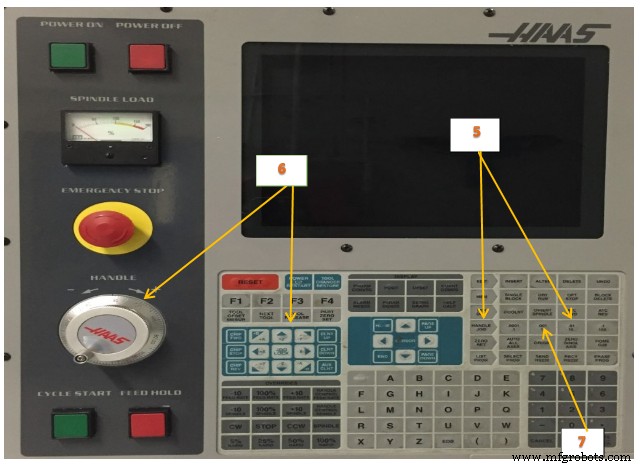
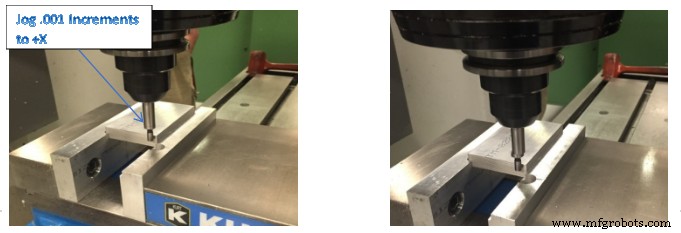
図12. トリップ直前 図13. トリップ直後
- ジョグハンドル:Z方向にリトラクト(上昇)。
- Z軸真上にジョグし、エッジファインダーがワークより上に出て、ハンドルダイヤルがゼロ読みになるまで上げる。
- ジョグハンドル:ジョグ方向を+Xに設定し、ハンドルを時計回りにちょうど1回転させる。
- 制御装置は.001増分モードなので、ダイヤル1回転でスピンドル中心がワーク左端面の真上に来る。
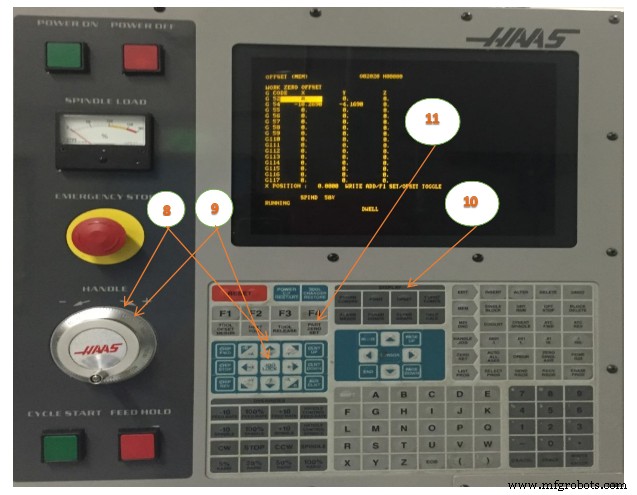
- オフセットページ:Offsetボタンを選択・押下。PgUp/PgDnでワークゼロオフセットページ表示。矢印キーでG54(または設定したい治具オフセット)をハイライト。
- Part Zero Set:Part Zero Setボタンを押す。現在のスピンドル位置がG54 X値として設定される。
- スピンドル停止:スピンドル停止ボタンを押す。
- Y軸設定:ステップ6〜11を繰り返してY軸も設定。
MDIを用いたワークゼロオフセット検証
- MDI/DNCキー:MDI/DNCを選択・押下。
- Erase Prog:選択・押下(既存コマンドクリア)。
- G00 G90 G54 X0 Y0 を入力。
- Insert:選択・押下。
- Cycle Start:選択・押下。
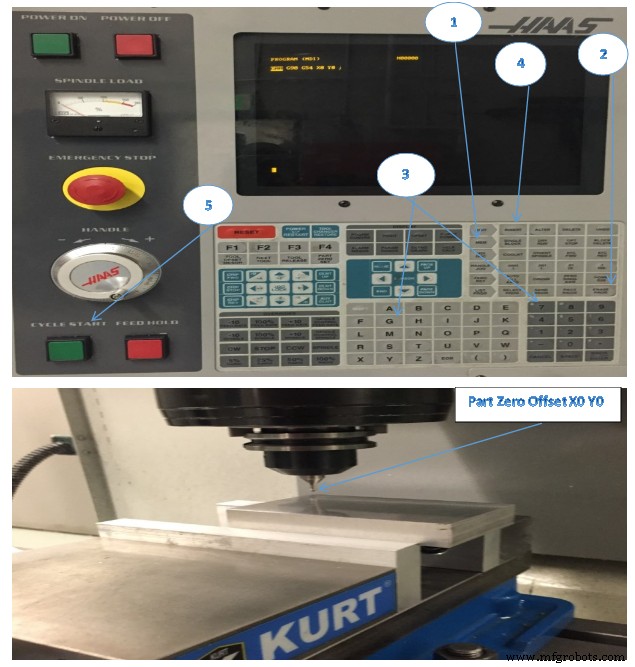
ワークゼロオフセット X0 Y0 (MDI)
- 機械操作者に対して基準点を右へシフトする場合、オフセットX値にシフト量を加算。例:X+0.1なら 0.1 WRITE/ENTER。
- 機械操作者に対して基準点を手前へシフトする場合、オフセットY値からシフト量を減算。例:Y-0.1なら -0.1 WRITE/ENTER。
ワークゼロオフセットXY設定(メカニカルポインタ使用)
部品を加工するには、ミルが部品のテーブル上位置を知る必要があります。エッジファインダー、電子プローブ、その他多くのツール・手法でワークゼロを確立できます。メカニカルポインタでワークゼロオフセットを設定する手順:
- 材料(1)をバイスに挟み締める。
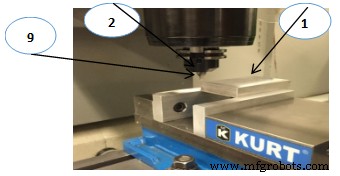
図14. ワークゼロXY設定(メカニカルポインタ使用)
- ポインタ工具(2)をスピンドルに装填。
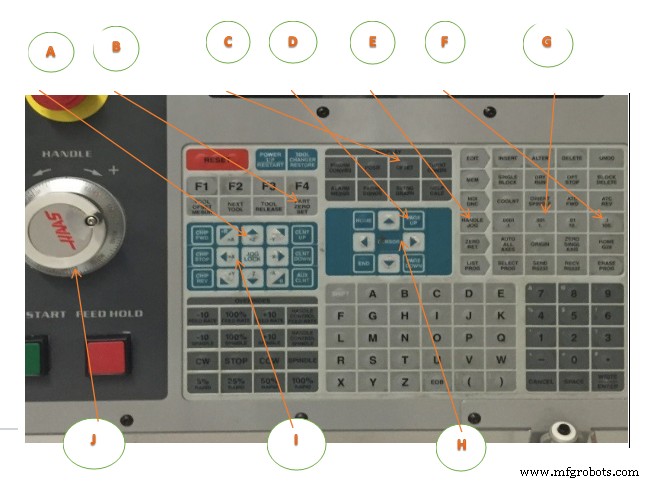
- HANDLE JOG (E) を押す。
- .1/100. (F) を押す(ハンドル回転時、高速移動)。
- +Z (A) を押す。
- ハンドルジョグ (J) でZ軸を部品上約1インチまで上げる。
- .001/1. (G) を押す(ハンドル回転時、低速移動)。
- ハンドルジョグ (J) でZ軸を部品上約0.2インチまで下げる。
- X軸とY軸を切替 (I) し、ハンドルジョグ (J) で工具を部品左上コーナーへ移動(図36の(9)参照)。
- OFFSET (C) を押し、アクティブワークオフセットペインをアクティブにする。
- カーソル (H) でG54 X軸列をハイライト。
- PART ZERO SET (B) を押す。X軸列に値が入る。2回目のPART ZERO SET (B) でY軸列に値が入る。
工具オフセット設定(Setting Tool Offset)
次のステップは工具のタッチオフです。これは工具先端から部品上面までの距離を定義します。別名工具長オフセット(TLO)、機械コードではHで指定します。各工具の距離を工具オフセットテーブルに入力します。
Z軸がホームポジションにあるとき、工具長オフセットは工具先端(1)から部品上面(2)までの距離として測定されます。図15参照。
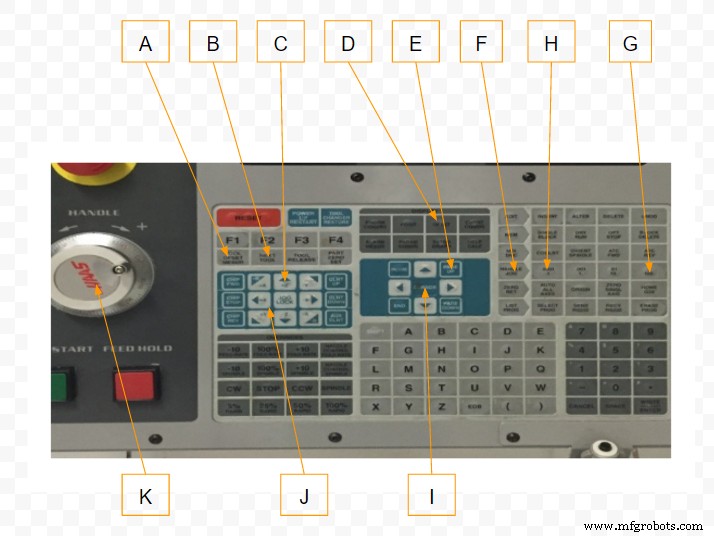
- 工具をスピンドルに装填(1)。
- HANDLE JOG (F) を押す。
- .1/100. (G) を押す(高速ジョグ)。
- X軸とY軸を切替 (J) し、ハンドルジョグ (K) で工具を部品中央付近へ移動。
- +Z (C) を押す。
- ハンドルジョグ (K) でZ軸を部品上約1インチまで上げる。
- .0001/.1 (H) を押す(超低速ジョグ)。
- 工具とワークの間に紙1枚を挟み、紙がまだ動けるギリギリまで慎重に工具を下げる。
- OFFSET (D) を押す。
- PAGE UP (E) でプログラム工具オフセットウィンドウ表示。工具#1までスクロール。
- カーソル (I) で位置#1のGeometryをハイライト。
- TOOL OFFSET MEASURE (A) を押す。
- 次のステップでスピンドルがZ軸方向にラピッド移動します。
- NEXT TOOL (B) を押す。
- 全工具分、オフセットプロセスを繰り返す。
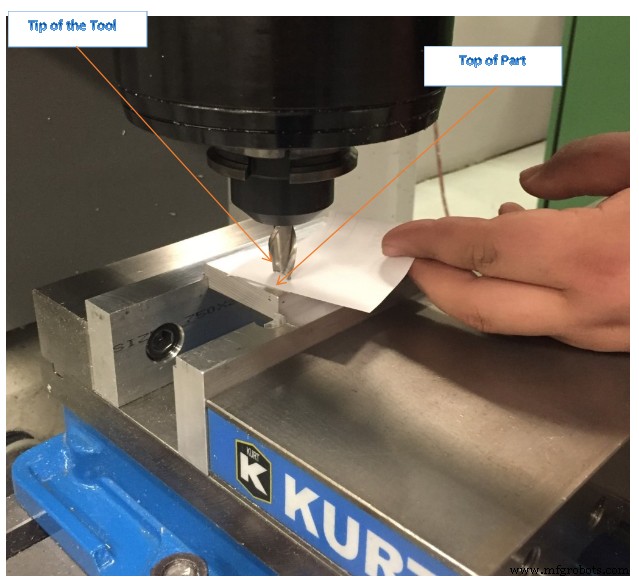
図15. 工具オフセット設定(紙1枚法)
MDIを用いた工具長オフセット検証
- MDI/DNCキー:MDI/DNCを選択・押下。
- Erase Prog:選択・押下(既存コマンドクリア)。
- G00 G90 G43 H01 Z2.00 を入力。
- Insert:選択・押下。
- Cycle Start:選択・押下。
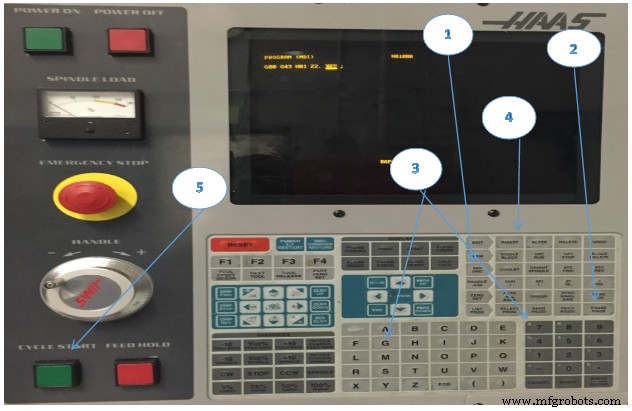
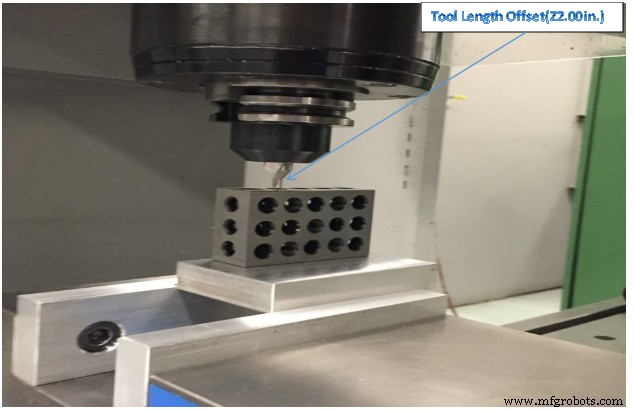
図16. 工具長オフセット検証(1-2-3ブロック基準で部品上2.00インチ)
CNCプログラム読み込み(Load CNC Program)
- Edit:Editボタンを選択・押下。
- F1:F1を選択・押下。
- カーソル:左矢印キーでI/Oへ、下矢印キーでハイライトバーをDisk Directoryへ移動。
- Write/Enter:Write/Enterを選択・押下。
- カーソル(Disk Directory):下矢印キーで読み込みたいプログラムをハイライト。
- Write/Enter:Write/Enterを選択・押下。
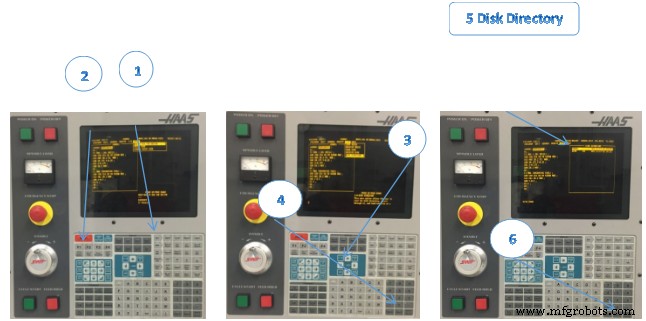
図17. CNCプログラム読み込み
CNCプログラム保存(Save CNC Program)
- Edit:Editボタンを選択・押下。
- F1:F1を選択・押下。
- カーソル:左矢印キーでI/Oへ、下矢印キーでハイライトバーをSend Diskへ移動。
- Write/Enter:Write/Enterを選択・押下。
- ディスクファイル名入力:O80001
- Write/Enter
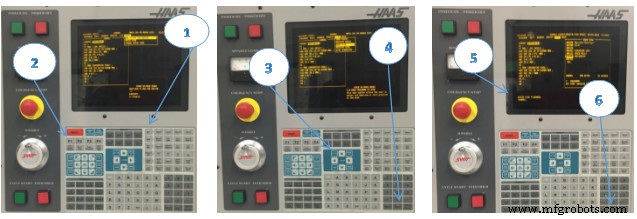
図18. CNCプログラム保存
CNCプログラム実行(Run CNC Program)
新しいプログラムを実行する際の推奨プロセスです。プログラムが検証済みなら、すべての送り速度を100%にし、シングルブロックモードをOFFにできます。
ドライラン運転
機械はプログラム通りのすべての動作を実行します。ドライラン運転中はワークを機械にセットしないでください。ドライラン機能は、実際に部品を切削せずにプログラムを素早くチェックするために使用します。
ドライラン選択手順
- MEMまたはMDIモードで、DRY RUNボタンを押す。
- ドライラン中、すべてのラピッドと送りは、ジョグ速度ボタンで選択した速度で実行される。
- ドライランのON/OFF切替は、プログラム終了時またはRESET押下時のみ可能。ドライランでは命令されたすべてのXYZ移動と要求された工具交換が実行される。オーバーライドキーでスピンドル速度調整可能。
実行前チェックリスト
- 事前準備
- バイスまたは治具が確実に固定され、安全なセットアップか確認。
- ワーク保持が要求通り機能しない可能性がないか確認。
- バイスハンドルを外す。
- 作業エリアから工具や他の物を片付ける。
- 機械ドアを閉める。
- シングルブロックモードON。
- Rapid Feedrate -10ボタンを8回押し、ラピッドフィードレートオーバーライドを最大の20%に設定。
- 開始
- 片手をFeed Holdボタンに置き、問題発生時即座に押せるよう準備。
- Cycle Startボタンを押す。
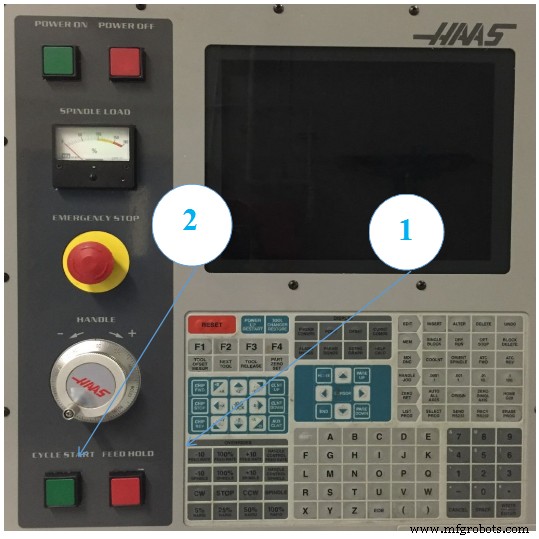
図19. CNCプログラム実行
よくあるエラーは治具オフセットや工具長オフセットの設定ミスです。初回実行時はシングルブロックモードにし、ラピッド送りを25%に下げ、慎重に進めてください。工具が切削を始めたらシングルブロックモードを解除し、プログラムを継続させます。機械から離れず、片手をフィードホールドボタンに置き続けます。音を聞き、切りくず形成を観察し、切削条件に合わせて送り速度を調整できるよう準備しておきます。
CDCオフセット調整(Adjusting CDC Offsets)
カッター径補正(CDC:G41/G42)を使用する加工では、工具摩耗・たわみを補正するためにオフセット調整が可能です。完成した部品形状を測定し、目標値と比較します。目標サイズから実測サイズを引いた差分を、該当工具のCDCレジスタに入力します。例:
(目標形状サイズ: 2.5000) − (実測形状サイズ: 2.5150) = 摩耗値: -0.0150
これで工具パスがサイズ差分で補正されます。同一加工を再実行すれば、形状が目標サイズ通りになるはずです。
摩耗補正は輪郭加工パスでのみ使用します。面削り、3Dフライス、ドリルサイクルでは使用しません。CAD/CAMソフトの摩耗補正オプションを選択し、必要なら上記のように工具径摩耗値を設定します。摩耗値は常に負の数です。工具径ジオメトリはすべての工具でゼロに設定してください(CAD/CAMが工具中心軌道をプログラミングする際、すでに工具径を考慮済みのため)。
チェックリスト
- オフセットページ:Offsetボタンを選択・押下。
- 径オフセット調整:値を選択・入力。
- Pg Up/Dnで調整対象工具をハイライト。
- テンキーで値入力。例:上記の工具径摩耗値 -0.0150
- Write/Enterを選択・押下。
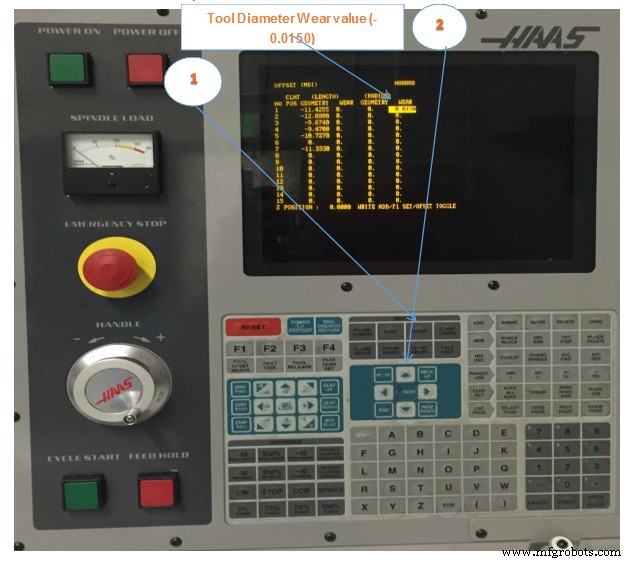
図20. CDCオフセット調整
CNC機械シャットダウン(Shut Down CNC Machine)
チェックリスト
- スピンドルから工具を取り外す:
- 空きツールカラーセル番号を入力。
- ATC FWDを選択。
- 機械を安全エリアへジョグ移動:
- Jogを選択。
- シャットダウンボタン:POWER OFFを押す。
電源オフ後チェックリスト
- スピンドルを柔らかい清潔な布で拭き、クーラントを除去し錆防止。
- 工具を片付ける。
- 作業エリアを清掃する。
- 機械、工具、設備を、見つけたときと同じか、より良い状態・場所に残す。
使用後毎回機械を清掃することは、腐食防止、安全な作業環境維持、他者へのプロフェッショナルな配慮として重要です。各授業/作業の最後に少なくとも15〜30分の清掃時間を確保してください。最低限、未使用工具・工具類を片付け、クーラントで機械を洗い流し、テーブル上の溜まったクーラントを除去し、チップコンベアを稼働させてください。
単元テスト
- ハースキーボードの8機能領域を列挙せよ。
- ドアオーバーライドの手順を説明せよ。
- 工具装填手順を説明せよ。
- MDIを説明し、例を1つ示せ。
- ワークゼロオフセット設定手順を説明せよ。
- MDIを用いたワークゼロオフセット検証手順を説明せよ。
- 工具長オフセット設定手順を説明せよ。
- MDIを用いた工具長オフセット検証手順を説明せよ。
- CNCプログラム保存手順を説明せよ。
- シャットダウン手順を説明せよ。
産業技術
- 品質管理のマスターガイド:一貫した卓越性のための戦略
- 制御回路:基礎、応用、ベストプラクティス
- 理想的な生産管理ツールの定義:主要機能とベストプラクティス
- ドリルプレス完全ガイド:安全性、技術、タッピング
- Siemens 808D CNCルーター制御システム:包括的入門ガイド
- DATRON next©コントロール:CNC効率と精度に革命を
- Haas CNC旋盤:効率的な自動工具プリセッターの仕組み
- Fanuc制御CNC旋盤での精密工具オフセット技術
- Haas CNCでG10 Gコードを使って全オフセットをリセット
- 制御装置の解説:CPUにおけるコンポーネントと設計
- MicroMax M-Max 400 RC:鉄道インターロッキングシステム向け堅牢リレーインターフェース