



EPM CNC制御でのボーリングバー交換手順:ステップバイステップガイド
ある理由で CNC 旋盤のボーリングバー 1 本が完全に損傷したため、新品と交換しました。ここでは工具交換の全手順を解説します。
使用機械:EPM(Eltro Pilot M)
ギルデマイスター製 FMS-5 に搭載の EPM(Eltro Pilot M)CNC 制御装置で作業しました。
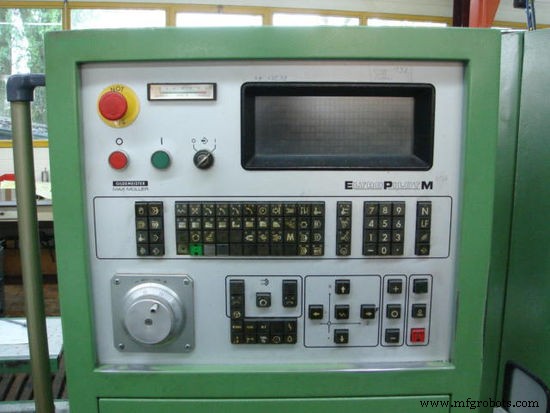
工具交換手順
交換対象のボーリングバーは S10K SDUCL 07、使用チップは DCMT 070204 です。型式から、ボーリングバー径 10mm、チップ切れ刃長 7mm、チップコーナ R 0.4mm とわかります。
コレット式工具ホルダだったため、コレットを交換してそのまま使用できます。新しいボーリングバーをホルダに締め付けました。
工具オフセット測定
締め付けたボーリングバーを 工具プリセッタ(工具測定器) に持っていき、X軸・Z軸の測定値を取得しました。その後、CNC 旋盤のタレットにボーリングバーを取り付けます。

工具オフセットデータ入力
この機械のタレットは全 12 ステーションで、内側 6 ステーション(内径工具用)、外側 6 ステーション(外径工具用)に分かれています。内側ステーションのタレット中心からの距離は 160mm、外側は 215mm です。新工具セット時はこのタレット寸法を考慮します。
内側ステーションの 1 つに工具を固定しました。ここで重要なのが測定値の NC 入力です。EPM 制御では工具オフセットを NC プログラム内の G92(工具ファイル) で指定します。G92 には以下のパラメータを指定します:
- X:X軸測定値(プリセッタ測定値 + タレット中心からステーション中心までの距離)
- Z:Z軸測定値(プリセッタ測定値をそのまま入力)
- I:チップコーナ R(ノーズ R)
- K:チップコーナ R(ノーズ R)
新工具での試運転
ここが最も重要です。測定ミスや入力ミスがあれば大事故につながるため、慎重に試運転します。
ドライランモード
新工具セット時は必ず ドライランモード で実行します。ドライランでは全送りが フィードオーバーライドまたはハンドル で制御されるため(G00 早送りも制御下に入る)、安全に送りを調整しながら動作確認できます。EPM にはドライランモードがありませんが、フィードオーバーライドが同様に機能するため問題ありません。
シングルブロックモード
次に シングルブロックモード でブロック単位に実行し、動きを慎重に監視します。測定値とプログラムに問題なければスムーズに進行しますが、異常があれば即停止して測定値を再確認・修正し、再実行します。工具が正常に加工を完了したら自動モードに切り替え、量産準備完了です。
CNCマシン