



ウレタン成形で加速するラピッドプロトタイピング
産業の飽和状態により、メーカーの主眼は単に製品を製造するだけでなく、革新的手法でより多くの製品をより短時間で生産し、生産性を高めることに移っています。技術発展により、様々なラピッドプロトタイピング技術が利用可能となり、より短時間で高効率な製品製造が可能になりました。
これらの手法は時間短縮だけでなく、コスト効率にも優れています。近年採用されているラピッドプロトタイピング技術の一つがウレタン成形で、射出成形に類似しつつも微妙な違いを持ちます。この技術は、望ましい特性を持つ最高の機能プロトタイプを生み出します。
1. ウレタン成形とは
ウレタン成形は、CNC工作機械やその他の工作機械では加工できない軟質ゴム部品を持つ製品を製造するためのラピッドプロトタイピング技術です。ウレタン成形では、3Dプリントされたマスターパターンとシリコーン金型を用いて、最大30インチまでの高品質製品を製造します。
このプロセスは、ハードツールの代わりにソフトなシリコーンツールを使用する点を除き、射出成形と非常に似ています。ウレタン成形用マスターパターン設計時には、所望の特性を持つよう注意深く設計する必要があります。ウレタン成形の結果得られるのは機能的なプラスチック部品で、モデルとして提示したり、完全に機能する製品として使用したりできます。
ウレタン成形で製造される完成品の寸法は、マスターモデルの精度と鋳造材料に依存します。一般的に、この製造技術で生産される製品には0.15%の収縮率が見込まれます。
2. ウレタン成形の手順
一般的にウレタン成形では以下の4ステップを実施します。
ステップ1
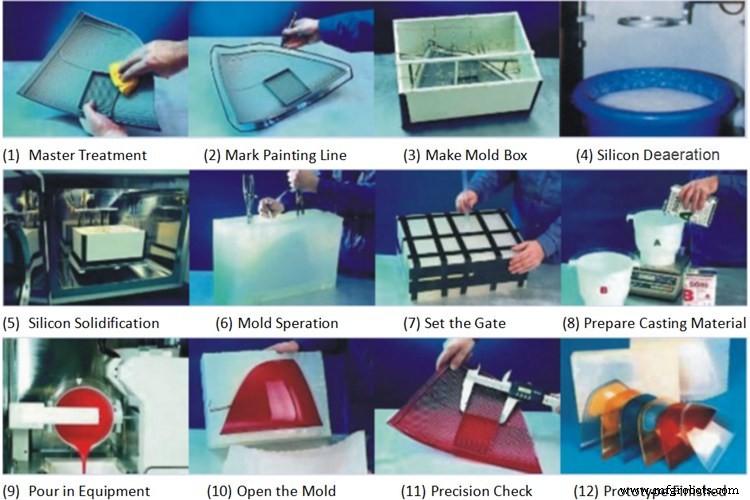
まず、ラピッドプロトタイピングまたは3Dプリント技術でマスターパターンを設計・造形します。マスターパターンとは、オリジナル部品またはその表現です。このマスターパターンは、鋳造に使用する金型製作にも用いられます。製品寸法はこのマスターパターンに依存するため、高精度に設計されます。また、複数の加工オプションを適用可能です。
ステップ2
第2ステップでは、作製したマスターパターンを液状シリコーンで包み込み、精密な金型を作ります。
ステップ3
金型硬化後、2分割に切断します。これにより生じるキャビティが最終製品の鋳造に使用されます。
ステップ4
最終ステップでは、ウレタンやその他の樹脂を注入して空隙を充填します。材料硬化後、ツールから取り出します。このプロセスを所望の製品が得られるまで繰り返します。
3. 鋳造システム
鋳造システムとは、鋳造作業を正しく実行するために必要な要素群です。ウレタン成形における鋳造システムは、ファネル、鋳造チャネル、エアチャネル、ウレタン離型剤、金型半分を保持する治具で構成されます。これらすべての要素が特定の配置で配され、鋳造プロセスを正しく実行します。
鋳造チャネルとファネルは、金型の穴に接続されたプラスチック製チューブです。材料はこの穴から注入され、チャネルとファネルを通って流れます。ファネルの高さが高いほど鋳造圧力が高まり、ポリマーがパターンのすべての特徴まで行き渡ります。
エアベントは金型の反対側に設けられ、材料注入時に空気が逃げる経路を確保します。ウレタン離型剤は基本的にエアフィルムで、鋳造部品が金型に張り付くのを防ぎます。鋳造部品と金型間の摩擦による突起物の除去に使用され、鋳造時に生じる微細な穴を覆って鋳造品表面を滑らかにする効果もあります。
4. 鋳造品の一般公差
鋳造品には通常、±0.010インチ、またはインチあたり±0.003インチの公差が期待されます。液体の熱膨張とフレキシブル金型の応答により、+0.15%の収縮率が見込まれます。不規則または過度に厚い形状は、収縮により偏差やたわみを生じる可能性があります。
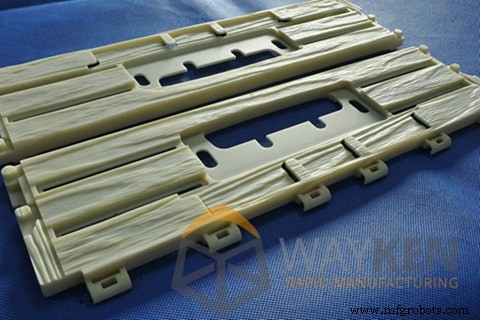
表面仕上げは外観上、材質感のあるマット面に滑らかに仕上げられます。内部や隠れた特徴には成長線(フローライン)が残る場合があります。研磨やカスタム仕上げが必要な場合は明確に指定してください。製品の収縮と表面仕上げはマスターパターン設計に依存するため、マスターパターン設計には細心の注意を払う必要があります。
5. 使用材料
ウレタン成形は特定の物理的特性を持つ製品製造に用いられるため、鋳造工程で使用する材料が物理的特性に大きく影響します。したがって、硬質から軟質まで多様なポリウレタンプラスチックに対応可能です。最も一般的に使用される材料には以下があります。
- 高衝撃耐性ウレタン(硬質)
- 耐熱性ウレタン(硬質)
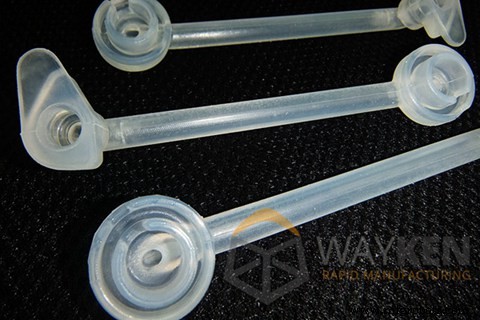
- 透明ウレタン(軟質)
6. 着色オプション
ウレタン成形には2つの着色オプションがあり、それぞれに長短があります。
1) キャストインカラー(材料着色)
キャストインカラーは製品に特定のテクスチャーを与えます。また、着色層が表面から剥離せず、チッピングも発生しません。しかし、利用可能な色数が限られるため、指定色が利用できない場合があります。
2) 塗装
鋳造後に塗装する場合、多くの色から選択できるため、仕様色への対応が可能です。さらに、鋳造後の塗装では、金型から製品を取り外す際に残るラインを除去できるため、均一な表面外観が得られます。しかし、鋳造後の塗装には機械加工後の労務が必要で、生産コストが上昇します。また、紫外線に対する優れた保護効果がある一方、容易に剥離するというデメリットもあります。
7. 射出成形とウレタン成形の比較
射出成形とウレタン成形は概ね類似したプロセスです。違いは製造実務に関わる詳細にあります。
1) 金型製造
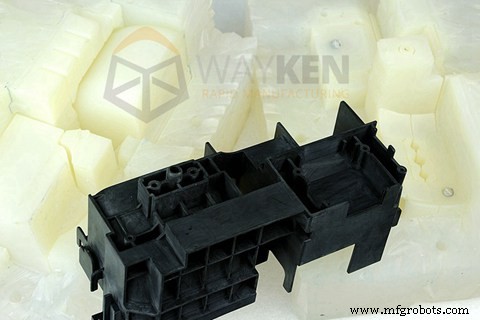
最初の違いは金型製造にあります。射出成形はハードツールを用いるのに対し、ウレタン成形はソフトツールを使用します。したがって、ウレタン鋳造は完成部品の3Dプリントモデルを成形して金型を作りますが、射出成形ツールはCNC研削、フライス加工などで機械加工されます。
2) 数量と生産量
ウレタン成形は一度に少数の部品しか製造できないため、少量生産に適しています。大量生産では、工具鋼金型の品質と寿命が一般的に優れた投資収益をもたらします。したがって、大量生産では射出成形セットアップへの投資がより経済的です。初期コストを抑えたい場合はウレタン成形が優位です。
3) 材料コスト
射出成形で使用される高品質プラスチックは、ウレタン成形で用いられるウレタン・ポリウレタン樹脂より高価です。少数プロトタイプの製造であればウレタン樹脂が適しています。長期使用製品や、厳しい物理的特性が要求される用途では、適切なプラスチックと射出成形プロセスを使用すべきです。
4) リードタイム
射出成形金型はより複雑で広範な機械加工を要し、通常数週間は準備に時間がかかります。典型的なリードタイムは約2ヶ月です。一方、ウレタン鋳造は比較的短時間で、通常3Dプリントモデルとそれを包むソフト金型の作成のみで済みます。
5) 部品単価 vs 総コスト
一般的に、ウレタン鋳造の部品単価は射出成形より高くなります。主に生産数量が少ないためです。しかし、ツーリングコストと材料コストが低いため、総コストは通常ウレタン鋳造の方が低くなります。
6) 公差
ウレタン公差は最初の1インチで±0.010インチ、以降1インチごとに±0.005インチです。一方、射出成形公差は最初の1インチで±0.005インチ、以降1インチごとに±0.002インチです。
7) 用途
ウレタン成形ではシリコーン金型を使用するため、耐久性が比較的低く、20〜25ショット程度で寿命を迎えます。したがって、生産量が少なく、少数の高品質・高精度・高性能部品が要求される状況に適しています。ウレタン成形の主な用途は以下の通りです。
- 量産へのブリッジ生産
- 店頭ディスプレイ部品
- 展示用部品
- ユーザー評価用サンプル
- 消費者テスト用サンプル
- クラウドファンディングキャンペーン用
- コンセプトモデル
- 営業サンプル
- エンジニアリングモデル
- マーケティングテストサンプル
- プレプロダクションラン
- テストプロトタイプ
- ラピッドプロトタイプ
- 配送センター
- 印刷
- スケートボード・ロボット用ホイール等の回転用途
- コンベアシステム
8. ウレタン成形のメリット
このプロセスはツールコストと生産時間の削減に最も効果的です。製造部品は主にウレタンまたはその樹脂で構成され、物理的特性が向上します。ウレタン成形部品には以下のメリットがあります。
耐摩耗性: ウレタン成形製品は、過酷な摩耗・摩耗用途においてゴム、プラスチック、金属を上回る性能を発揮します。
耐薬品性: ほとんどの溶剤、化学薬品、脂肪族系オイル、グリースに対して優れた耐性を持ちます。
着色性: 2つの着色オプションがあり、それぞれに長短があります。一般的に剥離耐性のあるキャストインカラーが使用されます。
寸法安定性: ウレタン樹脂は幅広い圧力・温度範囲で優れた寸法安定性を示します。この工法で製造される製品は高弾性で、変形なしに大幅な伸長が可能です。
環境耐性: ウレタンはオゾンと酸素の面前で実質的に不活性です。天然・合成ゴムよりも日光と一般的な気象条件に強い耐性を持ちます。
硬度: ウレタンポリマーは、ショアA 20(ゴムバンド相当)からショアD 75(骨相当)まで幅広い硬度に調整可能です。したがって、プロトタイプもこれらの特性を持ちます。
耐衝撃性: 従来のプラスチック材料は硬くなると脆くなりますが、ウレタンは全硬度範囲で弾性と強度を維持します。
機械加工性: ウレタン製品は金属製品と同様に、ドリル、タップ、機械加工が可能です。
レジリエンス(反発弾性): ウレタンポリマーは、硬質ポリウレタンに軟質材料並みの反発弾性を持たせるようカスタム配合可能で、衝撃・振動吸収材として優れています。
9. ウレタン成形の制限事項
ウレタン成形にはいくつかの欠点もあります。複雑な部品を製造する場合、設計したマスターパターンがすべての特徴をカバーできないことがあります。また、鋳造品と余分な材料の取り出しに多くの手間がかかり、誤差を招く原因となります。鋳造時に気泡が混入すると、鋳造品が脆くなったり、薄肉部が完全に充填されなかったりします。もう一つの制限は、金型が比較的温度に敏感で、華氏270度(約132℃)以上の長時間持続には耐えられないことです。
結論
以上のように、ウレタン成形は生産量が少ない場合に採用される主要なラピッドプロトタイピング技術の一つです。量産前にプロトタイプを製造して関係者に提示できるため、ツーリングコストと多額の資金を節約できます。さらに、前述のウレタン製品の物理的特性は、強度と硬度で劣る従来材料に対して優位性を持ちます。したがって、生産数量が少ない場合、ウレタン成形は射出成形(大量生産・ハードツール使用)と非常に類似しながらも、最良の製造技術の一つと言えます。
産業技術
- 新製品成功を導くラピッドプロトタイピングプロセス選定ガイド
- ラピッド・プロトタイピング:3Dプリンティングの進化と製品開発へのインパクト
- 製品開発のためのラピッドプロトタイピング: 実践ガイド
- ラピッドプロトタイピング完全ガイド:種類、プロセス、メリット
- 高速・信頼性のPCBプロトタイピング:設計プロセスを加速
- ラピッドプロトタイピングが航空宇宙・自動車・防衛産業の精密鋳造に革命をもたらす
- 減算加法 vs 加法:適切なラピッドプロトタイピング手法の選択
- 航空宇宙工学における急速試作の主な利点
- ラピッドプロトタイピング:設計加速、コスト削減、イノベーション推進
- 製造業におけるラピッドプロトタイピング:3Dプリントが製品開発を加速する仕組み
- ラピッドプロトタイピングの知っておくべき5つのポイント