



フィレットと面取りのマスター:機械加工における安全性と美観の向上
3Dモデルの鮮明で鋭いエッジは、現実世界と実在するオブジェクトでは必ずしもうまく変換されません。専門家によると、丸みを帯びたコーナーとエッジは目に優しいとされています。また、部品と製品を扱いやすくし、(議論の余地はありますが)より安全にします。
新しく機械加工された金属部品は、エンドユーザーにとって望ましいよりも鋭いエッジを持つ可能性があります。設計でそれらの鋭いエッジを滑らかにするか、または面取りしない限りです。エッジブレイクを作成するには、設計に傾斜またはベベルエッジとコーナー(面取り)または丸みを帯びたもの(フィレット)を組み込む必要があります。
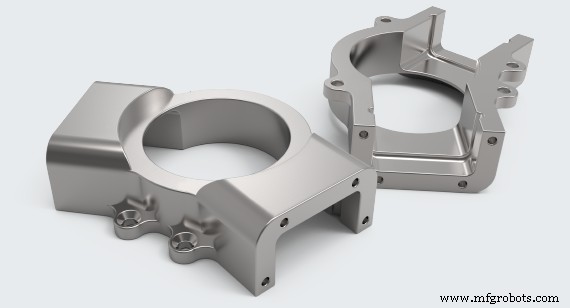
フィレットと面取りの違いを理解することは、部品の成否を分ける可能性があります。正しい選択は機械加工時間を節約し、部品をより速く、よりコスト効率よく完成させられます。間違った選択は、十分に長持ちしない部品を生む可能性があります。鋭いエッジを滑らかにすることに加え、フィレットと面取りは完成部品の応力を低減し、美観を向上させます。
一部の人はフィレットと面取りを交換可能な用語として使用するかもしれませんが、面取りとフィレットは異なり、それぞれ独自の機能的・設計上の考慮事項があります。違いを理解するには、こう想像してください:ノートパソコンのベベル加工された45度のエッジは面取りの例であり、コンピュータマウスやデスク、テーブルの典型的な丸みを帯びたエッジはフィレットの例です。
どちらを選ぶかの経験則は、手持ち部品にはフィレットを優先し、頻繁に扱うオブジェクトの鋭いエッジを避けることです。アセンブリや完成品の内部に入る隠れた部品には面取りを使用します。
フィレットの機械加工
フィレットは部品の丸みを帯びたエッジまたはコーナーです。フィレットは応力を低減し、より広い表面に分散させ、耐荷重能力を向上させ、応力を受けた部品の急速な変形を防止します。凹面フィレットは部品内部に、凸面フィレットは部品外部にあります。フィレットは、例えば垂直壁が部品内で傾斜面と接する際、フィーチャー間の移行を作ることもできます。
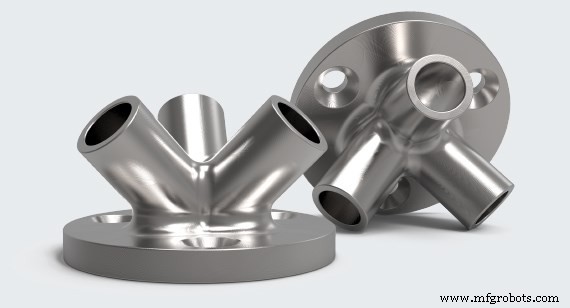
しかし、部品のすべてのエッジブレイクにフィレットを設計すると、その部品のコストが上昇します。専用工具とより時間のかかる3Dフライス加工プロセスが必要になるためです。ボールエンドミルがX、Y、Z軸の同時移動を行い、0.010〜0.020インチ(0.254〜0.508mm)の増分で材料を徐々に除去します。
これが、基本的なエッジブレイクだけで済む部品では、面取りが答えとなり得る理由の一部です。
面取りの機械加工
面取りとは、平らで傾斜したエッジまたはコーナー、別名ベベルを指します。単一の工具で異なるサイズの面取りを作成できるため、設計に面取りを含めても部品の製造時間とコストを増やしません。面取りも応力耐性を提供しますが、より少ない表面積にわたるため、全体的にフィレットより応力耐性は劣ります。
鋭い、生または半生の切削金属エッジを除去するには、45度角で0.010インチ(0.254mm)のエッジブレイクを持つ面取りが多くの場合適しています。ネジで他の部品を取り付ける穴のエッジに60度の面取りを施せば、ネジのリードインとして機能し、ネジ頭を部品表面とフラッシュに座らせられます。
ナイフエッジが必要な稀なケースを除き、CNC機械加工部品のエッジブレイクを無料サービスとして提供しています。しかし、フィレットと面取りについてより深く知ることで、性能、コスト、またはプロジェクトのその他の考慮事項に応える、より良い意図的な設計選択が可能になります。
産業技術
- SOLIDWORKSとMakerBotでライブラリ整理を効率化
- 協働ロボット(コボット)で中小製造業の効率と成長を加速
- 放電加工(EDM):メカニズム、原理、回路設計を解説
- 適切な試作方法の選択:機械部品のCNC機械加工vs 3Dプリンティング
- 現代の加工プロセスと技術:包括的ガイド
- 精密加工シリーズ 第2回:適した産業、用途、サンプル製品
- DockerでPLCnextにNode-REDをデプロイ:ステップバイステップガイド
- PLCnextでGoアプリケーションを構築:初心者向けガイド
- UL 94の理解:熱可塑性プラスチックの難燃性規格
- 産業卓越性のための精密小物部品加工サービス
- 産業用染料と顔料:用途とタイプの包括ガイド