



精密射出成形部品のためのGD&Tマスター
製造業界の品質の世界は広く複雑です。業界認証から寸法検証、プロセス検証まで、考慮すべき変数は山ほどあります。ほとんどの場合、これらの品質プロセスは、より大量のコンポーネントを生産する前に、各製造プロセスの安定性を確保するために不可欠です。要するに、「二度測れ、CpKなら30回測れ」ということで、切削は一度で済ませられます。しかし、ご存知の通り、典型的なコンポーネントには多くのフィーチャー、寸法、公差があり、それらが部品性能を左右します。このブログでは、幾何公差(GD&T)、我々のCritical-to-Quality(CTQ)プロセスの最近のアップグレードについて取り上げ、利用可能なさまざまなフィーチャーと寸法測定機能、およびこれらの機能がお客様にもたらす透明性を概説します。
GD&Tとは?
GD&Tは、許容幾何学的変動を伝達するために使用される業界標準のシンボリック言語であり、CTQ品質検査プロセスの進化を表します。3D CADモデルをご提出いただくと、部品の仕様について強力な指標が得られます。GD&Tはさらに一歩進み、位置度や平面度など、測定してほしい特定のフィーチャーを提供します。具体的には、以下にリストするGD&Tフィーチャーをご提供いただけます。
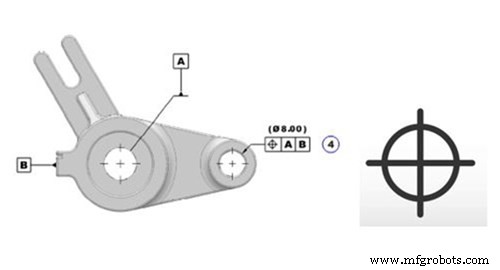
位置度
軸、点、平面の観点から、位置度はフィーチャーが指定された真の正確な位置からどれだけ変動できるかを定義します。公差は、フィーチャーが存在しなければならない真の位置を囲む2次元または3次元の公差帯です。これは、位置度が「あるべき」正確な点があり、公差がフィーチャーが「あり得る」最大距離を指定することを意味します。これは通常、円形または円筒形の公差帯を表す直径として指定されます。
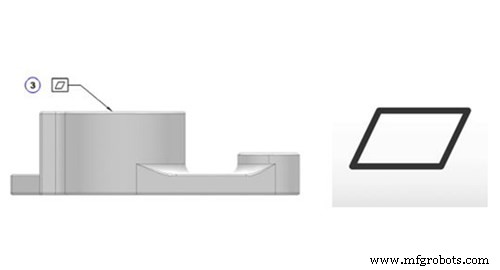
平面度
これは、表面がどれだけ平らかを測定するシンプルなフィーチャーです。このシンボルが、部品上に存在する可能性のある他のフィーチャーや基準(データム)に関係なく、表面の平面度を参照することに注意が必要です。2つの平行平面で定義され、図面上の他の寸法を調整せずに均一に平らである必要があるフィーチャーに指定するのに有用です。
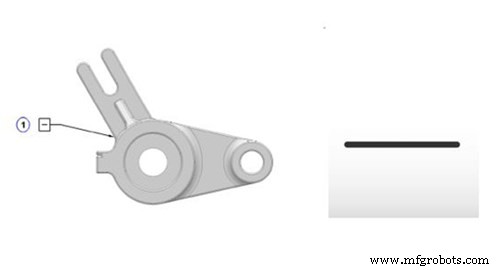
直線度
直線度は、表面直線度または導出中央線(DML)直線度として定義できます。表面直線度は標準形で、フィーチャーまたは表面全体の均一な直線度を検証するために使用されます。これは平坦なフィーチャーによく適用されますが、円筒フィーチャーにも適用可能です。両方の場合、このフィーチャーは特定のライン内での表面の変動によって定義されます。
DML直線度は表面直線度と異なり、部品の中央軸(通常は円筒)の曲がりに適用されます。この場合、DMLは3次元公差となり、部品の中心軸がどれだけ曲がったり捻れたりできるかを定義します。
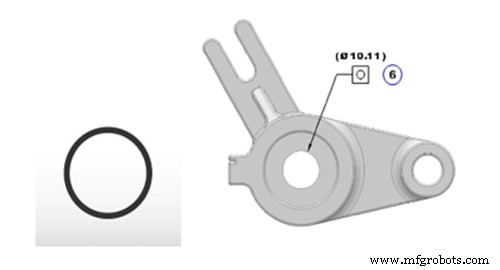
真円度
真円度(円筒度)は、円形フィーチャーと真の円の間の許容変動を定義します。この2次元公差は円の形状を定義し、円が楕円、正方形、またはその他の形で「真円でない」状態でないことを検証する意図があります。平面度と同様に、真円度は他のフィーチャーやデータムから独立して測定されます。
同軸度
同軸度(同軸性)は、参照フィーチャーの導出中央点とデータム軸の関係を定義します。このフィーチャーは複雑で、物理的な表面やフィーチャーの軸ではなく、数学的に導出された中央点に依存するためです。
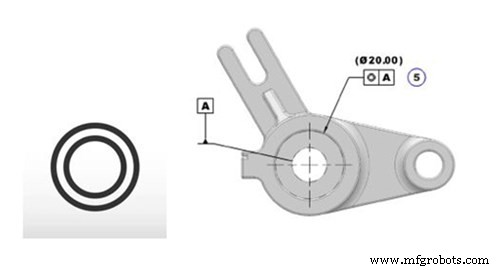
円筒度
円筒度は、物体が真の円筒にどれだけ近いかを定義します。この3次元公差は、円筒フィーチャーの全体形状の真円度と直線度を定義します。再び、これは他のデータムとは独立して測定され、3次元フィーチャーが存在しなければならない円筒境界を物体の周りに形成します。
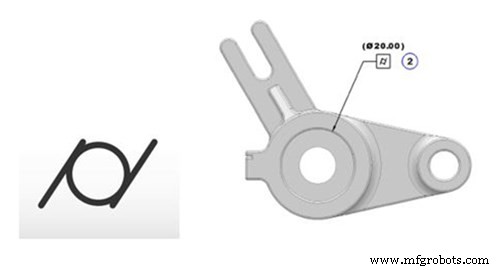

平行度
平行度は、参照フィーチャーとデータム面またはラインの方向関係を記述します。これは一般的に、3次元公差帯において、1つの面平面を別のデータム平面と平行に関連付けます。これは実質的に、表面がどこにあり得るかを制御することで、2つのフィーチャー間の角度を公差が制御することを意味します。

直角度
直角度には表面直角度と軸直角度の2タイプがあります。これは、面またはラインがデータム面またはラインから90度にどれだけ近いかで定義されます。一般的に、表面直角度は1つの面平面がデータム平面に垂直である向きを検証するために使用されます。軸直角度は円形フィーチャーを参照でき、参照フィーチャーの軸が存在しなければならない円筒境界を定義します。

面プロファイル
面プロファイルは、通常高度な曲線または形状の形で3次元公差帯を定義します。したがって、フィレットのような曲面でプロファイル測定が指定される場合、半径の全表面が公差帯内に収まらなければなりません。この場合、公差帯の内外への変動はすべて面プロファイル公差内に収まる必要があります。
このブログの冒頭で言及したように、これらのGD&Tフィーチャーを自動検査機能に追加することで、品質管理プロセスに透明性の層が加わります。次のプロジェクトで前述のフィーチャーのいずれかを検査してほしい場合は、検査概要を参照するか、アプリケーション・エンジニアまたはアカウントマネージャーにご相談ください。
産業技術
- プラズマアーク溶接(PAW)完全解説:プロセス概要、構成部品、仕組み
- 旋盤の15の主要コンポーネントとその機能を徹底解説
- スロッティングマシン(形削り盤)完全解説:定義、部品、種類、仕組み
- 平削り盤(プレーナー)とは:定義、構成部品、種類を徹底解説
- プラズマアーク加工とは:構成要素、動作原理、用途を徹底解説
- ガス溶接:プロセス、装備、用途、メリット・デメリット
- カスタムエンクロージャ・部品のタイプ2&3アルマイト処理をマスター
- 在庫管理ソフトウェアの機能とメリット:効率を最大化
- 2N3771 NPNトランジスタ:ピン配置、特徴、用途、代替品
- AT89C51 マイコン徹底解説:ピン配列・特徴・プログラミング・代替チップ選定基準まで
- SaaSアプリケーションの機能ギャップを特定・管理する