



SP6とSP10サンドブラストの違い:表面処理基準を徹底比較
金属に塗装システムを施す前には、適切なサンドブラストによる表面処理が不可欠です。製造された金属は、サンドブラストで適切に洗浄されるまで仕上げられません。この下処理では、密着性を損なう、または腐食を引き起こす可能性のあるあらゆる汚染物質を除去します。油、グリース、錆、スケール、可溶性塩分などを全て取り除く必要があります。油、グリース、その他化学物質などの汚染物質は、サンドブラスト前に溶剤含浸布で除去します。初期洗浄後、サンドブラストで残留表面汚染物質を除去すれば、その後の全ての仕上げが金属に密着し、最終塗装があらゆる条件下で保持されます。
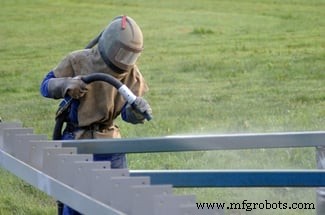
サンドブラストの規格基準
保護塗装協会(SSPC)とNACE Internationalは、仕上げ塗装前の鋼材表面洗浄度を規定する共同ブラスト洗浄規格(サンドブラスト規格)を策定しています。要求される洗浄レベルは、仕上げ対象の金属と塗装システムの両方に依存します。サンドブラストは、ブラストノズル、圧縮空気、研磨材を使用して実施。規格適合の評価は常に客観的に行い、要件準拠を確実にする必要があります。
SP6サンドブラストの規格と要件
SP6は「商業用ブラスト(Commercial Blast)」と呼ばれ、最も広く指定される研磨ブラスト下処理です。清浄な表面が必要な場合、SP6では表面上の全ての錆、ミルケール、汚れ、その他汚染物質を除去することが要求されます。ブラスト後の表面は灰色になりますが、表面積の少なくとも3分の2が全ての目視可能な残留物から解放されていれば、密着性の高い前塗装からの「影(シャドー)」は許容されます。全体の3分の2ではなく、各平方インチあたり3分の2以上が清浄である必要があります。ほとんどの金属環境では、SP6要件で仕上げ規格を満たします。
SP10サンドブラストの規格と要件
SP10は「ニアホワイト(Near White)」と呼ばれ、SP6より一段階上のレベルです。錆、ミルケール、酸化物、前塗装からのごく薄い「影」のみ許容されます。SP10規格では、表面の最低95%が全ての目視可能な変色から解放されていることが要求されます。これはプラント設備メンテナンス作業で期待できる最高品質の表面処理です。SP10は主に高湿度、化学的雰囲気、海洋環境、その他腐食性環境にさらされる領域で使用されます。これら過酷な条件下では、仕上げ材料の高い密着性が要求され、徹底的なサンドブラストによってのみ達成可能です。場合によっては、表面ダスト試験で全粉塵除去を確認し、レプリカフィルム試験で表面プロファイルを測定し、各平方インチの95%がブラスト洗浄済みであることを検証します。
SP6とSP10を比較すると、最も顕著な違いはサンドブラストで要求される清浄度のレベルと、製造金属が設置される環境です。塗装メーカーが、特定の金属と仕上げに必要な密着用表面プロファイルを指定します。全体の目標は、汚れた表面を仕上げようとしないことです。準備規格は品質の高い仕上げを保証するために存在します。全ての製造工場が社内仕上げ能力を持つわけではありません。弊社は優れた溶接・製造サービスを提供し、社内に仕上げ部門を備えています。次回の製造案件についてお見積りが必要な場合は、スワントン溶接までご連絡ください。
産業技術
- サプライチェーン管理(SCM)とロジスティクスの違い:混同しがちな2概念を明確に区別する
- AC発電機 vs DC発電機:主な違いを解説
- 炭素鋼とステンレス鋼:製造業者が知るべき主な違い
- インダストリー4.0 vs 5.0:何が変わり、なぜ重要か
- 鍛造・プレス・鋳造:それぞれの主要な違いを理解する
- EAMとCMMS:主な違いとコア機能を理解する
- 金属加工 vs 金属溶接:何が違うのか?
- 処理FR冬用ライナーと真のFR冬用ライナーの違い:重要な相違点を解説
- DCモーターとACモーターの違い:主要な差異と購入ガイド
- 圧縮空気システムにおける圧力と流量の理解
- Python 2 vs Python 3:主な違いと適切なバージョン選択